
 EN
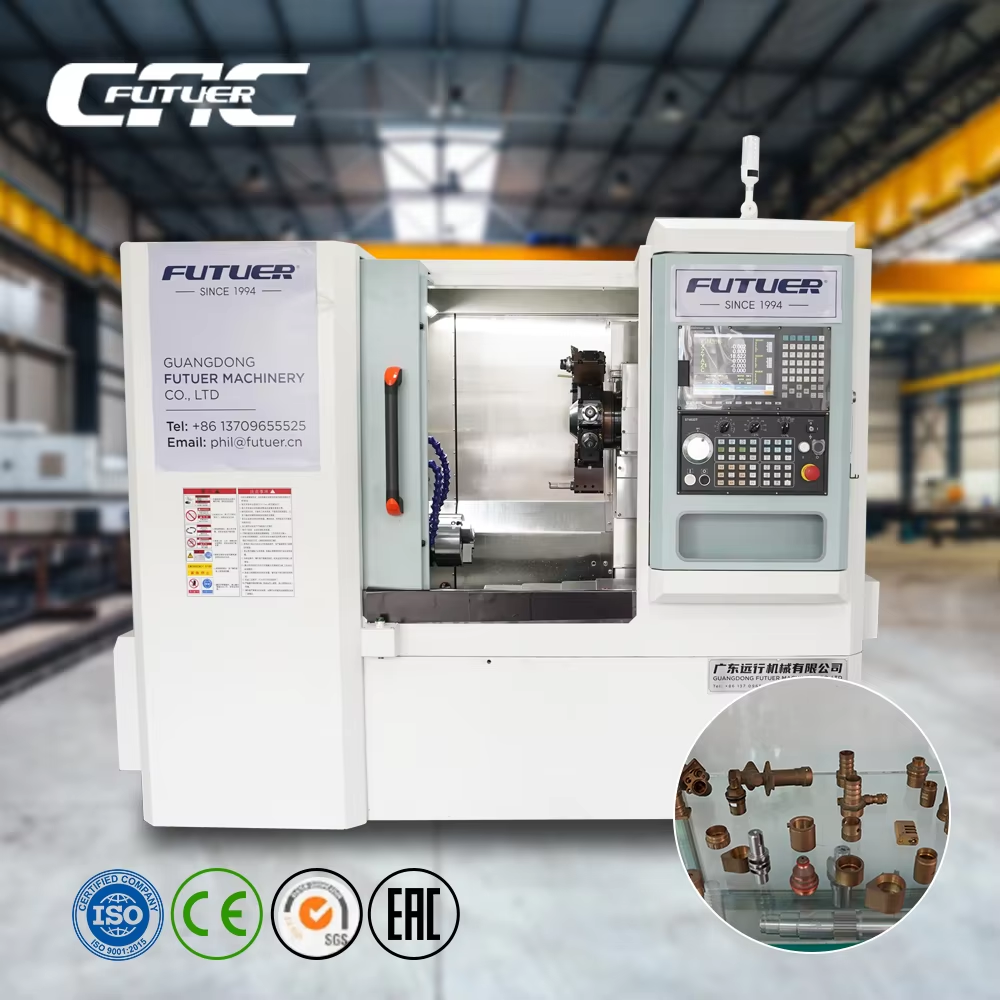
Kiváló szerkezeti merevség és teherbíró felépítés
Optimalizált ágy szöge és gravitációhoz igazított terhelésátviteli útvonal a ferdeágyas CNC eszterga tervezésében
A 30–45 fokos ferde ágy geometriája úgy helyezi el a szerszám tengelyét, hogy az párhuzamos legyen a gravitációs erőkkel – így a forgácsolási terhelések természetes, a gravitációval egyirányú pályán jutnak el a gép alapzatáig. Ez kiküszöböli a vízszintes kialakításokban jellemző, energiát pazarló ellenállást, és csökkenti a szerkezeti deformációt a forgácsolási felületen. A forgácsolási erők közvetlenül, a legrövidebb lehetséges szerkezeti úton jutnak át a keményített öntöttvas ágyon, növelve a merevséget ott, ahol ez a legfontosabb: a szerszám és a munkadarab érintkezési pontján. (1. ábra: Erőeloszlás-diagram összehasonlítja a hagyományos vízszintes és az optimalizált ferde szögű mechanikát.)
Pontosságot és teljesítményt biztosító rezgéscsillapítás és hőmérsékleti stabilitás
Csillapítási hatékonyság és kifogástalan felületminőség (Ra ≤ 0,4 µm) nagysebességű ferde ágyas CNC esztergák működtetése során
A ferde ágy merev öntöttvas alapja, a stratégiai helyeken elhelyezett belső merevítő bordázat és az egyensúlyozott tömegeloszlás kiváló passzív csillapítást biztosít. A rezgés amplitúdója akár 80%-kal is csökken a hagyományos vízszintes esztergákhoz képest. Ennek eredményeként az üzemeltetők folyamatosan elérhetik a következő felületi érdességet: Ra ≤ 0,4 µm a forgóorsó fordulatszáma meghaladja a 6000 percenkénti fordulatot – kiegészítő csillapító berendezés nélkül. Ez a belső stabilitás megőrzi a szerszámpálya pontosságát a keményített ötvözetek szakaszos megmunkálása során, csökkenti a vágólapok törését, és megakadályozza a funkcionális felületeket károsító mikrohibákat.
Csökkent hőmérsékleti deformáció hosszabb ideig tartó vágási terhelés mellett
A ferde ágy szerkezete szimmetrikus hőelvezetést tesz lehetővé: a hűtőfolyadék-csatornák a lineáris vezetékek mindkét oldalán helyezkednek el, és a hőmérséklet-növekedés kiegyenlítésére szolgáló algoritmusok automatikusan aktiválódnak a hosszabb munkaciklusok során. A hőmérséklet-ingadozás az 8 órás termelési műszak alatt ±3 µm-en belül marad , köszönhetően az egyenletes hőterhelésnek a döntött szerkezet egészén. Ellentétben a vízszintes ágyakat használó gépekkel – ahol a hő a forgószár vagy az útvezetékek közelében aszimmetrikusan halmozódik fel – a lejtős kialakítás biztosítja a pozícionálási pontosság állandóságát akár hosszú ideig tartó munkafolyamatok során is. Ez a megbízhatóság megfelel a gyógyszeripari implantátumok és a légiközlekedési alkatrészek szigorú méreti követelményeinek.
A gravitáció által fokozott forgácseltávolítás zavartalan, magas pontosságú megmunkálás érdekében
Egy lejtős ágyas CNC esztergagép a szögletes szerkezetét – általában 30°–75°-os lejtéssel – arra használja fel, hogy természetes gravitációs csatornát hozzon létre, amely a forgácsokat eltávolítja a vágózónától. Ez a kialakítás javítja a forgácseltávolítást 40–60%a vízszintes esztergagépekhez képest, ahol a sík felületek a forgácsfelhalmozódást és újraforgácsolást elősegítik.
40–60%-kal gyorsabb forgácseltávolítás vízszintes esztergagépekhez képest – minimalizálva az újraforgácsolást és a munkadarab sérülését
A gravitációs segítséggel történő áramlás gyorsítja a forgácsmozgást legfeljebb 2,5 m/másodpercig , több mint duplája a vízszintes ágyaknál jellemző 1,2 m/mp sebességnek. A dugulások gyakorisága 12 óránkénti-ről 40 óránkéntire csökken. Ez a gyors forgácseltávolítás megakadályozza a forgács újra-vágását – amely a hőfelhalmozódás, a felületi érdesség romlása és a szerszámgyors kopás fő okozója. Ipari próbák során a kevesebb forgácslerakódás 18 perccel csökkentette a manuális tisztításhoz szükséges leállási időt műszakonként (8 óránként) , megnöveli a szerszám élettartamát 15–20%, és lehetővé teszi a felületi minőség elérését 0,8 µm Ra , még keményített anyagok agresszív, megszakított vágása esetén is.
Skálázható termelékenység: összetett alkatrészek, nagyobb átmérők és intelligens automatizálás kezelése
Kibővített X-tengely-mozgásterjedelem és nagy átmérőjű alkatrészekhez megőrzött orsó merevség
A 45 fokos ferde ágy konfiguráció lehetővé teszi a hosszabb X-tengely irányú utazást anélkül, hogy kompromisszumot kötnénk a szerkezeti integritással – így kiválóan alkalmas nagy átmérőjű alkatrészek megmunkálására. A geometria továbbá optimalizálja a tok és a munkadarab közötti érintkezési felületet, csökkentve a rezgésátvitelt a nehéz kaszálgató műveletek során. A megbízható orsófelfüggesztés és megerősített ágy-keresztmetszetek kombinációjával ez a tervezés fenntartja a merevséget a nagy sugárirányú terhelések alatt, csökkentve az elhajlás kockázatát és biztosítva a szigorú tűrések betartását a túlméretes alkatrészeknél.
Zavartalan integráció rúdetetőkkel, robotos betöltőkkel és gyártási végrehajtási rendszerekkel (MES) – igazolt üzemidő-növekedés az űrkutatási és orvostechnikai gyártásban
A modern ferde ágyas CNC-esztergák automatizálásra való készségre épülnek – támogatják a plug-and-play integrációt rúdetetőkkel, robotos betöltőkkel és gyártási végrehajtási rendszerekkel (MES). A valós idejű adatcsere lehetővé teszi az előrejelző karbantartást, a ciklusoptimalizálást és a nyomkövetést. Dokumentált esettanulmányok az űrkutatási és orvostechnikai eszközök gyártásában azt mutatják, hogy 30–45% üzemidő-növekedés érhető el teljesen integrált berendezésekkel – a folyamatsebesség, az egyenletesség és a megfelelőség biztosítása pontosság megtartása mellett.
Gyakran feltett kérdések (FAQ)
Mi a ferdeágyas CNC esztergák előnye a hagyományos kialakításokkal szemben?
A ferdeágyas CNC esztergák kiváló szerkezeti merevséget, optimalizált vágóerő-átvitelt, javított rezgéscsillapítást, jobb hőállóságot, gyorsabb forgácseltávolítást és automatizálásra való alkalmasságot kínálnak, így ideálisak a precíziós megmunkáláshoz és a nagy teljesítményű alkalmazásokhoz.
Hogyan csökkenti a ferdeágyas kialakítás a forgácselakadást?
A gravitáció által erősített forgácseltávolítás segítségével a ferdeágyas CNC esztergák a forgácsokat eltávolítják a vágózónából, csökkentve ezzel a forgácselakadások gyakoriságát és a manuális tisztítás szükségességét. Ez a javított forgácseltávolítás hosszabb szerszámképességet, jobb felületminőséget és kiválóbb megmunkálási pontosságot eredményez.
Mely iparágak profitálnak leginkább a ferdeágyas CNC esztergákból?
Az űrkutatási, orvosi eszközök és a precíziós alkatrészek gyártása területén dolgozó iparágok nagy mértékben profitálnak a forgácsolóképességből, amelyek képesek kezelni a nehéz anyagokat, szigorú tűréseket betartani és zavartalanul beilleszkedni az automatizált munkafolyamatokba.
Képesek-e a ferdeágyas CNC-es esztergák nagy és összetett alkatrészek megmunkálására?
Igen, a megnövelt X-tengely irányú utazási távolság és a robusztus orsó/rögzítési konfigurációk miatt a ferdeágyas esztergák ideálisak nagy és összetett alkatrészek megmunkálására, miközben dimenziós pontosságot biztosítanak magas terhelés mellett.
Tartalomjegyzék
- Kiváló szerkezeti merevség és teherbíró felépítés
- Pontosságot és teljesítményt biztosító rezgéscsillapítás és hőmérsékleti stabilitás
- A gravitáció által fokozott forgácseltávolítás zavartalan, magas pontosságú megmunkálás érdekében
- Skálázható termelékenység: összetett alkatrészek, nagyobb átmérők és intelligens automatizálás kezelése
- Gyakran feltett kérdések (FAQ)