
 EN
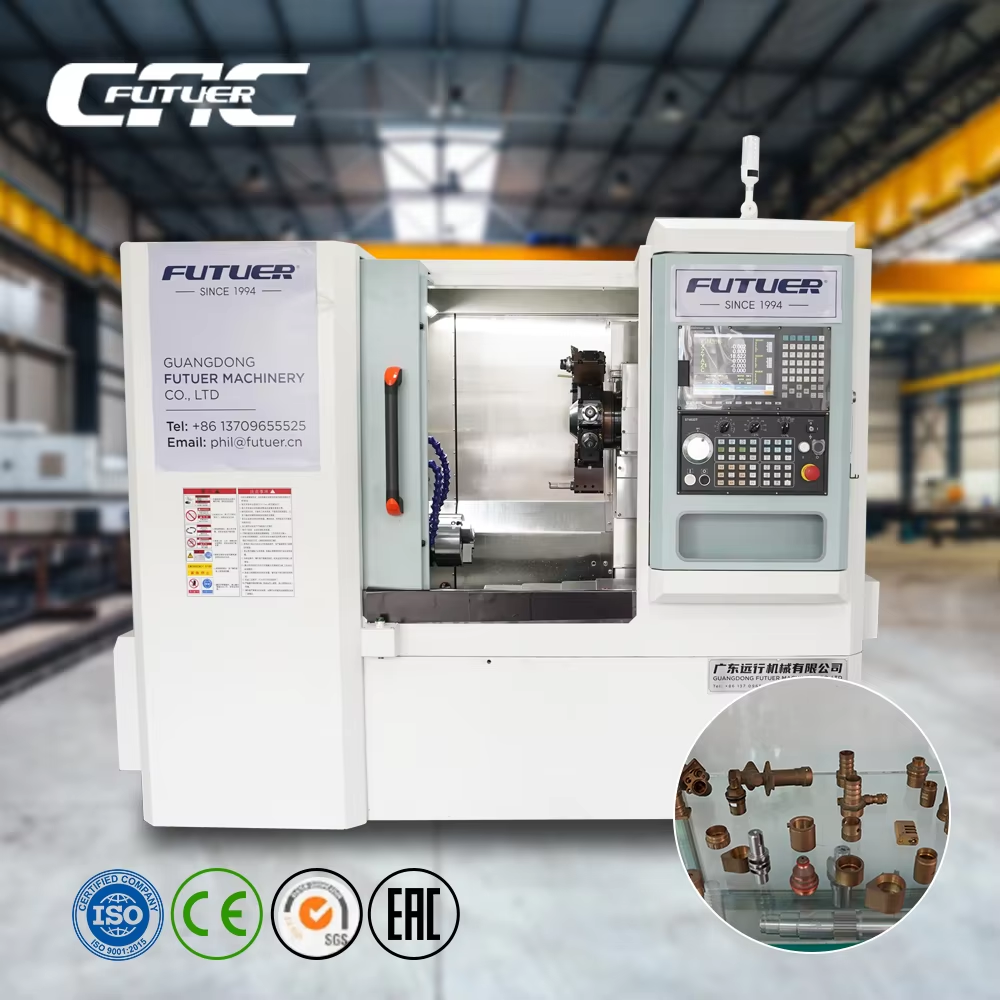
Поліпшена структурна жорсткість і архітектура несучої конструкції
Оптимізований кут нахилу ложа й навантажений шлях, вирівняний за силою тяжіння, у конструкції токарного верстата з похилим ложем
Геометрія похилого ліжка з кутом нахилу 30–45° розташовує вісь інструменту паралельно до сил тяжіння, що дозволяє різальним навантаженням рухатися природним шляхом, вирівняним із силою тяжіння, у фундамент верстата. Це усуває енергозатратний опір, характерний для горизонтальних конструкцій, і зменшує структурну деформацію в зоні різання. Різальні сили передаються безпосередньо через загартоване чавунне ліжко найкоротшим можливим структурним шляхом, підвищуючи жорсткість там, де це має найбільше значення: у точці контакту інструменту з оброблюваним виробом. (Рис. 1: Діаграма розподілу сил порівнює традиційну горизонтальну конструкцію з оптимізованою механікою похилого кута).
Точна продуктивність, забезпечена контролем вібрацій та термічною стабільністю
Ефективність гасіння вібрацій та виняткова якість поверхні (Ra ≤ 0,4 мкм) під час високошвидкісної обробки на токарних ЧПУ-верстатах з похилим ліжком
Жорстка чавунна основа похилого ліжка, поєднана зі стратегічно розміщеними внутрішніми ребрами жорсткості та збалансованим розподілом маси, забезпечує виняткове пасивне гасіння коливань. Амплітуда вібрацій зменшується до 80 % порівняно зі звичайними горизонтальними токарними верстатами. Як наслідок, оператори постійно досягають шорсткості поверхні Ra ≤ 0,4 мкм при швидкостях обертання шпинделя понад 6 000 об/хв — без додаткового обладнання для гасіння коливань. Ця власна стабільність зберігає точність траєкторії інструменту під час прерваних різань у загартованих сплавах, мінімізує сколювання пластин і запобігає виникненню мікродефектів, що погіршують функціональні поверхні.
Знижена теплова деформація під тривалим навантаженням різання
Архітектура похилого ліжка сприяє симетричному розсіюванню тепла: канали для охолоджувача розташовані по обидва боки лінійних направляючих, а алгоритми компенсації теплового розширення автоматично активуються під час тривалих циклів. Температурний дрейф залишається в межах +3 мкм протягом 8-годинної виробничої зміни , завдяки рівномірному тепловому навантаженню по нахиленій конструкції. На відміну від горизонтальних ліжок, де тепло накопичується асиметрично поблизу шпинделя або напрямних, нахиленна конструкція забезпечує стабільну точність позиціонування навіть під час тривалих циклів обробки. Ця надійність відповідає суворим вимогам до розмірів медичних імплантатів та аерокосмічних компонентів.
Відведення стружки з підсиленням за рахунок сили тяжіння для безперервної обробки з високою точністю
Токарний верстат з нахиленою станиною використовує свою кутову конструкцію — зазвичай від 30° до 75° — щоб створити природний канал для стружки під дією сили тяжіння, який спрямовує її подалі від зони різання. Ця конструкція покращує видалення стружки на 40–60%порівняно з горизонтальними токарними центрами, де плоскі поверхні сприяють її накопиченню та повторному різанню.
на 40–60 % швидше видалення стружки порівняно з горизонтальними токарними центрами — мінімізує повторне різання та пошкодження заготовки
Рух стружки під дією сили тяжіння прискорює її переміщення до до 2,5 м/с , що більш ніж у два рази перевищує типове значення 1,2 м/с для горизонтальних ложементів. Інциденти з засміченням зменшуються з одного разу на 12 годин до одного разу на 40 годин. Таке швидке видалення стружки запобігає повторному різанню стружки — основному чиннику нагрівання, погіршення якості поверхні та прискореного зношування інструменту. Промислові випробування показали, що зменшення накопичення відходів скорочує простої на ручне очищення на 18 хвилин на 8-годинну зміну , збільшує термін служби інструменту на 15–20%, а також забезпечує якість обробленої поверхні нижче 0,8 мкм Ra , навіть під час агресивного преривчастого різання загартованих матеріалів.
Масштабована продуктивність: обробка складних деталей, великих діаметрів та інтелектуальна автоматизація
Збільшена довжина ходу осі X та збереження жорсткості шпінделя для компонентів великого діаметра
Конфігурація ліжка під кутом 45 градусів забезпечує більшу подовжену подачу по осі X без утрати структурної цілісності — що робить її ідеальною для обробки деталей великого діаметра. Також така геометрія оптимізує площу контакту патрона з заготовкою, мінімізуючи передачу вібрацій під час важких чернових проходів. У поєднанні з міцним кріпленням шпинделя та підсиленими поперечними перерізами ліжка ця конструкція зберігає жорсткість навіть при високих радіальних навантаженнях, зменшуючи ризик деформації й забезпечуючи точне дотримання жорстких допусків на надвеликих компонентах.
Безперервна інтеграція з подавачами прутків, роботизованими завантажувачами та системами виконання виробництва (MES) — доведене підвищення часу роботи в аерокосмічній та медичній галузях виробництва
Сучасні токарні верстати з ЧПУ з похилим ліжком проектуються з огляду на готовність до автоматизації — вони підтримують «plug-and-play»-інтеграцію з подавачами прутків, роботизованими завантажувачами та системами виконання виробництва (MES). Обмін даними в реальному часі дозволяє здійснювати прогнозне технічне обслуговування, оптимізацію циклу обробки та забезпечувати повну прослідковість. У документованих кейсах аерокосмічного та медичного виробництва зазначено підвищення часу роботи на 30–45% з повністю інтегрованими налаштуваннями — забезпечуючи високу продуктивність, стабільність та відповідність вимогам без утрати точності.
Часто задані питання (FAQ)
Яка перевага токарних верстатів з похилим ліжком порівняно з традиційними конструкціями?
Токарні верстати з похилим ліжком забезпечують вищу структурну жорсткість, оптимізоване передавання різальних зусиль, покращене гасіння вібрацій, кращу теплову стабільність, швидшу видалення стружки та готовність до автоматизації, що робить їх ідеальними для прецизійного оброблення та високопродуктивних застосувань.
Як конструкція з похилим ліжком зменшує заклинювання стружки?
Завдяки гравітаційно-посиленому видаленню стружки токарні верстати з похилим ліжком спрямовують її подалі від зони різання, зменшуючи випадки заклинювання стружки та мінімізуючи необхідність ручного очищення. Це покращене видалення стружки сприяє збільшенню терміну служби інструментів, отриманню кращих шорсткостей поверхонь та підвищенню точності оброблення.
У яких галузях промисловості найбільше вигода від токарних верстатів з похилим ліжком?
Галузі, такі як авіаційно-космічна промисловість, виробництво медичного обладнання та точних компонентів, значно виграють завдяки здатності токарних верстатів обробляти складні матеріали, забезпечувати жорсткі допуски та безперебійно інтегруватися в автоматизовані виробничі процеси.
Чи можуть токарні верстати з похилим ліжком з ЧПУ обробляти великі й складні деталі?
Так, збільшений хід осі X та міцні конфігурації шпинделя/кріплення роблять токарні верстати з похилим ліжком ідеальними для обробки великих і складних компонентів із збереженням розмірної точності навіть за умов високих навантажень.
Зміст
- Поліпшена структурна жорсткість і архітектура несучої конструкції
- Точна продуктивність, забезпечена контролем вібрацій та термічною стабільністю
- Відведення стружки з підсиленням за рахунок сили тяжіння для безперервної обробки з високою точністю
- Масштабована продуктивність: обробка складних деталей, великих діаметрів та інтелектуальна автоматизація
-
Часто задані питання (FAQ)
- Яка перевага токарних верстатів з похилим ліжком порівняно з традиційними конструкціями?
- Як конструкція з похилим ліжком зменшує заклинювання стружки?
- У яких галузях промисловості найбільше вигода від токарних верстатів з похилим ліжком?
- Чи можуть токарні верстати з похилим ліжком з ЧПУ обробляти великі й складні деталі?