
 EN
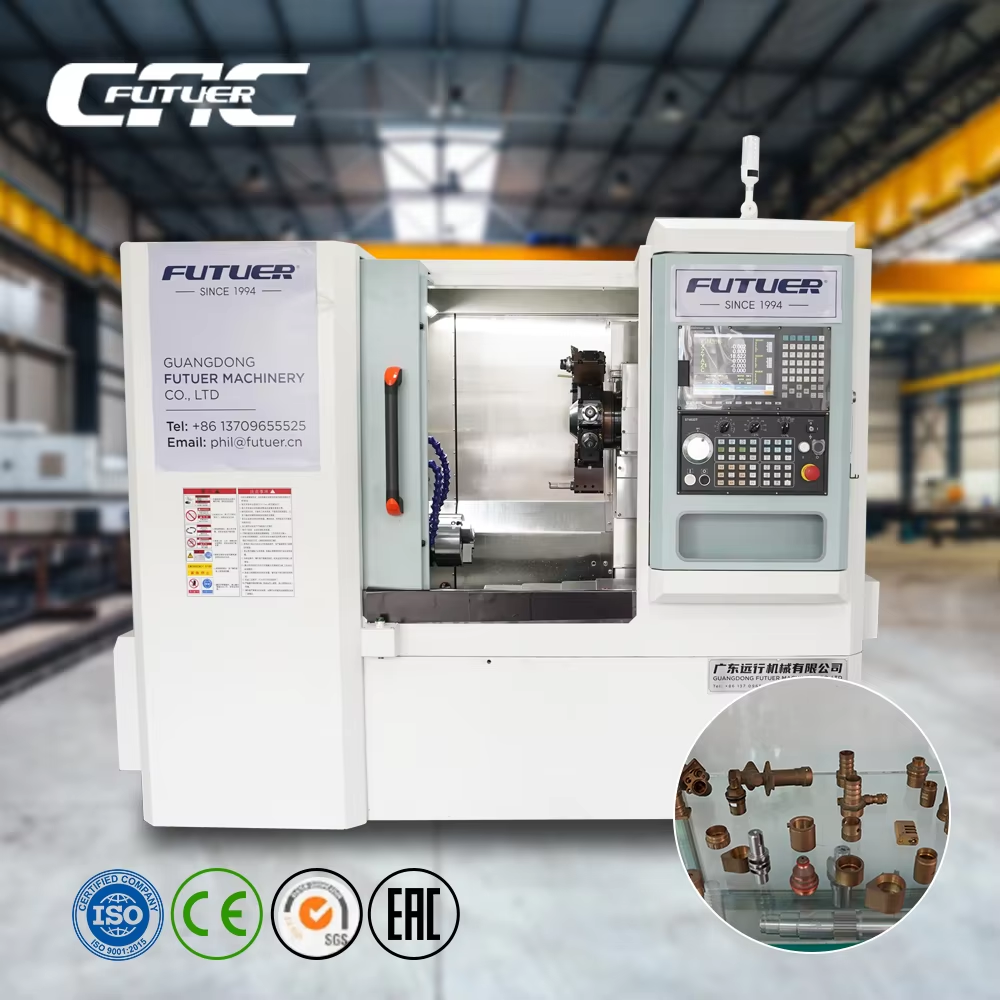
Գերազանց կառուցվածքային կայունություն և բեռնվածություն կրող կառուցվածք
Կոնի ձև ունեցող CNC մեքենաների նախագծման մեջ օպտիմալ սարքավորման անկյուն և ծանրության ուղղված բեռնվածության ճանապարհ
30–45 աստիճանի թեք սայլակի երկրաչափությունը դիրքավորում է գործիքի առանցքը գրավիտացիոն ուժերին զուգահեռ՝ թույլ տալով մշակման բեռնվածքներին հետևել բնական, գրավիտացիոն ուղղված ճանապարհին դեպի մեքենայի հիմք։ Սա վերացնում է հորիզոնտական կառուցվածքներում հանդիպող էներգիայի կորուստի պատճառ հանդիսացող դիմադրությունը և նվազեցնում է մշակման միջերեսում կառուցվածքային թեքումը։ Մշակման ուժերը անմիջապես փոխանցվում են մեքենայի կոշտացված լիարժեք երկաթե սայլակի միջոցով՝ կառուցվածքային ամենակարճ ճանապարհով, որը բարձրացնում է կոշտությունը այն տեղում, որտեղ դա ամենակարևորն է՝ գործիքի և մշակվող մասի շփման կետում։ (Նկար 1. Ուժերի բաշխման դիագրամը համեմատում է ավանդական հորիզոնտական և օպտիմալացված թեք անկյան մեխանիկան)։
Ճշգրտության բարձր ցուցանիշներ՝ վիբրացիաների վերահսկման և ջերմային կայունության շնորհիվ
Վիբրացիաների մեկուսացման արդյունավետություն և մակերևույթի վերջնական մշակման բարձր որակ (Ra ≤ 0,4 մկմ) բարձր արագությամբ թեք սայլակով CNC վերամշակման մեքենաների գործառույթներում
Թեք սայլակի բարձր կոշտությամբ ժանգադիմացող պողպատե հիմքը, որը համատեղված է ռազմավարական դիրքում տեղադրված ներքին ամրացման միջոցների և հավասարակշռված զանգվածի բաշխման հետ, ապահովում է բացառիկ պասսիվ թափանցելիություն: Վիբրացիայի ամպլիտուդը նվազում է մինչև 80 % համեմատած սովորական հորիզոնական վերամշակման սայլակների հետ: Այդ պատճառով օպերատորները միշտ հասնում են Ra ≤ 0.4 մկմ մակերևույթի մշակման որակի՝ առանց լրացուցիչ թափանցելիության ապահովող սարքավորումների, երբ սայլակի առանցքի պտտման արագությունը գերազանցում է 6000 RPM-ը: Այս ներքին կայունությունը պահպանում է գործիքի շարժման ճշգրտությունը ընդհատվող մշակման ժամանակ կոշտացված համաձուլվածքների վրա, նվազեցնում է կտրիչ մասերի մասնիկների կոտրվելը և կանխում է միկրովնասվածքների առաջացումը, որոնք վնասում են ֆունկցիոնալ մակերևույթները:
Նվազեցված ջերմային դեֆորմացիա երկարատև մշակման բեռնվածքի պայմաններում
Թեք սայլակի կառուցվածքը նպաստում է սիմետրիկ ջերմության ցրմանը. սառեցման համակարգի անցուղիները շրջապատում են գծային ուղղահայացները, իսկ ջերմային աճի համապատասխանեցման ալգորիթմները ավտոմատ կերպով ակտիվանում են երկարատև ցիկլերի ընթացքում: Ջերմաստիճանի շեղումը մնում է ±3 մկմ 8-ժամյա արտադրական շիֆտի ընթացքում ՝ շնորհիվ թեքված կառուցվածքի մեջ համասեռ ջերմային բեռնվածության։ Հորիզոնական սայլակների հակառակը՝ որտեղ ջերմությունը անհամաչափ կուտակվում է սպինդելի կամ ճանապարհների մոտ, թեք կառուցվածքը մարաթոնային շահագործման ընթացքում պահպանում է դիրքի հաստատուն ճշգրտությունը։ Այս հավաստիությունը բավարարում է բժշկական իմպլանտների և ավիատիեզերական բաղադրիչների խիստ չափագրական պահանջները։
Գրավիտացիոն արդյունավետությամբ բարելավված ստանդայի հեռացումը՝ անընդհատ և բարձր ճշգրտությամբ մեքենայացման համար
Թեք սայլակի CNC վերամշակման սայլակը օգտագործում է իր անկյունային կառուցվածքը՝ սովորաբար 30°–75°, որպեսզի ստեղծի բնական գրավիտացիոն արահետ, որը ուղղում է ստանդայները կտրման գոտուց դուրս։ Այս կառուցվածքը բարելավում է ստանդայների հեռացումը 40–60%հորիզոնական պտտման կենտրոնների համեմատ, որտեղ հարթ մակերեսները նպաստում են ստանդայների կուտակմանը և կրկնակի կտրմանը։
ստանդայների հեռացման 40–60 % ավելի արագ ընթացք հորիզոնական պտտման կենտրոնների համեմատ՝ նվազեցնելով կրկնակի կտրումը և մշակվող մասի վնասվածքը
Գրավիտացիոն աջակցությամբ հոսքը արագացնում է ստանդայների շարժումը մինչև 2,5 մ/վրկ , ավելի քան երկու անգամ բարձր՝ հորիզոնական սայլակների բնորոշ 1.2 մ/վրկ-ից: Մաքրման դեպքերի թիվը նվազում է մեկ անգամ 12 ժամում մեկ անգամ 40 ժամում: Այս արագ մաքրումը կանխում է մետաղակտորների կրկնակի մշակումը՝ ջերմության կուտակման, մակերևույթի հարթության վատացման և գործիքի արագ մաշվելու հիմնական պատճառը: Արդյունաբերական փորձարկումները ցույց են տվել, որ մնացորդների կուտակման նվազեցումը նվազեցնում է ձեռքով մաքրման կանգավորումները 18 րոպե յուրաքանչյուր 8-ժամյա հերթափոխում , երկարացնում է գործիքի ծառայության ժամկետը 15–20%, և ապահովում է մակերևույթի վերջնական մշակումը 0.8 µm Ra , նույնիսկ ագրեսիվ, ընդհատվող մշակման ժամանակ մաքրված նյութերի վրա:
Մասշտաբավորելի արտադրողականություն. բարդ մասերի, մեծ տրամագծով մասերի և ինտելեկտուալ ավտոմատացման մշակում
Երկարացված X-առանցքի շարժման հնարավորություն և մեծ տրամագծով մասերի համար սպինդլի կայունության պահպանում
45-աստիճանանոց թեք սայլակի կոնֆիգուրացիան թույլ է տալիս մեծացնել X առանցքի շարժման հեռավորությունը՝ չվնասելով կառուցվածքային ամրությունը, ինչը դարձնում է այն իդեալական մեծ տրամագծով մասերի համար: Երկրաչափական լուծումը նաև օպտիմալացնում է բռնակի և մշակվող մասի շփման մակերեսը՝ նվազեցնելով վատնվածքի մեծ արագությամբ մշակման ժամանակ տատանումների փոխանցումը: Այս դիզայնը, որը համատեղված է ամուր սպինդելի մոնտաժի և ամրացված սայլակի հատվածների հետ, պահպանում է կառուցվածքի կոշտությունը բարձր շառավղային բեռնվածության պայմաններում՝ նվազեցնելով ճկման հավանականությունը և պահպանելով ճշգրտության բարձր մակարդակը մեծ չափսերով մասերի վրա:
Բարեհաջող ինտեգրացիա ձողային մեքենաների, ռոբոտացված բեռնավորիչների և արտադրատեխնոլոգիական կառավարման համակարգերի (MES) հետ՝ ապացուցված ավելի երկար աշխատաժամեր օդագնացության և բժշկական սարքավորումների արտադրության ոլորտներում
Ժամանակակից թեք սայլակի վրա հիմնված CNC վերամշակման մեքենաները մշակված են ավտոմատացման համար՝ աջակցելով «միացրու և աշխատի» տիպի ինտեգրացիան ձողային մեքենաների, ռոբոտացված բեռնավորիչների և արտադրատեխնոլոգիական կառավարման համակարգերի (MES) հետ: Իրական ժամանակում տվյալների փոխանակումը հնարավորություն է տալիս կատարել կանխատեսող սպասարկում, ցիկլի օպտիմալացում և հետևելիություն: Օդագնացության և բժշկական սարքավորումների արտադրության ոլորտներում հաստատված դեպքերի վերլուծությունները նշում են 30–45 % աշխատաժամերի աճ լիարժեք ինտեգրված կայանքներով՝ առանց ճշգրտության զոհաբերման ապահովելով արտադրողականությունը, համապատասխանությունը և համատեղելիությունը։
Տարածվող հարցեր (FAQs)
Ի՞նչ է թեք մետաղամշակման ստանկի առավելությունը համեմատած ավանդական ձևավորումների հետ։
Թեք մետաղամշակման ստանկերը առաջարկում են գերազանց կառուցվածքային կայունություն, օպտիմալացված կտրման ուժի փոխանցում, բարելավված թարթումների մեղմացում, լավացված ջերմային կայունություն, ավելի արագ մետաղափոշու հեռացում և ավտոմատացման պատրաստականություն, ինչը դրանք դարձնում է իդեալական ճշգրտության մշակման և բարձր կատարողականության կիրառումների համար։
Ինչպե՞ս է թեք մետաղամշակման ստանկի ձևավորումը նվազեցնում մետաղափոշու խցանումը։
Օգտագործելով ձգողության ուժի շնորհիվ բարելավված մետաղափոշու հեռացումը՝ թեք մետաղամշակման ստանկերը մետաղափոշին ուղղում են կտրման գոտուց դուրս, ինչը նվազեցնում է մետաղափոշու խցանման դեպքերը և նվազեցնում է ձեռքով մաքրման անհրաժեշտությունը։ Այս բարելավված մաքրման համակարգը հանգեցնում է գործիքների ավելի երկար ծառայության ժամանակի, լավացված մակերևույթի վերջնամշակման և բարձր ճշգրտության մշակման։
Ո՞ր ոլորտներն են ամենաշատը օգտվում թեք մետաղամշակման ստանկերից։
Այնպիսի ոլորտներ, ինչպիսիք են ավիատիեզերական արդյունաբերությունը, բժշկական սարքավորումների արտադրությունը և ճշգրտության բարձր պահանջներ ներկայացնող մասերի արտադրությունը, մեծապես օգտվում են այն հանգամանքից, որ մետաղամշակման հաստոցները կարող են մշակել բարդ նյութեր, պահպանել խիստ թույլատրելի շեղումներ և անխաթար ինտեգրվել ավտոմատացված աշխատանքային գործընթացների մեջ։
Կարո՞ղ են թեք սահմանային CNC հաստոցները մշակել մեծ և բարդ մասեր։
Այո, երկարացված X-առանցքի շարժման և հզոր սպինդելի/մոնտաժման կոնֆիգուրացիաները թեք սահմանային հաստոցները դարձնում են իդեալական մեծ և բարդ մասերի մշակման համար՝ պահպանելով չափային ճշգրտությունը բարձր բեռնվածության պայմաններում։
Բովանդակության ցուցակ
- Գերազանց կառուցվածքային կայունություն և բեռնվածություն կրող կառուցվածք
- Ճշգրտության բարձր ցուցանիշներ՝ վիբրացիաների վերահսկման և ջերմային կայունության շնորհիվ
- Գրավիտացիոն արդյունավետությամբ բարելավված ստանդայի հեռացումը՝ անընդհատ և բարձր ճշգրտությամբ մեքենայացման համար
-
Մասշտաբավորելի արտադրողականություն. բարդ մասերի, մեծ տրամագծով մասերի և ինտելեկտուալ ավտոմատացման մշակում
- Երկարացված X-առանցքի շարժման հնարավորություն և մեծ տրամագծով մասերի համար սպինդլի կայունության պահպանում
- Բարեհաջող ինտեգրացիա ձողային մեքենաների, ռոբոտացված բեռնավորիչների և արտադրատեխնոլոգիական կառավարման համակարգերի (MES) հետ՝ ապացուցված ավելի երկար աշխատաժամեր օդագնացության և բժշկական սարքավորումների արտադրության ոլորտներում
- Տարածվող հարցեր (FAQs)