
 EN
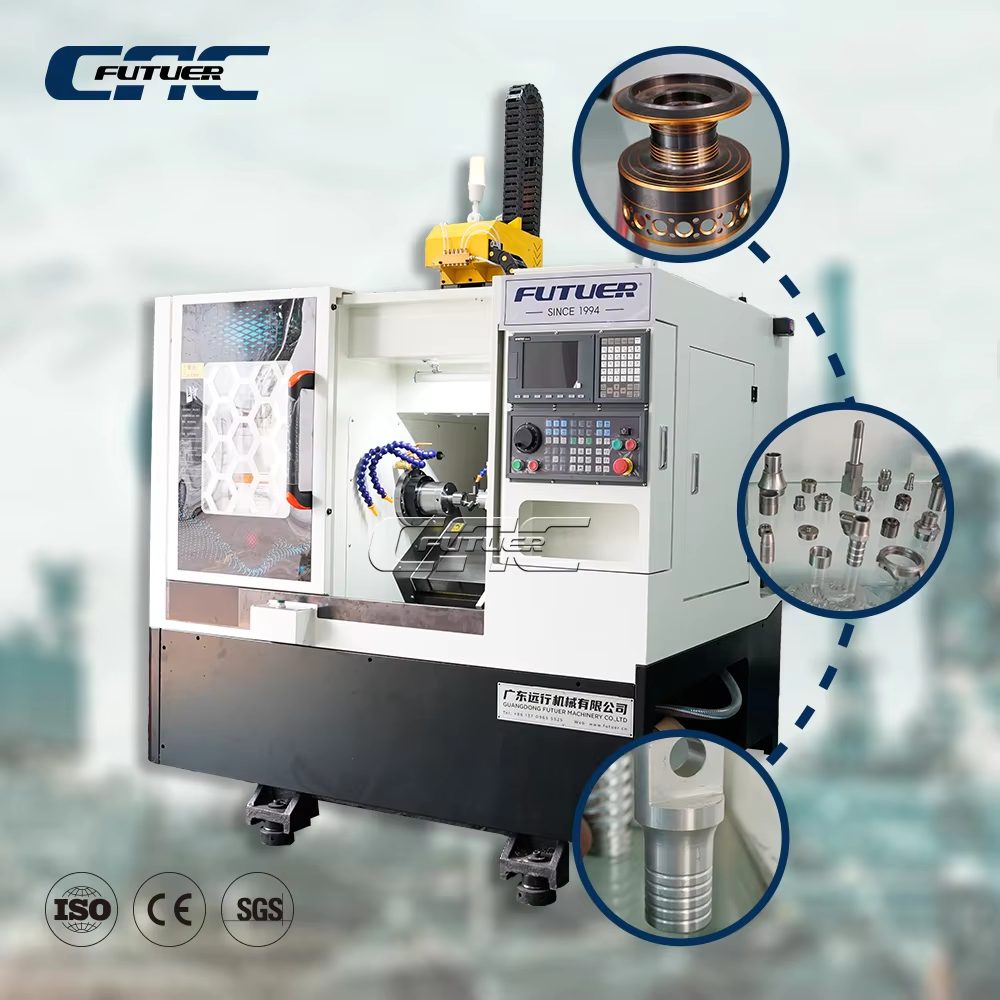
Fanuc eszterga: Az intelligens automatizálás ipari mércéje
A Fanuc eszterga újraformálja az intelligens automatizálást, beépítve a valós idejű MI-elemzéseket és egy egységes CNC (számítógéppel szabályozott) architektúrát, amely zavartalanul koordinálja a megmunkálási folyamatokat, a robotikát és az érzékelők visszajelzését. Ez a képesség nemcsak a pontosságot emeli, hanem egy skálázható alapot is teremt a teljesen automatizált, ember nélküli gyártáshoz.
MI-alapú valós idejű figyelés és adaptív paraméter-beállítás
A modern CNC esztergák reagálniuk kell a dinamikus körülményekre, például az élkopásra, a hőtágulásra és az anyagjellemzők változékonyságára. A Fanuc esztergák mély megerősítéses tanulási modelleket alkalmaznak, amelyek folyamatosan figyelik a forgószár sebességét, az előtolást és a tengelyek tájolását vágás közben. Ezeknek a változóknak a valós idejű elemzésével a rendszer észleli a teljesítmény optimális szintjétől való eltéréseket, és automatikusan korrigálja a paramétereket az anomáliák és a berendezés meghibásodásának megelőzése érdekében. Ez az adaptív vezérlés meghosszabbítja a szerszám élettartamát, csökkenti a selejt mennyiségét, és biztosítja a méretbeli pontosságot – még hosszabb termelési ciklusok során is. A felügyelet nélküli gépi tanulás lehetővé teszi az eszterga számára, hogy minden ciklusból tanuljon, és fokozatosan finomítsa viselkedését manuális újraprogramozás nélkül. Az eredmény egy olyan gép, amely mikronnál finomabb tűréseket tart fenn, miközben előre érzékeli a problémákat, mielőtt azok hatással lennének a minőségre – így adatvezérelt bizalmat nyújt a hibamentes gyártásban.
Érzékelők, robotok és CNC vezérlési architektúra zavarmentes integrációja
A Fanuc esztergagép vezérlőrendszere úgy lett kialakítva, hogy natívan kompatibilis legyen rezgésérzékelőkkel, hőmérséklet-érzékelőkkel, akusztikus emisszió-detektorokkal és robotos kezelőegységekkel – így egy önálló esztergagépet teljesen automatizált gyártócellává alakítja. A valós idejű érzékelőadatok közvetlenül a CNC-be jutnak be, amely ezek alapján irányítja a robotok betöltési/kiürítési folyamatait és a folyamat közbeni ellenőrzést zárt hurkon keresztül. Ez megszünteti a kézi beavatkozást, csökkenti a ciklusidőt, és lehetővé teszi a folyamatos, felügyelet nélküli működést. Integrált üzemelés esetén a gyártók akár 15 %-os hatékonyságnövekedést értek el a szinkronizált alkatrész-áramlás és a valós idejű adaptív beállítások révén. Az ipar 4.0 protokolljain alapuló platform támogatja a távoli figyelést és az előrejelző analitikát – így egyetlen, biztonságos felületen egyesíti a mozgásvezérlést, az érzékelőadatok összevonását és a robotok koordinációját. Ez az egységes architektúra leegyszerűsíti a cella telepítését, gyorsítja a bonyolult alkatrészek piacra juttatását, és megőrzi a részletes vezérlési és biztonsági lehetőségeket, akár egyetlen gépről, akár több gépből álló sorozatra történő skálázás esetén is.
Szubmikronos pontosság: Hogyan biztosítja a Fanuc eszterga kivételes pontosságot
Hőmérséklet-hibakiegyenlítés és dinamikus szerszámkopás-előrejelzés
A hőtágulás továbbra is a legfontosabb oka a méretbeli eltolódásnak a nagy pontosságú megmunkálás során. A Fanuc esztergák ezt kiegyenlítik beépített hőmérséklet-érzékelőkkel a forgószáron, golyósorsókon és a gépszerkezetben. A valós idejű hőmérsékleti adatok egy tulajdonosi kompenzációs modellbe kerülnek, amely előrejelzi a pozícióeltolódást, és dinamikusan korrigálja a tengelyeket – így akár hosszú ideig tartó, nagy sebességű ciklusok során is ±1–2 µm pontosságot biztosít. Ezt kiegészíti a dinamikus szerszámkopás-előrejelzés, amely a vágóerőt, a forgószár terhelését és az akusztikus emisszió jellemzőit elemzi a vágóél pillanatnyi kopásának becsléséhez. Ezután a rendszer módosítja az előtolást és a vágásmélységet a felületminőség és a geometriai pontosság megőrzése érdekében, és proaktívan figyelmeztet a szerszámcsere szükségességére, mielőtt a tűréshatárok megszegődnének. Ez a zárt hurkú intelligencia stabil, emberfelügyelet nélküli, almicronos gyártást tesz lehetővé – csökkentve a selejtet és megszüntetve a folyamattervezésben rejlő találgatást.
Ismételhetőség, felületminőség és GD&T-megfelelőség gyártás közben
A ismételhetőség alapvető fontosságú a Fanuc mechanikai és vezérlési tervezésében. A nanointerpolációs lineáris skálák és a nagy merevségű golyóscsavarok kétirányú pozícionálási ismételhetőséget biztosítanak ±0,002 mm-nél kisebb értékkel, amelyet konzisztensen elérnek. A felületminőség javul az AI kontúrvezérlés (AICC) alkalmazásával, különösen a G05.1 Q1 R9–R10 üzemmódokban, amelyek a sebesség helyett a pálya pontosságát helyezik előtérbe – így rendszeresen elérhető az Ra 0,4 μm-es felületi érdesség, gyakran másodlagos polírozás nélkül. A GD&T-szabványoknak való megfelelés érdekében a forgácsolóközpont nem csupán az átmérőre vonatkozó tűréseket tartja be: a folyamat közbeni érzékelés és a hőmérséklet-kiegyenlített mozgások együttes alkalmazása lehetővé teszi a kör alakosság, henger alakosság és teljes futásingadozás szigorú ellenőrzését – akár nagy tételméretek esetén is. Ez az integrált funkció minimalizálja az offline ellenőrzésre való támaszkodást, és minden alkatrészre nyomon követhető, rajzszabványnak megfelelő megfelelést biztosít.
Skálázható automatizáció kompromisszumok nélkül: önálló Fanuc forgácsolóközponttól az intelligens gyártócellákig
A precíziós megmunkálásban az automatizáció méretezése olyan platformot igényel, amely konzisztenciát és intelligenciát biztosít a konfigurációk szerte – egyetlen géptől egészen egy teljes okos gyártócelláig. A Fanuc eszterga moduláris, integrációra kész architektúrán alapul, szabványosított interfészekkel, cserélhető rögzítőberendezésekkel és közös CNC vezérlőplatformmal. Ez lehetővé teszi a gyártóknak, hogy egy érvényesített forgácsolóközponttal kezdjenek, majd zavartalanul bővítsenek rugalmas cellákba, amelyek robotos betáplálókat, AGV-ket (automatikus vezérelt járműveket) és központi tárolótoronyokat tartalmaznak – anélkül, hogy újra kellene tervezniük a fő folyamatokat vagy újra érvényesíteniük a paramétereket.
Ugyanaz a valós idejű figyelés, az esztergagépek kopásának algoritmikus észlelése és az adaptív vezérlési stratégiák természetes módon kiterjednek a gyártócella szintjére is – megőrizve a szubmikronos pontosságot és a felületminőséget. Amikor a kereslet megváltozik, a rendszer támogatja a vegyes modell-szervezést minimális leállási idővel, és automatikusan újraállítja és újrakonfigurálja magát a gyártási végrehajtási rendszer (MES) digitális parancsai alapján. A skálázhatóság itt többet jelent, mint egyszerűen újabb hardverelemek hozzáadása: arról van szó, hogy egy önmagát korrigáló, minőséget védelmező automatizált környezetet építünk fel – ahol a megbízhatóság, a rendelkezésre állás és a megfelelés garantált a prototípustól kezdve a nagyüzemi gyártásig.
A rendelkezésre állás maximalizálása: Előrejelző karbantartás és zárt hurkú visszacsatolás a Fanuc esztergagépek rendszerein
Rezgés- és akusztikus emisszió-elemzés korai hibafelismeréshez
A Fanuc esztergák a nagyfrekvenciás rezgés- és akusztikus emisszió-elemzésre támaszkodnak az incipient hibák – például a szerszámtartó csapágyak romlása, a fogaskerék-hajtás anomáliái és a kialakuló szerszámrezgés – korai észlelésére, még mielőtt váratlan leállásokat okoznának. Ellentétben az időalapú karbantartási ütemtervekkel, ez a zárt hurkos rendszer olyan finom jelváltozásokat is felismer, amelyeket a hagyományos ellenőrzések általában figyelmen kívül hagynak. A valós idejű elemzési eredmények közvetlenül bekerülnek a CNC-be, lehetővé téve az automatikus paraméter-beállításokat vagy az intelligens karbantartási munkák ütemezését a tervezett szünetek során. Egy 2024-es Deloitte-felmérés szerint az ilyen elemzéseken alapuló prediktív karbantartás 40%-kal csökkenti a váratlan leállásokat, és 25%-kal csökkenti a karbantartási költségeket. A Fanuc platformon ez a karbantartást a reaktív javításról egy proaktív, üzemidő-maximalizáló tevékenységgé alakítja – egy olyan megközelítésbe, amely az empirikus adatokra és az üzemi folytonosságra épít.
Gyakran feltett kérdések (FAQ)
Mi teszi egyedivé a Fanuc esztergát az intelligens automatizálásban?
A Fanuc esztergagép mesterséges intelligencián alapuló analitikai rendszert, CNC-architektúrát és valós idejű érzékelő-visszajelzést integrál, hogy optimalizálja a nagy pontosságú megmunkálást és lehetővé tegye a teljesen automatizált („lights-out”) gyártást.
Hogyan éri el az esztergagép a mikronnál kisebb pontosságot?
A Fanuc esztergagépek hőmérsékleti hibakiegyenlítést, adaptív szerszámkopás-előrejelzést és dinamikus tengelyeltolódást alkalmaznak, hogy hosszabb ciklusok során is ±1–2 µm pontosságot biztosítsanak.
Működhet-e a Fanuc esztergagép automatizált gyártócellákban?
Igen, a moduláris architektúra lehetővé teszi a zavartalan integrációt robotos kezelőkkel, automatikus vezérelt járművekkel (AGV-kkel) és központosított tárolórendszerekkel, így skálázható automatizálás érhető el.
Milyen előrejelző karbantartási funkciókat kínál a rendszer?
A Fanuc esztergagépek rezgés- és akusztikus emisszióanalitikát használnak a gép korai problémáinak észlelésére, ezzel megelőzve a tervezetlen leállásokat és csökkentve a karbantartási költségeket.
Tartalomjegyzék
- Fanuc eszterga: Az intelligens automatizálás ipari mércéje
- Szubmikronos pontosság: Hogyan biztosítja a Fanuc eszterga kivételes pontosságot
- Skálázható automatizáció kompromisszumok nélkül: önálló Fanuc forgácsolóközponttól az intelligens gyártócellákig
- A rendelkezésre állás maximalizálása: Előrejelző karbantartás és zárt hurkú visszacsatolás a Fanuc esztergagépek rendszerein
- Gyakran feltett kérdések (FAQ)