
 EN
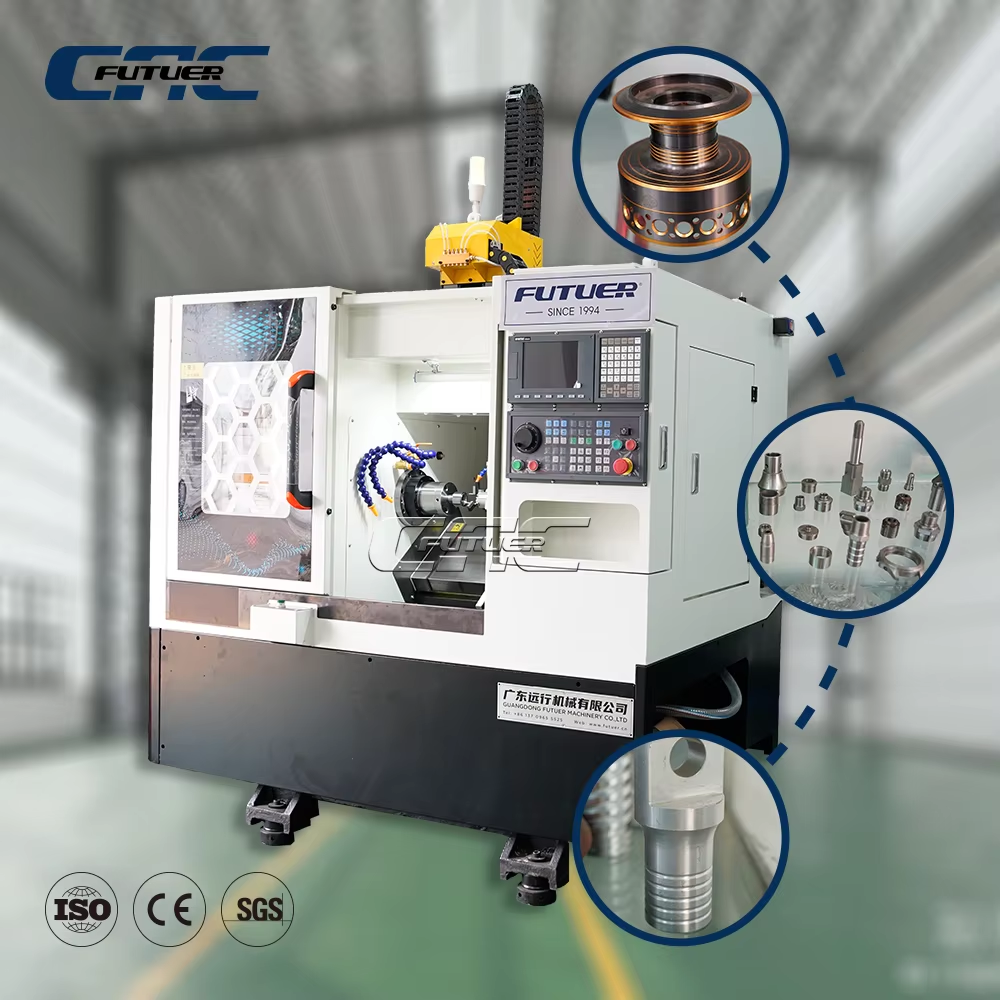
Fanuc eszterga-intelligencia: valós idejű pontosság és adaptív vezérlés
Valós idejű adaptív vezérlés és szervóhangolás dinamikus hibakiegyenlítéshez
A Fanuc esztergagép-rendszerek folyamatosan elemzik a vágóerőket, a forgóhenger terhelését és a tengelyek pozícióját nagysebességű digitális szervohurkok segítségével. A vezérlés azonnal módosítja a előtolási sebességet és a forgóhenger fordulatszámát a szerszám deformációja, az anyag egyenetlenségei és a hőmérsékletváltozások kiegyenlítésére – így folyamatosan fenntartja a folyamat stabilitását operátori beavatkozás nélkül. A dinamikus szervo-hangolás – amelyet az HRV+ és a rezgés-szűrő algoritmusok tesznek lehetővé – mikroszekundumokon belül automatikusan módosítja a erősítési tényezőket és a csúcsrezgés-elleni szűrőket, így megakadályozza a rezgést, mielőtt az befolyásolná a felületminőséget. A statikus eltolások helyett a CNC rendszer a valós idejű visszajelzésekből tanul, előre jelezni tudja a drift-jelenséget, és az útvonal-hibákat azonnal korrigálja. Ez az adaptív kompenzáció megtartja a geometriai tűrést a szerszám kopása során is, így konzisztens felületminőséget és méretbeli pontosságot biztosít – akár hosszú, emberi felügyelet nélküli üzemelés közben is. Ennek eredményeként az operátorok többé nem szüneteltetik a gyártást manuális hangolás céljából; a vezérlés maga tartja fenn a folyamatképességet a mikrométeres tűréshatárokon belül.
G-kód végrehajtása nanométeres pontossággal a Fanuc esztergagép-rendszerekben
Egy dedikált előretekintő motor százakat dolgoz fel G-kód blokkot, optimalizált gyorsulási és rántási profilok kiszámításával. A magas felbontású abszolút enkóderekkel párosítva – amelyek gyakran 16 millió impulzust szolgáltatnak fordulatonként az interpoláció után – a szervohajtás az tengelymozgásokat egynanométeres lépésekben oldja fel. A Fanuc AI Contour Control (AICC) funkció, amelyet a következő paranccsal lehet aktiválni: G05.1 Q1, tíz szinten kínál sebesség–pontosság egyensúlyozást:
| Beállítás | Sebesség–pontosság egyensúlya | Tipikus felhasználási terület |
|---|---|---|
| R1–R2 | Maximális sebesség, alacsonyabb pontosság | Törékeny forgatás |
| R3–R5 | Kiegyensúlyozott sebesség és alakpontosság | Doboz- és formakészítés félig finomítása |
| R6–R8 | Magasabb pontosság, szabályozott mozgás | Pontossági befejezés |
| R9–R10 | A mikronnál finomabb pontosság, minimális simítás | Ultrafinom felületkezelés |
Vele G61pontos leállási üzemmód: a tengelyek minden parancsponton teljes pozícionálást érnek el – így kiküszöbölve a sarokkerekítést. Amikor bonyolult profilok nanométeres pontosságot igényelnek, ezek az üzemmódok lehetővé teszik a gyártóknak, hogy pontosan egyensúlyozzák a ciklusidőt a formahibával szemben. A nano-interpolációval és merev szervohatással együtt a Fanuc esztergák támogatják a valódi 5-tengelyes szimultán kontúrforgácsolást anélkül, hogy kompromisszumot kellene kötni a méretbeli integritással.
Kettős torony- és kettős útvonalas Fanuc eszterga architektúra: a termelékenység maximalizálása
Szimultán többműveletes megmunkálás – ferde felület forgácsolása, fúrás, menetkészítés – egyetlen beszerelésben
A Fanuc kétútvonalas CNC-architektúrája lehetővé teszi a felső és az alsó torony független, de szinkronizált vezérlését – így a ferde felületek megmunkálása, fúrás és menetvágás egyetlen munkadarabon párhuzamosan hajtható végre. Ez megszünteti a többszörös beállításokat és a kézi munkadarab-átvitelt, és az előállítási folyamatot egy folyamatos, megszakításmentes ciklusba sűríti. A valós idejű interpolációs és ütközés-elkerülési algoritmusok mikroszekundumos pontossággal koordinálják az esztergák pályáját, így lehetővé teszik az egymást átfedő vágásokat, amelyek minimalizálják az állóidőt. Például, amíg az egyik torony durva esztergálással alakítja ki a külső átmérőt, a másik torony ugyanakkor belső furatokat fúr és letörli azok éleit. Ennek eredményeként drámaian csökkennek a nem termelő „levegővágás” mozgások és az eszközcsere-késleltetések – a gyártók rendszeresen 30–50%-os ciklusidő-csökkentést érnek el a soros műveletekhez képest, miközben az integrált dinamikus szervóhangolás révén fenntartják a szigorú tűréseket. Az integrált C-tengely és a forgó szerszámok tovább bővítik a lehetőségeket, lehetővé téve a középponton kívüli marás és a horpadások megmunkálását – mindez egyetlen befogásban. A beállítások közötti alapfelület-eltolódások megszüntetésével ez az architektúra javítja a munkadarabok egységességét, és támogatja a nagy változatosságú, nagy mennyiségű, precíziós alkatrészek gyártását.
Zavartalan automatizációs integráció: Robotos betáplálástól az Industry 4.0-készségig
FANUC FIELD rendszerintegráció előrejelző karbantartáshoz és OEE-optimalizáláshoz FANUC esztergagép-sorokon
Egy modern Fanuc esztergagép valódi ereje akkor bontakozik ki, amikor nem önálló gépként, hanem intelligens, összekapcsolt csomópontként működik egy okos gyártórendszerben. Ezt az átalakulást a robotos betöltőrendszerek és a FANUC FIELD (FANUC Intelligent Edge Link and Drive) platform zavarmentes integrációja teszi lehetővé. A FIELD platform nagy felbontású adatokat gyűjt az esztergagép vezérléséből, szervohajtásából és beépített robotkarjaiból, majd az élszámítási (edge computing) szinten elemzi azokat, hogy előre jelezze az alkatrészek lehetséges degradációját a meghibásodás bekövetkezte előtt. Ez a karbantartási stratégiát a reaktív vagy időalapú ütemezésről az állapot-alapú, előrejelző megközelítésre változtatja. Egy globális elektronikai gyártó cég (2023-as) összegyűjtött teljesítményadat-sorozata azt mutatja, hogy ez a megközelítés 14%-os javulást eredményez az Összes Berendezés Hatékonysága (OEE) mutatóban a teljesen integrált termelési vonalakon. A FIELD platform lehetővé teszi továbbá az adaptív megmunkálást is: a robotok automatikusan korrigálhatják a befútási paramétereket a folyamat közbeni mérési visszacsatolás alapján, így biztosítva a hibamentes első átmenetet emberi beavatkozás nélkül. A nyersanyag betöltésétől a kész alkatrészek palettázásáig ez a zárt hurkú automatizálás „sötét gyártást” (lights-out manufacturing) tesz lehetővé – maximalizálva a forgószárny hasznosítását, miközben minimalizálja a folyamatban lévő készletet.
Bizonyított hatás magas kockázatú iparágakban
Orvosi: szubmikronos ismétlődési pontosság és teljes nyomkövetés ortopéd implantátumokhoz
Az ortopéd implantátumok gyártásában akár egy 1 mikronos eltérés is implanthordozó lazulást vagy korai kopást eredményezhet. A Fanuc esztergagépek technológiája szubmikronos ismétlődési pontosságot (±0,3 µm) ér el fejlett szervóhangolással és nanométeres pozicionálással – így biztosítva a csípőszáruk és az acetabulum-kupák ízületi felületeinek pontos megmunkálását. Ezt a pontosságot folyamat közbeni érzékelés és automatikus szerszámkorrekció igazolja. Az elképzelhető legnagyobb pontosságon túl a teljes nyomkövetés kötelező. A Fanuc vezérlők minden megmunkálási ciklus teljes digitális ikonját generálják – rögzítve az összes vágási paramétert, rezgésprofilokat és hőmérsékleti görbéket – az ISO 13485 és az FDA előírásainak megfelelés érdekében. Ez a részletes adatcsomag lehetővé teszi a gyors gyökérokozat-elemzést, és gyakorlatilag kizárja a tételre vonatkozó visszahívásokat, így a Fanuc esztergagépek elengedhetetlenek az életmentő orvosi alkatrészek gyártásához.
Légikereskedelem és autóipar: 42%-kal kevesebb ciklusidő és 27%-kal nagyobb OEE a régi ellenőrzésekhez képest
A hagyományos vezérlésektől a Fanuc forgácsegységekre való átállás a ciklusidő 42%-os csökkentését és az OEE 27%-os növekedését eredményezte a légikereskedelem és az autóipar alkalmazásaiban (Global Machining Benchmark 2024). A kéttoronyos, kétpályás építészet lehetővé teszi a turbinak a lemezeire vagy a sebességváltótengelyekre történő egyidejű fordítását, fúrását és szálát, amely egyazon műveletbe tömöríti a többféle beállítású folyamatokat. A előre látható konturvezérlés és az adaptív hőkompenzáció megőrzi a mikroszemély alatti dimenziópontosságot a bonyolult alkatrészek hosszú futamidején. Az első osztályú beszállítók azt jelentik, hogy egy Fanuc forgács most két régebbi gépet vált ki, így a padlóterületet újrahasznosítják, és 15%-kal csökkentik az energiafogyasztást.
GYIK szekció
-
Mi a dinamikus hiba-kompenzáció a Fanuc forgácsoknál?
A Fanuc esztergák valós idejű szervóhangolást és adaptív vezérlést használnak a befolyásoló tényezők – például a szerszám deformáció, az anyagminőség-ingadozások vagy a hőmérsékletváltozások – kiegyenlítésére, így az előtolás, a főorsó-fordulatszám és egyéb paraméterek azonnal módosulnak. -
Hogyan érhető el a Fanuc segítségével nanométeres pontosság?
A Fanuc különleges előretekintő motorja és a 16 millió számolási pontot elérő abszolút enkóderek nanométeres lépésközzel határozzák meg a tengelyek pozícióját, így biztosítva a maximális pontosságot. -
Milyen előnyöket nyújt a kettős útvonalas architektúra?
A kettős torony kialakítás lehetővé teszi a munkaműveletek egyidejű végrehajtását, csökkentve a ciklusidőt 30–50%-kal, javítva a termelékenységet, és fenntartva a pontos tűréseket. -
Hogyan támogatja a Fanuc az Industry 4.0-készséget?
A FANUC FIELD integráció révén az esztergák intelligens gyártóüzemi csomópontként működnek az előrejelző karbantartás, az adaptív megmunkálás és az automatizált termelési optimalizációk céljából. -
Javíthatják-e a Fanuc esztergák a termelést kritikus fontosságú iparágakban?
Igen, a Fanuc technológia szubmikronos pontosságot és teljes nyomon követhetőséget biztosít az orvosi, űrkutatási és autóipari iparágak számára anélkül, hogy kompromisszumot kötnénk a teljesítményben.
Tartalomjegyzék
- Fanuc eszterga-intelligencia: valós idejű pontosság és adaptív vezérlés
- Kettős torony- és kettős útvonalas Fanuc eszterga architektúra: a termelékenység maximalizálása
- Zavartalan automatizációs integráció: Robotos betáplálástól az Industry 4.0-készségig
- Bizonyított hatás magas kockázatú iparágakban
- GYIK szekció