
 EN
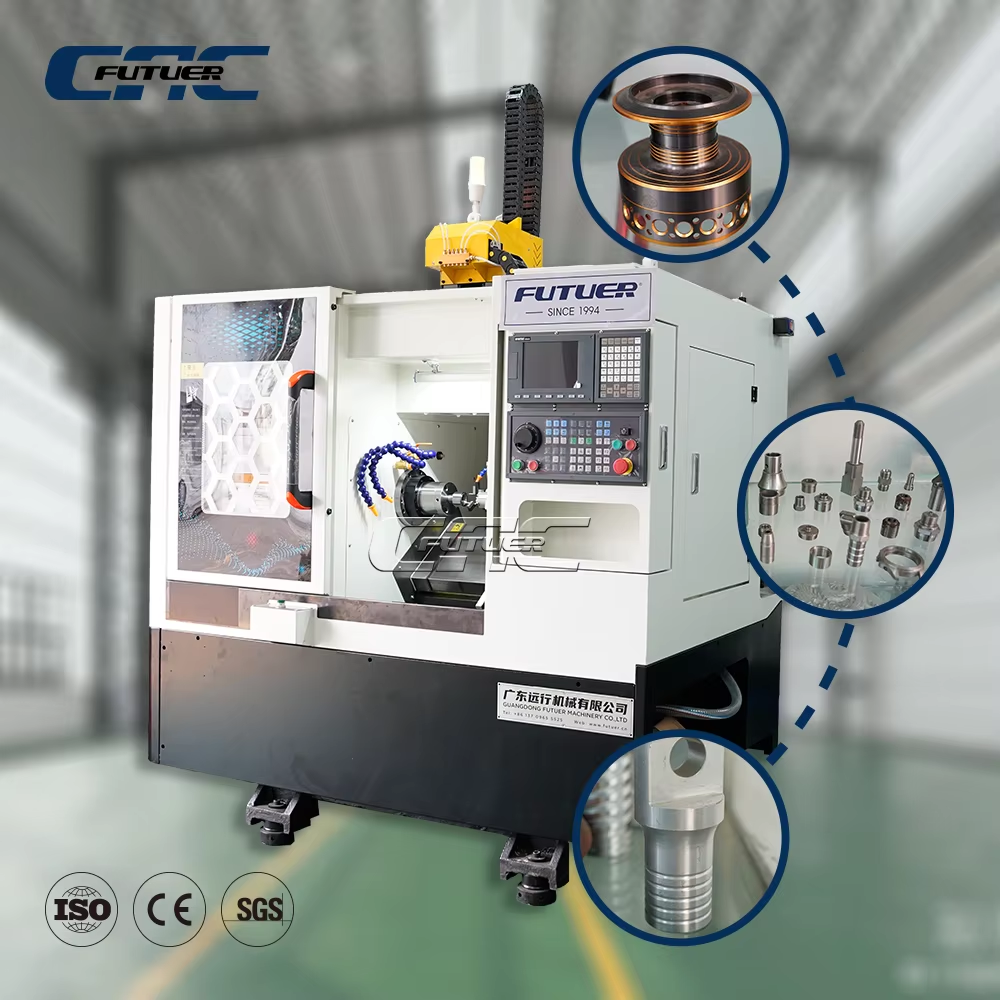
Інтелектуальні токарні верстати Fanuc: точність у реальному часі та адаптивне керування
Адаптивне керування та налаштування сервоприводів у реальному часі для динамічної компенсації похибок
Системи токарних верстатів Fanuc безперервно аналізують зусилля різання, навантаження на шпіндель та положення осей за допомогою високошвидкісних цифрових сервопетель. Керування миттєво коригує подачу та швидкість обертання шпінделя, щоб компенсувати деформацію інструменту, неоднорідність матеріалу та теплові зсуви — забезпечуючи стабільність процесу без втручання оператора. Динамічне сервоналаштування — що працює завдяки технологіям HRV+ та алгоритмам фільтрації вібрацій — автоматично змінює коефіцієнти посилення та заглиблені фільтри за мікрозекунди, придушуючи вібрації до того, як вони вплинуть на якість поверхні. Замість використання статичних зміщень ЧПУ навчається на основі поточного зворотного зв’язку, передбачає дрейф і коригує помилки траєкторії в режимі реального часу. Ця адаптивна компенсація зберігає геометричну точність навіть під час зношення інструментів, забезпечуючи стабільну якість поверхні та розмірну точність — навіть під час тривалих, неспостережуваних циклів обробки. Як наслідок, операторам більше не потрібно зупиняти виробництво для ручного налаштування; сама система керування підтримує здатність процесу в межах специфікацій на рівні мікронів.
Виконання G-коду з точністю позиціонування на рівні нанометрів у токарних системах Fanuc
Спеціалізований двигун передбачення попередньо обробляє сотні блоків G-коду, обчислюючи оптимізовані профілі прискорення та ривків. У поєднанні з високоточними абсолютними енкодерами — які часто забезпечують 16 мільйонів імпульсів на оберт після інтерполяції — сервопривід забезпечує переміщення осей з точністю до одного нанометра. AI Contour Control (AICC) компанії Fanuc, активована за допомогою G05.1 Q1, пропонує десять рівнів балансування швидкості й точності:
| Налаштування | Баланс швидкості й точності | Типове застосування |
|---|---|---|
| R1–R2 | Максимальна швидкість, нижча точність | Первинне токарання |
| R3–R5 | Збалансована швидкість і точність форми | Півфінішне оброблення матриць і форм |
| R6–R8 | Вища точність, контрольований рух | Точна оздоблювальна обробка |
| R9–R10 | Точність на рівні менше мікрона, мінімальне згладжування | Ультратонке остаточне оброблення |
З G61режим точного зупинення — осі досягають повної позиціонування в кожній заданій точці, що усуває заокруглення кутів. Коли складні профілі вимагають відтворення з точністю на рівні нанометрів, ці режими дозволяють виробництвам точно балансувати тривалість циклу та похибку форми. У поєднанні з нано-інтерполяцією та жорсткою сервосистемою токарні Fanuc забезпечують справжнє 5-вісне одночасне контурне фрезерування без втрати розмірної точності.
Архітектура токарних верстатів Fanuc із подвійним револьверним резцедержаком та двома керуючими каналами: максимізація продуктивності
Одночасне багатоопераційне оброблення — нарізання фасок, свердлення, нарізання різьби — в одному наладжуванні
Двопутьова архітектура ЧПУ компанії Fanuc забезпечує незалежне й синхронізоване керування верхнім і нижнім револьверними головками, що дозволяє виконувати конусне точіння, свердлення та нарізання різьби одночасно на одному заготовці. Це усуває необхідність у кількох установках та ручних перенесеннях деталей, зводячи технологічний цикл до одного безперервного процесу. Алгоритми реального часу для інтерполяції та запобігання зіткненням координують траєкторії руху інструментів з точністю менше ніж один мілісекунда, що дозволяє виконувати перекриваючі різальні операції й мінімізувати простої. Наприклад, поки одна револьверна головка виконує чернове точіння зовнішнього діаметра, інша одночасно свердлить і фаскує внутрішні отвори. У результаті значно скорочуються непродуктивні рухи «різання повітря» та затримки при заміні інструментів — виробники регулярно досягають скорочення циклу обробки на 30–50 % порівняно з послідовними операціями, зберігаючи при цьому жорсткі допуски за рахунок інтегрованої динамічної настройки сервоприводів. Інтегрована вісь C та живий інструмент розширюють можливості системи, забезпечуючи фрезерування з ексцентриситетом та нарізання шпонкових пазів — все це в межах одного закріплення заготовки. Усунення зміщень базових поверхонь між установками підвищує стабільність параметрів деталей і сприяє виробництву високоточних компонентів у великих обсягах та з високою номенклатурою.
Безшовна інтеграція автоматизації: від завантаження роботом до готовності до Індустрії 4.0
Інтеграція системи FANUC FIELD для прогнозного обслуговування та оптимізації OEE на токарних лініях Fanuc
Справжня потужність сучасного токарного верстата Fanuc розкривається, коли він функціонує не як автономна машина, а як інтелектуальний, з’єднаний вузол у розумному заводі. Ця трансформація досягається завдяки безперервній інтеграції систем роботизованого завантаження з платформою FANUC FIELD (FANUC Intelligent Edge Link and Drive). FIELD збирає високороздільні дані з системи керування токарного верстата, сервоприводів та інтегрованих роботизованих маніпуляторів — аналізує їх на рівні «краю мережі» (edge), щоб передбачити деградацію компонентів до виникнення відмов. Це дозволяє перейти від реагуючого або календарного технічного обслуговування до умовного, прогнозного підходу. Узагальнені дані про ефективність, отримані від глобального виробника електроніки (2023 р.), свідчать, що такий підхід забезпечує покращення загальної ефективності обладнання (OEE) на 14 % на повністю інтегрованих лініях. Платформа FIELD також забезпечує адаптивне оброблення: роботи можуть автоматично коригувати параметри подачі на основі зворотного зв’язку від метрологічних вимірювань у процесі обробки, забезпечуючи відсоток виходу придатної продукції при першому проході без втручання людини. Від завантаження сировини до палетизації готових деталей така замкнена автоматизована система забезпечує виробництво «у темряві» (lights-out manufacturing), максимізуючи використання шпинделя й мінімізуючи запаси в процесі виготовлення.
Доведений вплив у галузях з високим рівнем відповідальності
Медична галузь: повторюваність на рівні менше мікрона та повна відстежуваність для ортопедичних імплантатів
У виробництві ортопедичних імплантатів навіть відхилення на 1 мікрон може призвести до ослаблення імплантата або його передчасного зношування. Технологія токарних верстатів Fanuc забезпечує повторюваність на рівні менше мікрона (±0,3 мкм) за рахунок передової настройки сервоприводів та позиціонування на рівні нанометрів — що гарантує точні суглобові поверхні стегнових компонентів та вертлюгових чашок. Цю точність підтверджують проміжні вимірювання за допомогою щупів та автоматична корекція зміщень інструменту. Крім точності, повна відстежуваність є обов’язковою вимогою. Керуючі системи Fanuc створюють повний цифровий двійник кожного циклу обробки — фіксуючи всі режими різання, вібраційні сигнатури та теплові профілі — щоб відповідати вимогам стандартів ISO 13485 та FDA. Цей комплекс даних дозволяє швидко виявити первинну причину проблем та практично повністю усуває необхідність вилучення партій, роблячи токарні верстати Fanuc незамінними для виготовлення життєво важливих медичних компонентів.
Аерокосмічна та автомобільна галузі: скорочення циклу обробки на 42 % та підвищення OEE на 27 % порівняно з застарілими системами керування
Перехід від застарілих систем керування до токарних верстатів Fanuc забезпечив скорочення циклу обробки на 42 % та збільшення OEE на 27 % у аерокосмічній та автомобільній галузях (Глобальний машинобудівний бенчмарк 2024 року). Архітектура з двома револьверними головками та двома незалежними каналами керування дозволяє одночасно виконувати точіння, свердлення та нарізання різьби на дисках турбін або валах коробок передач — таким чином об’єднуючи багатоетапні процеси в одну операцію. Контурне керування з функцією передбачення траєкторії руху і адаптивна термокомпенсація зберігають точність розмірів на рівні менше одного мікрона протягом тривалих циклів обробки складних деталей. Постачальники першого рівня повідомляють, що один токарний верстат Fanuc тепер замінює два старих верстати — вивільняючи виробничу площу та зменшуючи споживання енергії на 15 %.
Розділ запитань та відповідей
-
Що таке динамічна компенсація похибок у токарних верстатах Fanuc?
Токарні верстати Fanuc використовують налаштування сервоприводів у реальному часі та адаптивне керування для миттєвої корекції подач, частот обертання шпінделя та інших параметрів з метою компенсації деформації інструменту, неоднорідності матеріалу або теплових зміщень. -
Як Fanuc забезпечує точність на рівні нанометрів?
Спеціальний двигун передбачення Fanuc і абсолютні енкодери з роздільною здатністю 16 мільйонів поділок дозволяють визначати положення осей з точністю до нанометра, забезпечуючи надзвичайну точність. -
Які переваги надає двоканальна архітектура?
Конструкція з двома баштовими револьверними головками дозволяє виконувати операції обробки одночасно, скорочуючи тривалість циклу на 30–50 %, підвищуючи продуктивність та зберігаючи високу точність виконання допусків. -
Як Fanuc підтримує готовність до концепції «Індустрія 4.0»?
Благодаря інтеграції FANUC FIELD токарні верстати функціонують як «розумні» вузли виробничої мережі, що забезпечують передбачувальне технічне обслуговування, адаптивну обробку та автоматизовану оптимізацію виробництва. -
Чи можуть токарні верстати Fanuc підвищити продуктивність у галузях з високими вимогами?
Так, технологія Fanuc забезпечує точність на рівні менше мікрона та повну відстежуваність для галузей, таких як медична, авіаційно-космічна та автомобільна, без компромісів у продуктивності.
Зміст
- Інтелектуальні токарні верстати Fanuc: точність у реальному часі та адаптивне керування
- Архітектура токарних верстатів Fanuc із подвійним револьверним резцедержаком та двома керуючими каналами: максимізація продуктивності
- Безшовна інтеграція автоматизації: від завантаження роботом до готовності до Індустрії 4.0
- Доведений вплив у галузях з високим рівнем відповідальності
- Розділ запитань та відповідей