
 EN
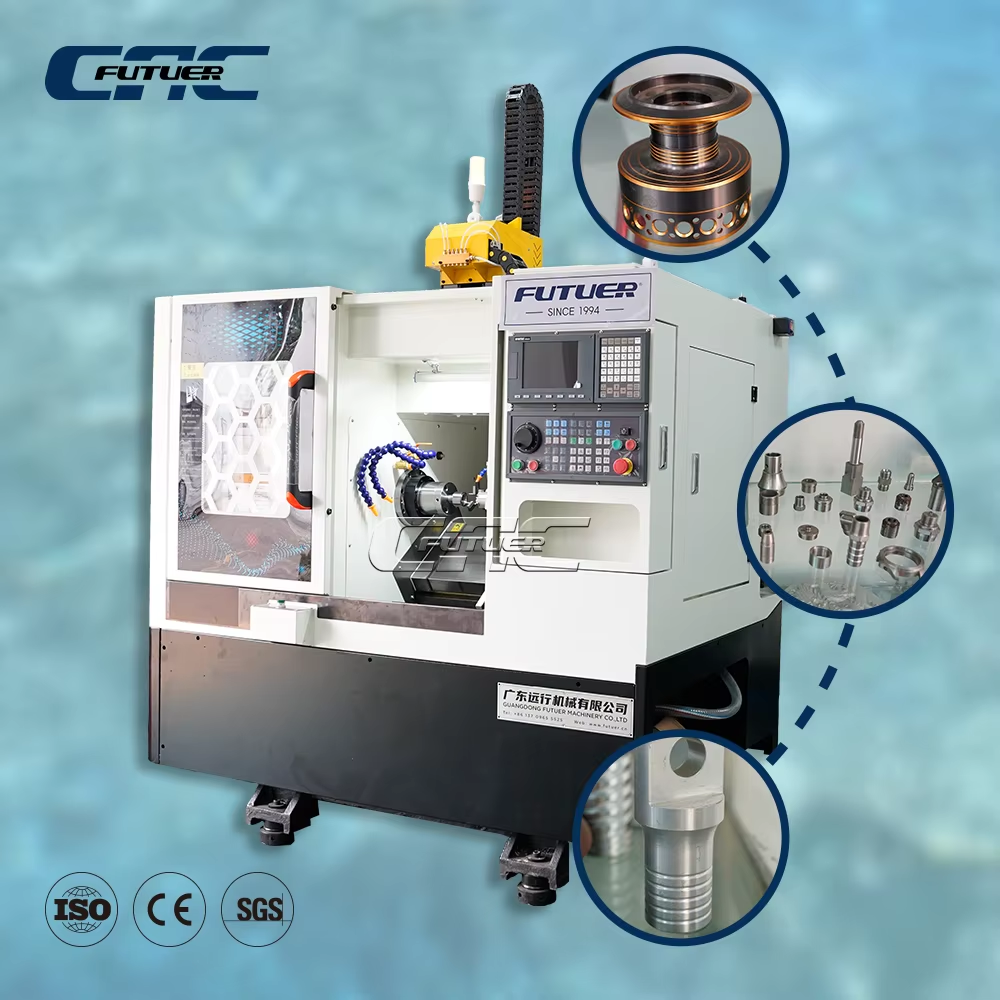
Pontos mérnöki tervezés: Hogyan teszi lehetővé a ferdeszegmenses CNC eszterga geometriája a szubmikronos pontosságot
A ferdeszegmenses CNC eszterga ferde alvázának kialakítása az alapja annak, hogy szubmikronos pontosságot érjen el fejlett forgázműveletek során. Ellentétben a sík alvázos konfigurációkkal, a szögletes szerkezet optimalizálja az erőeloszlást, a gravitációs segítséggel történő forgácseltávolítást és a hőkezelést – ezek mind lényeges tényezők a szoros méreteltérések fenntartásához hosszú gyártási ciklusok során.
Az alváz szögének optimalizálása (30°, 45°, 60°) és közvetlen hatása az elhelyezési ismétlődésre és a hőmérsékleti hibakiegyenlítésre
A megfelelő ágy szögének kiválasztása kulcsfontosságú tényező az ismételhető, mikrométernél finomabb pontosság eléréséhez. A 30°-os lejtés kis, könnyű alkatrészek esetén ajánlott; a mérsékelt lejtés lehetővé teszi a stabil megmunkálást minimális deformáció mellett, miközben kiváló forgácseltávolítás és gyors hőelvezetés biztosítja, hogy a hőmérsékletből adódó hibák rövid munkafolyamatok során ±1 µm-re korlátozódjanak. Közepes méretű munkadarabok esetén a 45°-os tájolás nyújtja a legkiegyensúlyozottabb teljesítményt. Ez a szög úgy igazítja a keletkező vágóerőt, hogy az egybeessen a gép fő szerkezeti tengelyeivel, csökkentve ezzel a torziós rugalmasságot és javítva a pozícionálási ismételhetőséget. A 45°-os geometria emellett gyorsítja a hűtőfolyadék és a forgács áramlását a vágási zónától, így fenntartja a konzisztens hőmérsékleti állapotot, amely korlátozza a forgószár növekedését és a hátsó csapágy elmozdulását. Nagy tömegű alkatrészek megmunkálásakor vagy intenzív anyagleválasztás során a 60°-os lejtésű ágy uralkodik. A meredek lejtés maximálja a gravitáció forgács- és hűtőfolyadék-elvezetésben betöltött szerepét, megakadályozva ezzel a forgács újralevágását, amely hőcsúcsokat és felületi károsodást okozhat. Ez a szög jelentősen csökkenti a helyi hőmérsékletgradienseket a Z-tengely mentén, csökkentve ezzel a komplex aktív kompenzációs algoritmusok szükségességét. Ennek eredményeként a gép ±1 µm-os pozícionálási ismételhetőséget biztosít nagy mennyiségű termelési műszakok során – hatékonyan semlegesítve a hőmérsékletből adódó torzulások fő okait.
Valós idejű metrológiai érvényesítés: < 2 µm kör alakúság és ≤ 0,005 mm/300 mm egyenesség légi- és űrhajózási tengelyek gyártása során
A gyártóüzemi mérések folyamatosan megerősítik az elméleti előnyöket. Egy nemrégiben lefolytatott repülőgépipari tengelygyártás során, amely turbómotorok alkatrészeinek készítésére szolgált, egy 45°-os ferde ágyas CNC esztergagép nagy szilárdságú nikkelötvözetből készült tengelyeket esztergált 1,8 µm-os körösség és csupán 0,004 mm-es egyenességi eltérés értékekkel 300 mm-es hosszon, amit koordináta-mérőgép (CMM) és lézerinterferometria igazolt. Az 500 darabos tételben egyetlen darab sem került elutasításra formahibák miatt. Az eredmények a gépágy saját merevségéből és az előfeszített lineáris vezetékek alkalmazásából származnak, amelyek elnyomják a mikrorezgéseket, és pontos szerszámpálya-hűséget biztosítanak akár nagy előtolási erők mellett is. Az integrált folyamat közbeni mérés további biztonságot nyújt a tűrések betartásához, mivel azonnal korrigálja a maradék hőmérsékleti elcsúszást – így a 2 µm-nél kisebb körösség és a ≤0,005 mm/300 mm egyenességi érték folyamatosan garantált. Az ilyen mérnöki mérésekkel alátámasztott teljesítmény igazolja, hogy a ferde ágyas gépek képesek megfelelni a szigorú AS9100 és hasonló minőségi követelményeknek anélkül, hogy kiterjedt utófeldolgozásra lenne szükség.
Szerkezeti merevség és dinamikus stabilitás: A ferde ágyas CNC esztergák tervezésének alapvető előnyei
A gravitáció által segített forgácseltávolítás javítja a felületi minőséget, és akár 27%-kal meghosszabbítja a vágólapok élettartamát
A ferde ágyas CNC esztergákban a ferde ágy – amelyet általában 30°, 45° vagy 60°-os szögben állítanak be – lehetővé teszi, hogy a gravitáció eltávolítsa a forgácsot a vágóélről. Ellentétben a síkágyas gépekkel, ahol a forgács összegyűlik és újra kering, a ferde ágyak a szennyeződést közvetlenül a szállítószalagra vezetik, így kizárva a újraforgácsolást, amely rombolja a felületi minőséget és gyorsítja az oldalfelületi kopást. Irányított próbák kimutatták, hogy ez 12–15%-kal csökkenti a mikroforgácsolást, és csökkenti a „Built-Up Edge” (BUE, felhalmozódási él) képződését, így folyamatosan elérhető a felületi érdesség Ra 0,4 µm alatti szintje (Precíziós Gépgyártási Szövetség, 202sz). Azáltal, hogy megakadályozza, hogy a forgács ismételten a vágólap alá kerüljön, a konstrukció csökkenti a felületi nyomódást és a megmunkált réteg keményedését – közvetlenül javítva a kritikus alkatrészek fáradási élettartamát. A gravitációhoz igazított forgácsáram továbbá javítja a hűtőfolyadék behatolását a vágózónába, csökkentve a vágólapra ható hőmérsékleti sokkot, és stabilizálva a mikrogeometriát a korai törés ellen. A keményfém vágólapok esetében ez akár 27%-os élettartam-növekedést eredményez, amit egy hat hónapos légi- és űrhajóipari próbában igazoltak Inconel 718 ötvözet esztergálásakor agresszív munkaparaméterek mellett. A aktív vágózóna elkülönítése a forró forgácsrétegtől csökkenti a hőmérsékleti torzulást, így megtartja a szigorú tűréseket folyamatos műszakok során – és stabilizálja a vágási környezetet, növelve a termelékenységet minőségvesztés vagy fogyóeszköz-költségek növekedése nélkül.
FEA-igazolt csavaró merevség-növekedés: 22–35%-kal magasabb, mint a síkpadlós alternatívák nagy G-erővel történő vágási terhelés alatt
A végeselemes analízis (FEA) folyamatosan igazolja, hogy a ferdeágyas CNC esztergák torziós merevségükben jelentősen felülmúlják a síkágyas kialakítású gépeket, a javulás mértéke 22–35% között mozog nagy, középponton kívüli vágóerők hatására. A ferde ágy monolitikus háromszög keresztmetszete a csavarodó erőket az optimalizált merevítő bordázat révén közvetlenül a gép alapjába vezeti, míg a síkágyas kialakításoknál a csavarodás helyi rugalmas deformációt okozó, csavarozott ék típusú csúszópárnákra támaszkodnak. A 2022-es, az Advanced Manufacturing Research Consortium által végzett összehasonlító vizsgálatban egy 60°-os ferdeágyas, egész darabból öntött vas alvázú gép 30%-kal magasabb első torziós sajátfrekvenciát mutatott – így kiküszöbölte a rezonanciát a szerszámtengely 8000 percenkénti fordulatszámánál is. A modellek Inconel tengelyanalógokon 1800 N-nél nagyobb forgási erőt alkalmaztak; a síkágyas konfigurációk esetében a szerszámhegy statikus deformációja akár 35%-kal nagyobb volt. Ez a merevség lehetővé teszi a pontosság fenntartását megszakított vágások során nehéz megmunkálhatóságú ötvözeteknél, megelőzve a felületi minőséget és a szerszámélettartamot rontó mikrorezgéseket. Emellett biztosítja a szerszámpálya pontos követését a CAD-geometriához képest – csökkentve a poszt-feldolgozási ellenőrzés során keletkező selejtet. A gépkezelők akár 25%-kal mélyebb vágásokat is el tudnak végezni dimenziós eltolódás nélkül, ami hangsúlyozza a ferdeágyas kialakítás hozzáadott értékét a modern gyártásban zajló nagy-G anyagleválasztási folyamatokban.
Nagy mennyiségű, nagy pontosságú gyártás: Ferde ágyas CNC esztergák alkalmazása kritikus iparágakban
A ferde ágyas CNC eszterga az ismétlődő pontosságot és a termelési kapacitást biztosítja a nagy mennyiségű gyártáshoz az autóipari és légi- és űripari szektorokban. Ferde ágya elősegíti a forgácsok hatékony elvezetését és a hőmérsékleti stabilitást, így hosszabb időn át konzisztens minőségű alkatrészeket lehet gyártani.
Autóipari hajtáslánc-alkatrészek: kardáncsukló-házak és sebességváltó tengelyek 99,8%-nál nagyobb első próbás gyártási aránnyal
Az autóipari hajtáslánc-gyártósorokon a ferdeágyas CNC-esztergák rendszeresen 99,8 %-nál magasabb első átmeneti kihozatalt érnek el a kardáncsapágy-házak és a sebességváltó tengelyek gyártásánál. A 45°-os ágy-elhelyezés kihasználja a gravitációs segítséget nyújtó forgácseltávolítást, így megakadályozza a forgács újra vágását – ez akár 27 %-kal meghosszabbítja a vágólapok élettartamát, és megőrzi a felületi minőséget. Az automatikus szerszám-mérések és az eltolás-korrekciók fenntartják a pozícionálási pontosságot, biztosítva a 0,005 mm/300 mm egyenesességi tűrést. Ezek a képességek lehetővé teszik egy első osztályú gyártó számára, hogy 40 %-kal csökkentse a selejt mennyiségét, és emberi beavatkozás nélkül, folyamatosan üzemelő műszakokat indítson.
Légiközlekedési és energetikai megfelelőség: AS9100 és API Q1 tűrések teljesítése integrált folyamat közbeni mérőrendszerrel
Űrkutatási és energiakomponensek esetén a folyamatszinten integrált mérőrendszerrel ellátott ferdeágyas esztergák megfelelnek az AS9100 és az API Q1 szabványok nyomvonalazhatósági követelményeinek. A valós idejű visszacsatolási hurkok kiegyenlítik a hőmérsékletváltozásból eredő eltolódást, így a kritikus tengelyek kör alakúságát 2 µm-nél kisebbre, egyenességüket pedig legfeljebb 0,005 mm/300 mm-re tartják. A gép véges elemes analízissel (FEA) igazolt csavaró merevsége – 22–35%-kal magasabb, mint a síkágyas kialakítású gépeké – csökkenti a rezgéseket a szuperszötvények nagysebességű esztergálása során, így garantálja a felületminőség egyenletességét, és megszünteti a poszt-folyamatban végzett ellenőrzési sorokat. Ez a zárt hurkos vezérlés közvetlenül támogatja a anyagtanúsítási és minőségirányítási szabványoknak való megfelelést.
GYIK
Mi a ferdeágyas CNC-esztergák geometriájának elsődleges előnye?
A ferde ágyas CNC esztergák geometriájának elsődleges előnye a erőeloszlás optimalizálása, a gravitációs segítséggel történő forgácseltávolítás és az hőmérsékleti torzulások hatékony kezelése, amelyek alá-mikronos pontosságot és javított pozícionálási ismételhetőséget eredményeznek fejlett megmunkálási műveletek során.
Hogyan befolyásolja a gépágy szögének kiválasztása (30°, 45°, 60°) a megmunkálás pontosságát?
A gépágy szöge befolyásolja a gép vágási stabilitását, a forgácseltávolítást és a hőkezelést. A 30°-os szög ideális könnyű alkatrészekhez, a 45°-os szög kiegyensúlyozott teljesítményt nyújt közepes méretű alkatrészekhez, míg a 60°-os szög kiválóan alkalmazható nehéz vagy agresszív anyagok megmunkálására, magas pozícionálási ismételhetőséggel.
Javítja-e a gravitációs segítséggel történő forgácseltávolítás a szerszám élettartamát?
Igen, a gravitációs segítséggel történő forgácseltávolítás csökkenti a forgács újra-vágását, minimalizálja a hőmérsékleti torzulásokat, és megakadályozza a vágólapok kopását, ami akár 27%-os élettartam-növekedést eredményezhet keményfém szerszámok esetében.
Miért fontos a csavarásra való merevség a ferde ágyas CNC esztergáknál?
A csavarásra merev szerkezet biztosítja a gép stabilitását nagy terhelés mellett, csökkenti a rezgéseket, és javítja a méretbeli pontosságot nehéz műveletek során, például nagy G-erővel történő vágás vagy megszakított megmunkálás esetén.
Mely iparágak profitálnak leginkább a ferde ágyas CNC esztergák technológiájából?
Az űrkutatási, az autóipari és az energiaipari szektorok jelentősen profitálnak ebből a technológiából, mivel nagy mennyiségű, nagy pontosságú megmunkálásra van szükségük, valamint szigorú minőségi előírásoknak kell megfelelniük, például az AS9100 és az API Q1 szabványoknak.
Tartalomjegyzék
- Pontos mérnöki tervezés: Hogyan teszi lehetővé a ferdeszegmenses CNC eszterga geometriája a szubmikronos pontosságot
- Szerkezeti merevség és dinamikus stabilitás: A ferde ágyas CNC esztergák tervezésének alapvető előnyei
- Nagy mennyiségű, nagy pontosságú gyártás: Ferde ágyas CNC esztergák alkalmazása kritikus iparágakban
-
GYIK
- Mi a ferdeágyas CNC-esztergák geometriájának elsődleges előnye?
- Hogyan befolyásolja a gépágy szögének kiválasztása (30°, 45°, 60°) a megmunkálás pontosságát?
- Javítja-e a gravitációs segítséggel történő forgácseltávolítás a szerszám élettartamát?
- Miért fontos a csavarásra való merevség a ferde ágyas CNC esztergáknál?
- Mely iparágak profitálnak leginkább a ferde ágyas CNC esztergák technológiájából?