
 EN
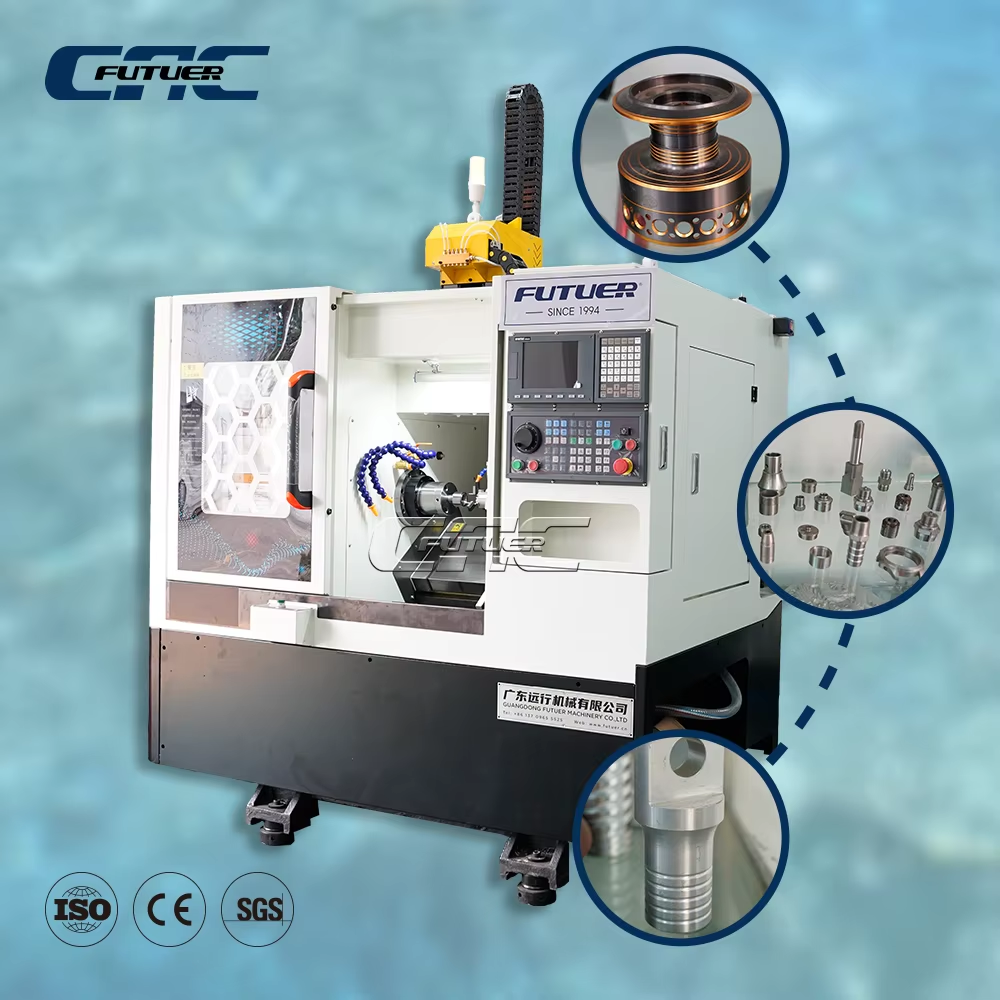
Aniq muhandislik: Qiyalikli yotiq CNC frezeralash stanogining geometriyasi qanday qilib sub-mikron aniqlikni ta'minlaydi
Qiyalikli yotiq CNC frezeralash stanogining qiyalikli yotiq dizayni uning ilg'or aylantirish operatsiyalarida sub-mikron aniqlikni ta'minlash qobiliyatining asosidir. Tekis yotiq konfiguratsiyalardan farqli o'laroq, burchakli konstruksiya kuchlarning taqsimlanishini, og'irlikka tayanib chipni olib tashlashni va issiqlikni boshqarishni optimallashtiradi — bu uzun ishlab chiqarish davrlari davomida detallarga qo'yilgan aniq tolerebnslarni saqlash uchun muhim omillardir.
Yotiq qismning burchagini optimallashtirish (30°, 45°, 60°) va uning joylashuv takrorlanuvchanligi hamda issiqlik xatosini kompensatsiya qilishga bevosita ta'siri
Moslashuvchan yotqizish burchagini tanlash — takrorlanadigan submikron aniqlikni ta'minlashda muhim omil hisoblanadi. Mayda va yengil detallarni ishlashda 30° li og'ish burchagi afzal ko'riladi; yumshoq og'ish kesishni barqaror qiladi va egilishni minimal darajada kamaytiradi, shu bilan birga chipni chiqarish a'lo darajada bo'ladi va issiqlik tez tarqaladi, natijada qisqa ishlash davrida issiqlikka bog'liq xatolar ±1 µm dan oshmaydi. O'rta hajmdagi ishlov beriladigan detallar uchun 45° li joylashuv eng muvozanatli natijalarni beradi. Bu burchak kesish kuchining natijasini stanokning asosiy tuzilish o'qlari bilan moslashtiradi, bu burilishga bog'liq egilishni kamaytiradi va pozitsion takrorlanishni yaxshilaydi. Shuningdek, 45° li geometriya sovutgich va chipni kesish zonasidan tezroq chiqarib yuboradi, bu esa doimiy issiqlik holatini saqlaydi va spindelning termik kengayishini hamda orqa tirgakning noto'g'ri sozlanishini cheklash imkonini beradi. Og'ir detallarni ishlash yoki intensiv material olib tashlash jarayonida 60° li tik og'ishli yotqizish ustunlik qiladi. Bu kuchli og'ish chip va kesish suyuqliklarini chiqarishda tortishish kuchidan maksimal foydalanish imkonini beradi va qayta kesishni oldini oladi — bu esa issiqlikning keskin ko'tarilishiga va sirtning shikastlanishiga sabab bo'ladi. Bu burchak Z-o'qdagi mahalliy temperaturaviy gradientlarni sezilarli darajada pasaytiradi va murakkab faol kompensatsiya algoritmlariga ehtiyojni kamaytiradi. Natijada stanok yuqori hajmli ish soatlari davomida ±1 µm lik pozitsion takrorlanishni saqlaydi — bu termik distorsiyaga sabab bo'ladigan asosiy omillarni samarali ravishda neytrallashtiradi.
Haqiqiy dunyo metrologiya tekshiruvi: Aero kosmik val ishlab chiqarishda <2 µm aylanish va ≤0,005 mm/300 mm to'g'rilik
Ish joyidagi o'lchovlar nazariy afzalliklarni doimiy ravishda tasdiqlaydi. So'nggi vaqtning aviatsiya vali ishlab chiqarish jarayonida turbina dvigateli komponentlari uchun 45° li qiyalikli CNC frezada yuqori mustahkamlikdagi nikel qotishma valilari CMM va lazer interferometriya vositasida tekshirilganda, doiralik 1,8 µm va 300 mm uzunlikda to'g'rilikdan og'ish faqat 0,004 mm ga teng bo'ldi. 500 ta detaldan iborat partiyada shakl xatosi sababli rad etilgan detallar soni nolga teng bo'ldi. Bu natijalar yotqizuvning o'ziga xos qattiq qurilishi va oldindan yuklangan chiziqli yo'naltiruvchi yo'llari tufayli erishilgan bo'lib, bu elementlar mikrovibratsiyalarni bosib turadi va yuqori tezlikdagi kuchlar ta'sirida ham aniq kesish yo'nalishini saqlaydi. Jarayon ichidagi integratsiyalangan o'lchov tizimi qolgan issiqlik siljishini darhol to'g'rilash orqali aniqlikni yanada himoya qiladi — bu esa doiralikni 2 µm dan kam va to'g'rilikdan og'ishni 300 mm da 0,005 mm dan kam qilishni doimiy ravishda ta'minlaydi. Bunday metrologik asoslangan ishlash qiyalikli yotqizuvning AS9100 va boshqa shunga o'xshash sifat talablari bilan mos kelish qobiliyatini, keng ko'lamli keyingi jarayon to'g'rilashlariga tayanmasdan, tasdiqlaydi.
Konstruktiv qattiqlik va dinamik barqarorlik: Qiyalikli yotqizilgan CNC frezeralash stanoklarining dizaynining asosiy afzalliklari
Og'irlik kuchi yordamida chipni chiqarish sirtning butunligini yaxshilaydi va kesuvchi plastinkaning xizmat muddatini 27% gacha uzartiradi
Qiyalı yotqizilgan CNC frezalash stanoklarida qiyalik odatda 30°, 45° yoki 60° ga sozlanadi va bu kesish chetidan chipni og'irlik kuchi bilan uzoqlashtirish imkonini beradi. Chipning to'planib, aylanib qoladigan tekis yotqizilgan stanoklardan farqli o'laroq, qiyalı yotqizilgan stanoklar chiplarni bevosita transportyor orqali o'tkazadi; bu esa sirt sifatini pasaytiruvchi va yon devorli yeyilishni tezlashtiruvchi qayta kesish hodisasini bartaraf etadi. Nazorat ostidagi sinovlar shuni ko'rsatdiki, bu mikro-chiplanishni 12–15% ga kamaytiradi va Qurilgan Chet (BUE) hosil bo'lishini kamaytiradi; natijada sirt xavfli qilish doimiy ravishda Ra 0.4 µm dan past bo'ladi (Aniq frezalash assotsiatsiyasi, 2023). Chipni kesish plastinkasining ostiga qayta-qayta tortilishini oldini olgan holda, ushbu dizayn sirtning siljishi va ishlov berilgan qatlamning qattiqroqlashishini kamaytiradi — bu esa muhim tarkibiy qismlarning chidamlilik hayotini to'g'ridan-to'g'ri yaxshilaydi. Og'irlik kuchiga mos keladigan chip oqimi shuningdek, sovutgichning kesish zonasiga chuqurroq kirib borishini ta'minlaydi, bu esa plastinkaga termik shokni kamaytiradi va mikro-geometriyani erta shikastlanishga qarshi barqarorlashtiradi. Karbid plastinkalar uchun bu Inconel 718 ni qattiq ishlov berish parametrlarida olti oylik kosmonavtika sinovida namoyish etilganidek, foydalanish muddatini 27% gacha uzaytiradi. Faol kesish zonasini issiq chip qatlamidan ajratish termik deformatsiyani bostiradi, bu esa uzluksiz smenalar davomida aniq tolerebnsni saqlab turadi — shu bilan birga kesish muhitini barqarorlashtirib, sifatni yoki iste'mol qilinadigan materiallarga bo'lgan xarajatlarni oshirmasdan ish quvvatini oshiradi.
Yuqori tezlikdagi kesish yuklari ostida tekis paltakli analoglariga nisbatan burilish qattiqlikdagi FEA tasdiqlangan oshish: 22–35%
Cheklangan elementlar usuli (CEU) doimiy ravishda qiyal yotqizilgan CNC frezalarining burilish qattikligida tekis yotqizilgan konstruksiyalarga nisbatan afzalligini ko'rsatadi; bu, katta markazdan tashqari kesish yuklari ostida 22% dan 35% gacha oshadi. Qiyal yotqizilgan yotqizilma monolit uchburchak kesimiga ega bo'lib, burilish kuchlarini optimal ravishda ribbing bilan jihoz asosiga yo'naltiradi; boshqa tomondan, tekis yotqizilgan yotqizilmalar lokal egilishni namoyish etadigan bolt bilan biriktirilgan shaklda siljish yuzalariga tayanadi. Ilg'or ishlab chiqarish tadqiqot konsorsiumi tomonidan 2022-yilda o'tkazilgan standart solishtirish tadqiqotida 60° li qiyal yotqizilma va bitta qisimdagi chug'un temir ramka birinchi burilish tabiiy tezligini 30% ga oshirgan — bu aylanish tezligi 8000 ayl/min gacha bo'lganda rezonansni bartaraf etadi. Inconel val shaklidagi namunalarga 1800 N dan ortiq kesish kuchlari qo'llangan modellarda tekis yotqizilgan konfiguratsiyalarda vosita uchidagi statik deformatsiya 35% gacha ko'proq bo'lgan. Bu qattiklik qiyin qayta ishlanadigan qotishmalar ustida uzilishli kesish paytida aniqlikni saqlashga imkon beradi va sirt sifatini hamda vosita xizmat ko'rsatish muddatini pasaytiruvchi mikro-terteblikni oldini oladi. Shuningdek, bu CAD geometriyasiga mos keladigan aniq vosita yo'nalishini ta'minlaydi — bu esa keyingi jarayonlardan keyingi tekshirishda chiqadigan chiqindilarni kamaytiradi. Operatorlar o'lchovlarning siljimasdan 25% chuqurroq kesishni amalga oshirishlari haqida xabar berishadi; bu zamonaviy ishlab chiqarishda yuqori G materialni olib tashlashda qiyal yotqizilmaning hissasini tasdiqlaydi.
Yuqori hajmli aniq ishlab chiqarish: muhim sohalarda ogʻma yotqizilgan CNC frezalash stanoklarining qoʻllanilishi
Ogʻma yotqizilgan CNC frezalash stanogi avtomobil va aviatsiya-soxasidagi yuqori hajmli ishlab chiqarish uchun kerakli takrorlanuvchanlik va ish quvvatini taqdim etadi. Uning ogʻma yotqizilgan yotqizilgani chip oqimini samarali ravishda ta'minlaydi va issiqlik barqarorligini ta'minlaydi, bu esa uzun muddatli ishlash davomida detallarning doimiy sifatini ta'minlaydi.
Avtomobil kuch uzatish tizimining komponentlari: CV ulagich qopqonlari va uzatish vali — birinchi bosqichda 99,8% dan ortiq sifatli mahsulot koʻrsatkichi
Avtomobil quvvat uzatish tizimlarida og'ishli stolli CNC frezalash stanoklari doimiy ravishda CV bog'lanish qopqoqlari va uzatma o'qlari uchun birinchi bosqichda 99,8% dan yuqori natijaga erishadi. 45° li stol joylashuvi chipni olib tashlashda gravitatsiyani qo'llaydi — bu qayta kesishni oldini oladi va kesuvchi pichoqlarning xizmat ko'rsatish muddatini 27% gacha uzartiradi hamda sirtning butunligini saqlaydi. Avtomatik asbobni tekshirish va o'rnini sozlash pozitsion aniqlikni ta'minlaydi va to'g'rilikni 0,005 mm/300 mm ichida saqlaydi. Bu imkoniyatlar yuqori darajali ishlab chiqaruvchiga chiqindilarni 40% ga kamaytirishga va operatorning aralashuvisiz avtomatik ishlash rejimida ishlashga imkon beradi.
Aerospace va Energetika mos kelishligi: Jarayon ichidagi integratsiyalangan o'lchash vositalari bilan AS9100 va API Q1 standartlariga mos kelish
Aerospace va energiya komponentlari uchun jarayon ichidagi o'lchash tizimiga ega og'ish yotqizilgan tokar stanoklari AS9100 va API Q1 standartlarining izlanuvchanlik talablarini qondiradi. Haqiqiy vaqt rejimida ishlovchi teskari aloqa konturlari issiqlik siljishini kompensatsiya qiladi va muhim valflarning aylanishini <2 µm, to'g'riligini esa ≤0,005 mm/300 mm darajada saqlaydi. Stanokning FEA bilan tasdiqlangan buruvish qattikligi — tekis yotqizilgan konstruksiyalarga nisbatan 22–35% yuqori bo'lib, superqotishmalar ustida tezlikda ishlash paytida vibratsiyalarni pasaytiradi; bu esa sirt sifatining doimiylikka erishishini ta'minlaydi va post-protsess tekshiruvlarining navbati tugatilishini oldini oladi. Bu yopiq kontur boshqaruv materiallarning sertifikatlanishi va sifat boshqaruv standartlariga mos kelishni bevosita qo'llab-quvvatlaydi.
Tez-tez so'raladigan savollar
Og'ish yotqizilgan CNC tokar stanogining geometriyasining asosiy afzalligi nima?
Qiyalishli yotqizilgan CNC frezalash stanogining geometriyasining asosiy afzalligi — kuch taqsimotini optimallashtirish, og'irlik kuchi yordamida chipni olib tashlash imkoniyatini ta'minlash va issiqlik shakl o'zgarishlarini samarali boshqarishdir; bu avvalgi qiyin ishlash operatsiyalarida bir mikronga yetmaydigan aniqlik va o'rnini takrorlashda yaxshilanishga olib keladi.
Yotqizilgan yuzning burchagi (30°, 45°, 60°) ishlash aniqligiga qanday ta'sir ko'rsatadi?
Yotqizilgan yuzning burchagi stanokning kesish barqarorligi, chipni chiqarish va issiqlikni boshqarishini ta'sirlaydi. 30° burchak yengil vaznli detallarni ishlash uchun idealdir, 45° o'rta hajmli detallar uchun muvozanatli ishlashni ta'minlaydi, 60° burchak esa yuqori o'rnini takrorlash aniqligiga ega bo'lgan og'ir yoki kuchli materiallarni ishlashda ajoyib natijalar beradi.
Og'irlik kuchi yordamida chipni chiqarish kesuvchi vositalarning xizmat muddati uzunligini oshiradimi?
Ha, og'irlik kuchi yordamida chipni chiqarish qayta kesishni kamaytiradi, issiqlik shakl o'zgarishini minimallashtiradi va kesuvchi plastinkalarning yopishib qolishini oldini oladi; bu karbidli kesuvchi vositalarning xizmat muddatini 27% gacha uzaytirishga olib keladi.
Nima uchun qiyalishli yotqizilgan CNC frezalash stanogida burilish qattiq qilish juda muhim?
Burilish qattiliigi og'ir yuklar ostida mexanizmning barqarorligini ta'minlaydi, tebranishlarni bostiradi va yuqori G kesish va uzilishli ishlash kabi qiyin operatsiyalar paytida o'lchov aniqligini oshiradi.
Qaysi sohalar slant bed CNC frezeralari texnologiyasidan eng ko'p foyda oladi?
Aerospace, avtomobil va energiya sohalari AS9100 va API Q1 talablari kabi yuqori hajmli aniq ishlash va qat'iy sifat standartlariga ega bo'lganlik sababli ajoyib foyda oladi.
Mundarija
- Aniq muhandislik: Qiyalikli yotiq CNC frezeralash stanogining geometriyasi qanday qilib sub-mikron aniqlikni ta'minlaydi
- Konstruktiv qattiqlik va dinamik barqarorlik: Qiyalikli yotqizilgan CNC frezeralash stanoklarining dizaynining asosiy afzalliklari
- Yuqori hajmli aniq ishlab chiqarish: muhim sohalarda ogʻma yotqizilgan CNC frezalash stanoklarining qoʻllanilishi
-
Tez-tez so'raladigan savollar
- Og'ish yotqizilgan CNC tokar stanogining geometriyasining asosiy afzalligi nima?
- Yotqizilgan yuzning burchagi (30°, 45°, 60°) ishlash aniqligiga qanday ta'sir ko'rsatadi?
- Og'irlik kuchi yordamida chipni chiqarish kesuvchi vositalarning xizmat muddati uzunligini oshiradimi?
- Nima uchun qiyalishli yotqizilgan CNC frezalash stanogida burilish qattiq qilish juda muhim?
- Qaysi sohalar slant bed CNC frezeralari texnologiyasidan eng ko'p foyda oladi?