
 EN
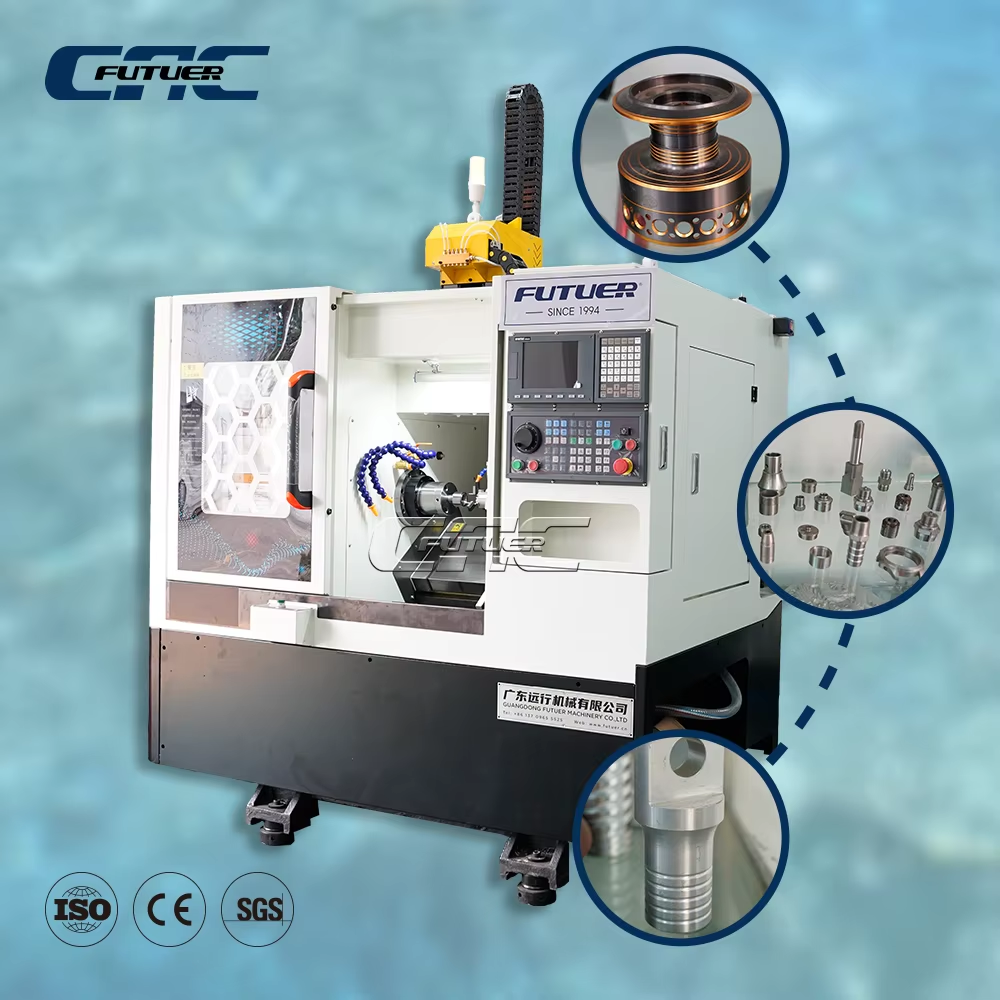
Präzisionsengineering: Wie die Geometrie einer Schrägbett-CNC-Drehmaschine Submikrometer-Genauigkeit ermöglicht
Das geneigte Bett einer Schrägbett-CNC-Drehmaschine ist die Grundlage für ihre Fähigkeit, bei anspruchsvollen Drehoperationen Submikrometer-Genauigkeit zu liefern. Im Gegensatz zu Flachbett-Konfigurationen optimiert die schräge Konstruktion die Kraftverteilung, die gravitationsunterstützte Spanabfuhr und das thermische Management – entscheidende Faktoren, um enge Toleranzen an den Werkstücken über lange Produktionszyklen hinweg zu gewährleisten.
Optimierung des Neigungswinkels (30°, 45°, 60°) und deren direkter Einfluss auf die Positions-Wiederholgenauigkeit sowie die Kompensation thermischer Fehler
Die Auswahl des geeigneten Bettwinkels ist ein entscheidender Hebel, um wiederholbare Sub-Mikrometer-Präzision zu erreichen. Ein Neigungswinkel von 30° wird für kleine, leichte Komponenten bevorzugt; die sanfte Neigung ermöglicht ein stabiles Zerspanen mit minimaler Verformung, während eine ausgezeichnete Spanabfuhr und eine schnelle Wärmeableitung thermische Fehler auf ±1 µm bei kurzen Fertigungsintervallen begrenzen. Für mittelgroße Werkstücke bietet eine Ausrichtung von 45° die ausgewogenste Leistung. Dabei verläuft die resultierende Schnittkraft entlang der Haupttragachsen der Maschine, wodurch Torsionsverformungen reduziert und die Positions-Wiederholgenauigkeit verbessert werden. Die Geometrie mit 45° beschleunigt zudem den Abfluss von Kühlschmierstoff und Spänen vom Schnittbereich weg und sorgt so für einen konstanten thermischen Zustand, der die thermische Ausdehnung der Spindel sowie eine Verlagerung der Gegenspindel begrenzt. Bei der Bearbeitung schwerer Teile oder beim aggressiven Materialabtrag dominiert ein Neigungswinkel von 60°. Die steile Neigung nutzt die Schwerkraft optimal zur Entfernung von Spänen und Zerspanungsflüssigkeiten und verhindert so das erneute Zerspanen, das zu Temperaturspitzen und Oberflächenschäden führt. Dieser Winkel senkt signifikant die lokalen Temperaturgradienten entlang der Z-Achse und verringert dadurch den Bedarf an komplexen aktiven Kompensationsalgorithmen. Folglich behält die Maschine über ganze Hochvolumen-Schichten hinweg eine Positions-Wiederholgenauigkeit von ±1 µm bei – wodurch die wesentlichen Ursachen thermischer Verzerrung effektiv neutralisiert werden.
Validierung der Messtechnik unter realen Bedingungen: Rundheit < 2 µm und Geradheit ≤ 0,005 mm/300 mm bei der Herstellung von Luft- und Raumfahrtwellen
Messungen direkt auf der Fertigungsfläche bestätigen durchgängig die theoretischen Vorteile. Bei einer kürzlich durchgeführten Serienfertigung von Wellen für Triebwerkskomponenten in der Luft- und Raumfahrtindustrie bearbeitete eine CNC-Drehmaschine mit 45°-Schrägbett hochfeste Nickellegierungswellen mit einer Rundheit von 1,8 µm und einer Geradheitsabweichung von lediglich 0,004 mm über 300 mm – gemessen mittels Koordinatenmessmaschine (CMM) und Laserinterferometrie. Bei einer Charge von 500 Teilen wurde kein einziges Teil wegen Formfehlern ausgesondert. Diese Ergebnisse beruhen auf der inhärenten Steifigkeit des Bettes und den vorgespannten linearen Führungssystemen, die Mikrovibrationen unterdrücken und selbst bei hohen Vorschubkräften eine präzise Werkzeugbahn-Treue gewährleisten. Die integrierte Prozessmesstechnik schützt die Toleranzen zudem weiter, indem sie verbleibende thermische Drift unverzüglich korrigiert – wodurch eine Rundheit unter 2 µm und eine Geradheit von ≤ 0,005 mm/300 mm konstant eingehalten werden. Eine solche messtechnisch abgesicherte Leistung bestätigt die Fähigkeit des Schrägbetts, die strengen Qualitätsanforderungen nach AS9100 und vergleichbaren Normen zu erfüllen, ohne auf umfangreiche Nachbearbeitung angewiesen zu sein.
Strukturelle Steifigkeit und dynamische Stabilität: Die zentralen Vorteile des Schrägbett-CNC-Drehmaschinen-Designs
Schwerkraftunterstützte Spanabfuhr verbessert die Oberflächenintegrität und verlängert die Einsatzzzeit der Wendeschneidplatten um bis zu 27 %
Bei CNC-Drehmaschinen mit Schrägbett ist das geneigte Bett üblicherweise um 30°, 45° oder 60° angeordnet und ermöglicht es der Schwerkraft, die Späne vom Schneidrand wegzufließen. Im Gegensatz zu Maschinen mit horizontalem Bett, bei denen sich Späne ansammeln und erneut durchlaufen, leiten Schrägbetten die Abfälle direkt in das Förderband – wodurch ein erneutes Zerspanen vermieden wird, das die Oberflächengüte verschlechtert und den Flankenverschleiß beschleunigt. Kontrollierte Versuche zeigen, dass dies die Mikrospanbildung um 12–15 % verringert und die Bildung von Aufbauschneiden (BUE) senkt; so lässt sich konsistent eine Oberflächenrauheit unter Ra 0,4 µm erreichen (Precision Machining Association, 2023). Durch die Vermeidung wiederholten Unterlaufens der Späne unter dem Einsatzzahn reduziert dieses Konzept die Oberflächenverschmierung sowie die Werkstoffverfestigung der bearbeiteten Schicht – was direkt die Ermüdungslebensdauer kritischer Komponenten verbessert. Die schwerkraftorientierte Spanabfuhr fördert zudem eine bessere Kühlmittelzufuhr in die Schnittzone, verringert thermische Schockbelastungen am Einsatzzahn und stabilisiert dessen Mikrogeometrie gegen vorzeitiges Brechen. Bei Hartmetalleinsätzen führt dies zu einer Lebensdauerverlängerung von bis zu 27 %, wie in einem sechsmonatigen Luft- und Raumfahrt-Versuch beim Drehen von Inconel 718 unter aggressiven Parametern nachgewiesen wurde. Die räumliche Trennung der aktiven Schnittzone von der heißen Spanschicht unterdrückt thermische Verzerrungen, bewahrt enge Toleranzen über mehrere Schichten hinweg und stabilisiert das Zerspanungsumfeld – wodurch die Produktivität gesteigert werden kann, ohne Qualitätseinbußen oder steigende Verbrauchsmaterialkosten in Kauf nehmen zu müssen.
FEA-validierte Verdrehsteifigkeitssteigerungen: 22–35 % höher als bei flachbodigen Vergleichsmodellen unter hohen Schneidlasten
Die Finite-Elemente-Analyse (FEA) zeigt durchgängig, dass CNC-Drehmaschinen mit Schrägbett gegenüber Modellen mit Flachbett bei der Torsionssteifigkeit überlegen sind; die Verbesserung liegt bei starken exzentrischen Schnittlasten zwischen 22 % und 35 %. Der monolithische, dreieckige Querschnitt des geneigten Betts leitet Verdrehkräfte direkt über optimierte Versteifungsrippen in das Maschinengestell ab, während Flachbetten auf geschraubte Keilführungen angewiesen sind, die lokal nachgeben. In einer Benchmark-Studie des Advanced Manufacturing Research Consortium aus dem Jahr 2022 wies ein 60°-Schrägbett mit einteiligem Graugussgestell eine um 30 % höhere erste torsionale Eigenfrequenz auf – wodurch Resonanz bis zu Spindeldrehzahlen von 8.000 U/min vermieden wurde. Die Modelle wirkten Drehkräfte von über 1.800 N auf Inconel-Welle-Nachbildungen aus; bei Flachbettkonfigurationen wurde am Werkzeugspitzenpunkt bis zu 35 % größere statische Verformung gemessen. Diese Steifigkeit führt zu einer konstanten Genauigkeit bei unterbrochenen Schnitten an schwer zerspanbaren Legierungen und verhindert Mikro-Vibrationen, die Oberflächenbeschaffenheit und Werkzeuglebensdauer beeinträchtigen würden. Sie gewährleistet zudem eine präzise Einhaltung des Werkzeugwegs entsprechend der CAD-Geometrie – wodurch Ausschuss nach der Bearbeitung reduziert wird. Bediener berichten von bis zu 25 % tieferen Schnitten ohne Maßabweichungen, was die Bedeutung des Schrägbetts für hochbelastete Materialabtragsprozesse in der modernen Fertigung unterstreicht.
Präzisionsfertigung in hohen Stückzahlen: Einsatz von CNC-Drehmaschinen mit Schrägbett in kritischen Branchen
Die CNC-Drehmaschine mit Schrägbett bietet die Wiederholgenauigkeit und Durchsatzleistung, die für die Serienfertigung im Automobil- und Luft- und Raumfahrtsektor erforderlich sind. Die schräge Auslegung des Maschinenbetts fördert einen effizienten Spanabtransport und gewährleistet thermische Stabilität, wodurch eine konstant hohe Bauteilqualität über längere Fertigungszeiträume sichergestellt wird.
Antriebskomponenten für Automobile: Gleichlaufgelenkgehäuse und Getriebewellen mit einer Erstbelegungsquote von über 99,8 %
In Antriebsstranglinien der Automobilindustrie erreichen Schräg-Bett-CNC-Drehmaschinen regelmäßig Erstbearbeitungs-Ausschussquoten von über 99,8 % für Gleichlaufgelenkgehäuse und Getriebewellen. Die 45°-Neigung der Maschinenbettung nutzt die gravitationsunterstützte Spanabfuhr, um ein erneutes Zerspanen zu verhindern – wodurch die Standzeit der Wendeschneidplatten um bis zu 27 % verlängert und die Oberflächenintegrität bewahrt wird. Automatische Werkzeugvermessung und Offset-Korrektur gewährleisten die Positionsgenauigkeit und halten so eine Geradheit von 0,005 mm/300 mm ein. Dank dieser Fähigkeiten kann ein führender Hersteller den Ausschuss um 40 % reduzieren und vollautomatisierte Nachtschichten ohne manuelle Eingriffe durchführen.
Luft- und Raumfahrt sowie Energiewirtschaft: Erfüllung der Normen AS9100 und API Q1 hinsichtlich Toleranzen mittels integrierter Prozessmesstechnik
Für Luft- und Raumfahrtkomponenten sowie Energieteile erfüllen Schrägbett-Drehmaschinen mit integrierter Prozessmesstechnik die Rückverfolgbarkeitsanforderungen gemäß AS9100 und API Q1. Echtzeit-Feedbackschleifen kompensieren thermische Drift und halten Rundheit auf < 2 µm sowie Geradheit auf ≤ 0,005 mm/300 mm bei kritischen Wellen ein. Die durch FEM-Analyse validierte Torsionssteifigkeit der Maschine – um 22–35 % höher als bei Flachbettkonstruktionen – dämpft Vibrationen beim Hochgeschwindigkeitsdrehen von Hochtemperaturlegierungen und gewährleistet so eine gleichbleibende Oberflächenqualität sowie die Eliminierung von Nachbearbeitungsinspektionswarten. Diese geschlossene Regelung unterstützt direkt die Einhaltung von Materialzertifizierungs- und Qualitätsmanagementstandards.
Häufig gestellte Fragen
Was ist der wesentliche Vorteil der Schrägbett-Geometrie von CNC-Drehmaschinen?
Der primäre Vorteil der Schrägbett-CNC-Drehmaschinen-Geometrie liegt in ihrer Fähigkeit, die Kraftverteilung zu optimieren, die spanabhebende Bearbeitung durch Schwerkraftunterstützung zu ermöglichen und thermische Verformungen effektiv zu steuern – was zu einer Genauigkeit unter einem Mikrometer und einer verbesserten Positionswiederholgenauigkeit bei fortgeschrittenen Bearbeitungsprozessen führt.
Wie wirkt sich die Auswahl des Bettwinkels (30°, 45°, 60°) auf die Bearbeitungsgenauigkeit aus?
Der Bettwinkel beeinflusst die Schnittstabilität der Maschine, die Spanabfuhr sowie das thermische Management. Ein Winkel von 30° ist ideal für leichte Komponenten, 45° bietet eine ausgewogene Leistung für mittelgroße Werkstücke, während ein Winkel von 60° sich besonders für die Bearbeitung schwerer oder anspruchsvoller Werkstoffe mit hoher Positionswiederholgenauigkeit eignet.
Verbessert die schwerkraftgestützte Spanabfuhr die Werkzeuglebensdauer?
Ja, die schwerkraftgestützte Spanabfuhr verringert das Wiederschneiden, minimiert thermische Verformungen und verhindert Verschleiß an den Schneidplatten – was bei Hartmetallwerkzeugen eine Lebensdauersteigerung von bis zu 27 % bewirkt.
Warum ist die Torsionssteifigkeit bei Schrägbett-CNC-Drehmaschinen unverzichtbar?
Die Torsionssteifigkeit gewährleistet die Stabilität der Maschine unter hohen Lasten, unterdrückt Vibrationen und verbessert die Maßgenauigkeit bei anspruchsvollen Bearbeitungsverfahren wie Hoch-G-Fräsen und unterbrochenem Zerspanen.
Von welchen Branchen profitiert die Schrägbett-CNC-Drehmaschinentechnologie am meisten?
Branchen wie Luft- und Raumfahrt, Automobilindustrie und Energieerzeugung profitieren erheblich, da sie eine hochvolumige Präzisionsbearbeitung sowie strenge Qualitätsanforderungen – darunter AS9100 und API Q1 – erfüllen müssen.
Inhaltsverzeichnis
-
Präzisionsengineering: Wie die Geometrie einer Schrägbett-CNC-Drehmaschine Submikrometer-Genauigkeit ermöglicht
- Optimierung des Neigungswinkels (30°, 45°, 60°) und deren direkter Einfluss auf die Positions-Wiederholgenauigkeit sowie die Kompensation thermischer Fehler
- Validierung der Messtechnik unter realen Bedingungen: Rundheit < 2 µm und Geradheit ≤ 0,005 mm/300 mm bei der Herstellung von Luft- und Raumfahrtwellen
- Strukturelle Steifigkeit und dynamische Stabilität: Die zentralen Vorteile des Schrägbett-CNC-Drehmaschinen-Designs
- Präzisionsfertigung in hohen Stückzahlen: Einsatz von CNC-Drehmaschinen mit Schrägbett in kritischen Branchen
-
Häufig gestellte Fragen
- Was ist der wesentliche Vorteil der Schrägbett-Geometrie von CNC-Drehmaschinen?
- Wie wirkt sich die Auswahl des Bettwinkels (30°, 45°, 60°) auf die Bearbeitungsgenauigkeit aus?
- Verbessert die schwerkraftgestützte Spanabfuhr die Werkzeuglebensdauer?
- Warum ist die Torsionssteifigkeit bei Schrägbett-CNC-Drehmaschinen unverzichtbar?
- Von welchen Branchen profitiert die Schrägbett-CNC-Drehmaschinentechnologie am meisten?