
 EN
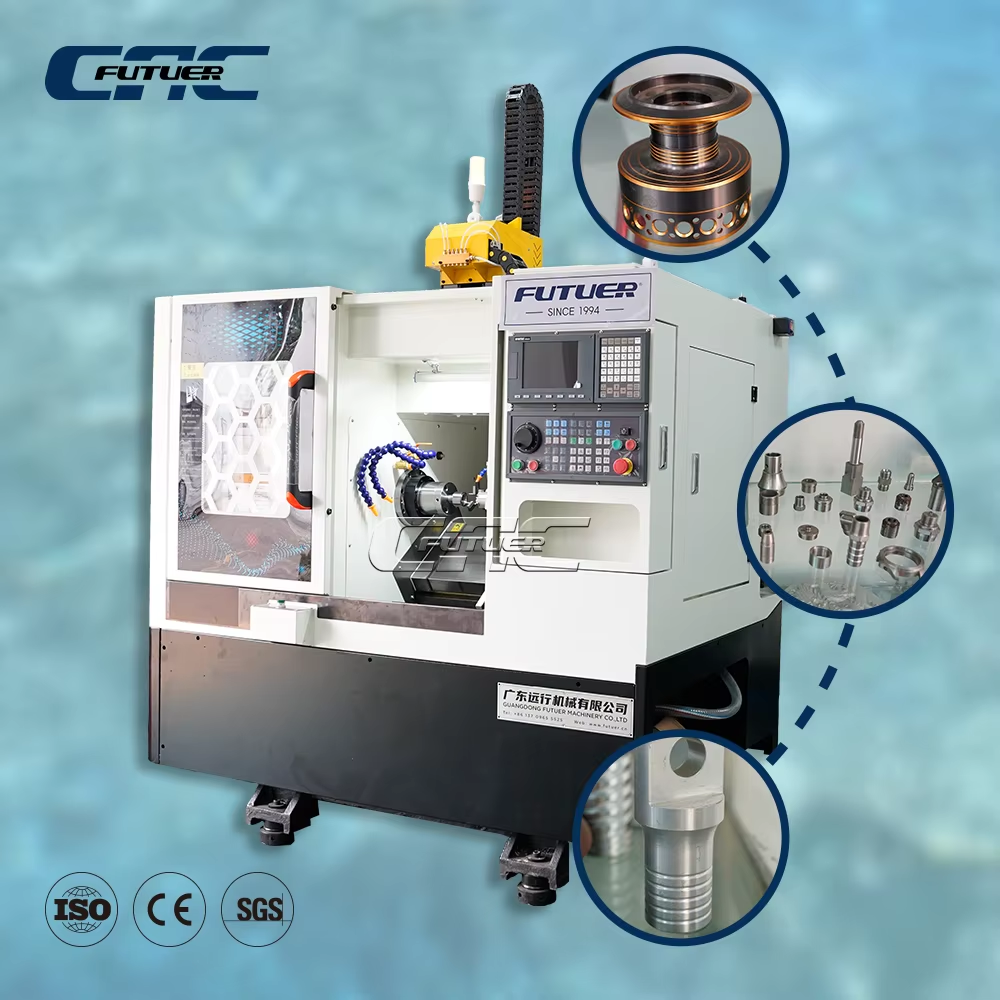
ວິສະວະກຳທີ່ມີຄວາມຖືກຕ້ອງ: ວິທີທີ່ຮູບຮ່າງຂອງເຄື່ອງກົງ CNC ປະເພດ Slant Bed ໃຫ້ຄວາມຖືກຕ້ອງໃຕ້ 1 ເມັດຕີຄິວ (sub-micron)
ການອອກແບບເຄື່ອງກົງ CNC ປະເພດ Slant Bed ທີ່ມີເຕັ້ນເອີ້ງເອີ້ງໄປຂ້າງໆ ແມ່ນເປັນພື້ນຖານທີ່ເຮັດໃຫ້ເຄື່ອງນີ້ສາມາດບັນລຸຄວາມຖືກຕ້ອງໃຕ້ 1 ເມັດຕີຄິວ (sub-micron) ໃນການປຸ້ນທີ່ສູງຄວາມສຳເນົາ. ຕ່າງຈາກການອອກແບບເຕັ້ນແບບແຖວ, ການອອກແບບທີ່ເອີ້ງໄປຂ້າງໆນີ້ຊ່ວຍໃຫ້ການແຈກຢາຍແຮງດີຂຶ້ນ, ການລ້າງຂີ້ເຫຼັກດ້ວຍອຳນາດດຶງດູດຂອງແຮງດຶງດູດຂອງໂລກ, ແລະ ການຄວບຄຸມອຸນຫະພູມ—ເຊິ່ງເປັນປັດໄຈທີ່ສຳຄັນຕໍ່ການຮັກສາຄວາມຖືກຕ້ອງຂອງຊິ້ນສ່ວນໃນໄລຍະການຜະລິດທີ່ຍາວ.
ການປັບປຸງມຸມຂອງເຕັ່ງ (30°, 45°, 60°) ແລະ ອິດທິພົນທາງດ້ານຊື່ສຽງຕໍ່ຄວາມຖືກຕ້ອງໃນການຈັດຕຳແໜ່ງຊ້ຳຄືນ ແລະ ການຊົດເຊີຍຂໍ້ຜິດພາດທີ່ເກີດຈາກອຸນຫະພູມ
ການເລືອກມຸມຂອງຕົວເຄື່ອງທີ່ເໝາະສົມແມ່ນປັດໄຈທີ່ສຳຄັນຫຼາຍໃນການບັນລຸຄວາມຖືກຕ້ອງທີ່ສາມາດເຮັດຊ້ຳໄດ້ໃນລະດັບຕ່ຳກວ່າ 1 ມິກໂຣເມີເຕີ. ມຸມເອີງ 30° ແມ່ນເໝາະສົມສຳລັບຊິ້ນສ່ວນທີ່ມີຂະໜາດນ້ອຍ ແລະ ເບົາ; ມຸມເອີງທີ່ເບົານີ້ຊ່ວຍໃຫ້ການຕັດມີຄວາມສະຖຽນ ແລະ ມີການເບີ່ງເບົານ້ອຍທີ່ສຸດ, ໃນຂະນະທີ່ການລະບາຍຂີ້ເຫຼັກ ແລະ ການລະບາຍຄວາມຮ້ອນໄດ້ຢ່າງໄວວ່າຊ່ວຍຈຳກັດຄວາມຜິດພາດທີ່ເກີດຈາກຄວາມຮ້ອນໄວ້ທີ່ ±1 ມິກໂຣເມີເຕີ ໃນການເຮັດວຽກທີ່ສັ້ນ. ສຳລັບຊິ້ນສ່ວນທີ່ມີຂະໜາດກາງ, ມຸມ 45° ຈະໃຫ້ຜົນການປະຕິບັດທີ່ສົມດຸນທີ່ສຸດ. ມຸມນີ້ຈັດຕຳແໜ່ງແຮງທີ່ເກີດຈາກການຕັດໃຫ້ສອດຄ່ອງກັບແກນຫຼັກຂອງໂຄງສ້າງເຄື່ອງຈັກ, ຊຶ່ງຊ່ວຍຫຼຸດຜ່ອນການບິດຕົວ ແລະ ປັບປຸງຄວາມຖືກຕ້ອງໃນການຕັ້ງຄ່າຕຳແໜ່ງ. ຮູບຮ່າງທີ່ມີມຸມ 45° ຍັງເຮັດໃຫ້ນ້ຳມັນຫຼໍ່ ແລະ ຂີ້ເຫຼັກໄຫຼອອກຈາກເຂດການຕັດໄດ້ໄວຂຶ້ນ, ສຳຫຼັບຮັກສາສະພາບອຸນຫະພູມທີ່ຄົງທີ່ ເຊິ່ງຈະຈຳກັດການຂະຫຍາຍຕົວຂອງເຄື່ອງຈັກ ແລະ ຄວາມບໍ່ສອດຄ່ອງຂອງສ່ວນທີ່ຢູ່ທ້າຍ. ໃນການຕັດຊິ້ນສ່ວນທີ່ໜັກ ຫຼື ໃນການຕັດວັດຖຸຢ່າງຮຸນແຮງ, ມຸມເອີງ 60° ຈະເປັນທີ່ນິຍົມທີ່ສຸດ. ມຸມເອີງທີ່ຊັນນີ້ເຮັດໃຫ້ການດຶງດູດຂອງແຮງດຶງດູດຂອງໂລກເຮັດວຽກໄດ້ດີທີ່ສຸດໃນການລະບາຍຂີ້ເຫຼັກ ແລະ ນ້ຳມັນຫຼໍ່, ເພື່ອປ້ອງກັນການຕັດຊ້ຳທີ່ເກີດຄວາມຮ້ອນສູງ ແລະ ການເສຍຫາຍຕໍ່ເນື້ອໜ້າ. ມຸມນີ້ຍັງຫຼຸດຜ່ອນຄວາມແຕກຕ່າງຂອງອຸນຫະພູມໃນແກນ Z ໄດ້ຢ່າງຫຼວງຫຼາຍ, ສຳຫຼັບຫຼຸດຜ່ອນຄວາມຈຳເປັນໃນການນຳໃຊ້ອັລກົຣິດີມທີ່ສັບສົນເພື່ອປັບຄືນຄວາມຜິດພາດ. ດັ່ງນັ້ນ, ເຄື່ອງຈັກຈະຮັກສາຄວາມຖືກຕ້ອງໃນການຕັ້ງຄ່າຕຳແໜ່ງທີ່ ±1 ມິກໂຣເມີເຕີ ໃນເວລາເຮັດວຽກປະລິມານຫຼາຍ—ເຊິ່ງເປັນການປະສົບຜົນສຳເລັດໃນການກຳຈັດເຫດຜົນຫຼັກທີ່ເຮັດໃຫ້ເກີດການເບີ່ງເບົາຈາກຄວາມຮ້ອນ.
ການຢືນຢັ້ງຄວາມຖືກຕ້ອງຂອງມາດຕະການໃນສະພາບການຈິງ: ຄວາມກົມກຽວ <2 ມີກຣາມ ແລະ ຄວາມຊື່ງຕຳ່ກວ່າຫຼືເທົ່າກັບ 0.005 ມີລີແມັດຕໍ່ທຸກໆ 300 ມີລີແມັດ ໃນການຜະລິດເສົາທີ່ໃຊ້ໃນອາກາດສາດ
ການວັດແທກໃນເຂດຜະລິດຕະພັນຢູ່ໃນໂຮງງານສະຫຼຸບໄດ້ຢືນຢັນຄວາມໄດ້ປຽດທາງທິດສະດີຢ່າງຕໍ່ເນື່ອງ. ໃນການຜະລິດເຊື້ອກທີ່ໃຊ້ໃນອຸດສາຫະກຳການບິນລ່າສຸດສຳລັບສ່ວນປະກອບຂອງເຄື່ອງຈັກທີ່ຂັບເຄື່ອນດ້ວຍທົງເທີບິນ, ເຄື່ອງຈັກລາດຕີ້ນ CNC ທີ່ມີເຕັ້ນເອີ້ງເອີ້ງ 45° ໄດ້ຕັດເຊື້ອກທີ່ເຮັດຈາກໂລຫະນິເຄິນທີ່ມີຄວາມແຂງແຮງສູງ ເຖິງຄວາມກົມກຽວ (roundness) ເຖິງ 1.8 µm ແລະ ຄວາມບໍ່ເປັນເສັ້ນຕົງ (straightness deviation) ເຖິງ 0.004 mm ໃນໄລຍະ 300 mm, ດັ່ງທີ່ໄດ້ຮັບການຢືນຢັນຈາກເຄື່ອງວັດແທກດ້ວຍລະບົບ CMM ແລະ ເຄື່ອງວັດແທກດ້ວຍເລເຊີ້ (laser interferometry). ໃນການຜະລິດຊຸດເຄື່ອງຈັກຈຳນວນ 500 ຊິ້ນ, ບໍ່ມີຊິ້ນໃດທີ່ຖືກປະຖິ້ມອອກເນື່ອງຈາກຂໍ້ຜິດພາດດ້ານຮູບຮ່າງ. ຜົນໄດ້ຮັບດັ່ງກ່າວເກີດຈາກຄວາມແຂງແຮງທີ່ມີຢູ່ໃນຕົວຂອງເຕັ້ນເອີ້ງ ແລະ ລະບົບທາງນຳທີ່ຖືກຕັ້ງຄ່າລ່ວງໆ (preloaded linear guideways) ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການສັ່ນໄຫວຂະໜາດນ້ອຍ (micro-vibrations) ແລະ ຮັກສາຄວາມຖືກຕ້ອງຂອງເສັ້ນທາງຂອງເຄື່ອງມື (tool-path fidelity) ໄວ້ຢ່າງແນ່ນອນ ເຖິງແມ່ນຈະຢູ່ໃຕ້ກຳລັງຕັດທີ່ສູງ. ລະບົບການວັດແທກໃນຂະນະທີ່ກຳລັງຜະລິດ (in-process gauging) ທີ່ຖືກຕິດຕັ້ງເຂົ້າໄປໃນລະບົບຍັງຊ່ວຍປ້ອງກັນຄວາມຄາດເຄື່ອນຂອງຄວາມຮ້ອນທີ່ເຫຼືອ (residual thermal drift) ໂດຍການປັບປຸງທັນທີ, ເຮັດໃຫ້ຄວາມກົມກຽວຕ່ຳກວ່າ 2 µm ແລະ ຄວາມບໍ່ເປັນເສັ້ນຕົງ ≤0.005 mm/300 mm ສາມາດຮັກສາໄວ້ໄດ້ຢ່າງຕໍ່ເນື່ອງ. ຄວາມສາມາດດັ່ງກ່າວທີ່ໄດ້ຮັບການຢືນຢັນຈາກການວັດແທກນີ້ ໄດ້ສະແດງໃຫ້ເຫັນຢ່າງຊັດເຈນວ່າ ເຕັ້ນເອີ້ງເອີ້ງ (slant bed) ມີຄວາມສາມາດໃນການບັນລຸເງື່ອນໄຂດ້ານຄຸນນະພາບທີ່ເຂັ້ມງວດເຊັ່ນ: ມາດຕະຖານ AS9100 ແລະ ມາດຕະຖານອື່ນໆທີ່ຄ້າຍຄືກັນ ໂດຍບໍ່ຕ້ອງອີງໃສ່ການປັບປຸງຫຼັງການຜະລິດ (post-process correction) ໃນລະດັບທີ່ຫຼາຍ.
ຄວາມແໝ່ນຂອງໂຄງສ້າງ ແລະ ຄວາມສະຖຽນຕົນທາງໄດນາມິກ: ຂໍ້ດີຫຼັກຂອງການອອກແບບເຄື່ອງຈັກ CNC Lathe ປະເພດເອີ້ງເທິງ
ການຖ່າຍເອົາຊີບດ້ວຍຄວາມຊ່ວຍເຫຼືອຈາກແຮງດຶງດູດຂອງໂລກປັບປຸງຄຸນນະພາບຜິວໜ້າ ແລະ ຍືດເວລາໃນການໃຊ້ງານຂອງແທງຕັດໄດ້ເຖິງ 27%
ໃນເຄື່ອງກັດ CNC ທີ່ມີຕົວເຄື່ອງເອີ້ງທີ່ເອີ້ງໄປຂ້າງໆ (slant bed) ຕົວເຄື່ອງເອີ້ງທີ່ເອີ້ງໄປຂ້າງໆ—ເຊິ່ງມັກຈະຖືກຕັ້ງໄວ້ທີ່ມຸມ 30°, 45° ຫຼື 60°—ເຮັດໃຫ້ແຮງດຶດສູນກາງ (gravity) ສາມາດເຮັດໃຫ້ຊິບ (chips) ລົ້ນອອກຈາກເຂດທີ່ກັດ. ຕ່າງຈາກເຄື່ອງທີ່ມີຕົວເຄື່ອງເອີ້ງແບບເລີຍ (flat-bed) ທີ່ຊິບຈະລວມຕົວຢູ່ໃນບ່ອນດຽວ ແລະ ມີການເຄື່ອນທີ່ເຂົ້າໄປໃນລະບົບອີກຄັ້ງ, ເຄື່ອງທີ່ມີຕົວເຄື່ອງເອີ້ງແບບເອີ້ງໄປຂ້າງໆຈະສົ່ງຊິບໄປຍັງເຄື່ອງສົ່ງ (conveyor) ໂດຍກົງ, ເຊິ່ງຊ່ວຍປ້ອງກັນການກັດຊ້ຳ (re-cutting) ທີ່ເຮັດໃຫ້ຄຸນນະພາບຜິວຫຼຸດລົງ ແລະ ເຮັດໃຫ້ການສຶກສາດ້ານຂ້າງ (flank wear) ເລີ່ມເກີດຂຶ້ນໄວຂຶ້ນ. ການທົດສອບທີ່ຄວບຄຸມຢ່າງເຂັ້ມງວດ ໄດ້ສະແດງໃຫ້ເຫັນວ່າ ວິທີນີ້ຊ່ວຍຫຼຸດລົງການເກີດຊິບນ້ອຍ (micro-chipping) ໄດ້ 12–15% ແລະ ລົດລົງການເກີດຂຶ້ນຂອງ Built-Up Edge (BUE), ໂດຍສາມາດບັນລຸຄຸນນະພາບຜິວທີ່ມີຄ່າ Ra ຕ່ຳກວ່າ 0.4 µm ໂດຍຄົງທີ່ (Precision Machining Association, 2023). ໂດຍການປ້ອງກັນບໍ່ໃຫ້ຊິບຖືກດຶດເຂົ້າໄປເທິງ insert ອີກຄັ້ງ, ຮູບແບບນີ້ຈະຫຼຸດລົງການເກີດການເຮັດໃຫ້ຜິວເສຍຮູບ (surface smearing) ແລະ ການເຮັດໃຫ້ວັດສະດຸແຂງຂຶ້ນ (work hardening) ຂອງຊັ້ນວັດສະດຸທີ່ຖືກກັດ—ເຊິ່ງເຮັດໃຫ້ອາຍຸການໃຊ້ງານທີ່ສຳພັນກັບການເກີດຄວາມເຄີຍເຄີຍ (fatigue life) ດີຂຶ້ນໂດຍກົງໃນຊິ້ນສ່ວນທີ່ສຳຄັນ. ການໄຫຼຂອງຊິບທີ່ຈັດຕັ້ງໃຫ້ສອດຄ່ອງກັບແຮງດຶດສູນກາງຍັງຊ່ວຍເພີ່ມປະສິດທິພາບຂອງ coolant ໃນການເຂົ້າໄປໃນເຂດກັດ, ຊ່ວຍຫຼຸດລົງການເກີດຄວາມຮ້ອນທີ່ເກີດຂຶ້ນຢ່າງທັນທີ (thermal shock) ຕໍ່ insert ແລະ ສະຖຽນລະບົບຮູບຮ່າງຈຸລະພາກ (micro-geometry) ເພື່ອປ້ອງກັນການແຕກຫັກກ່ອນເວລາ. ສຳລັບ insert ທີ່ເຮັດຈາກ carbide, ສິ່ງນີ້ເຮັດໃຫ້ອາຍຸການໃຊ້ງານຍາວຂຶ້ນໄດ້ເຖິງ 27%, ເຊິ່ງໄດ້ຖືກສະແດງໃຫ້ເຫັນໃນການທົດສອບເປັນເວລາຫົກເດືອນໃນອຸດສາຫະກຳການບິນ ໂດຍການກັດ Inconel 718 ໃນສະພາບການທີ່ຮຸນແຮງ. ການແຍກເຂດກັດທີ່ກຳລັງເຮັດວຽກອອກຈາກຊັ້ນຊິບທີ່ຮ້ອນ ຈະຊ່ວຍຫຼຸດລົງການເກີດການເບື່ອນຮູບຈາກຄວາມຮ້ອນ (thermal distortion), ຮັກສາຄວາມຖືກຕ້ອງຂອງມິຕິ (tight tolerances) ໃນເວລາເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ—ແລະ ສະຖຽນລະບົບການກັດເພື່ອເພີ່ມປະສິດທິພາບ (throughput) โดยບໍ່ຕ້ອງເສຍສະຫຼາດຄຸນນະພາບ ຫຼື ເພີ່ມຄ່າໃຊ້ຈ່າຍໃນການໃຊ້ວັດສະດຸສິ້ນສຸດ (consumable costs).
ການເພີ່ມຄວາມແຂງແຮງຕໍ່ການບິດທີ່ໄດ້ຮັບການຢືນຢັນຈາກ FEA: ສູງຂຶ້ນ 22–35% ເມື່ອທຽບກັບລຸ້ນທີ່ມີພື້ນທີ່ເປັນແຖບເລີຍໃຕ້ສະພາບການທີ່ມີການຕັດທີ່ມີຄວາມເຂັ້ມຂັ້ນສູງ
ການວິເຄາະດ້ວຍວິທີທາງຈຳລອງເຊິ່ງອີງໃສ່ອົງປະກອບຈຳກັດ (FEA) ແຕ່ລະຄັ້ງສະແດງໃຫ້ເຫັນຢ່າງຕໍ່ເນື່ອງວ່າ ເຄື່ອງຈັກກັດແບບ CNC ທີ່ມີຕົວເຄື່ອງເອີ້ງເອີ້ງໄປຂ້າງໜຶ່ງ (slant bed) ມີຄວາມແໜ່ນຂອງການບິດຕື່ນ (torsional rigidity) ດີກວ່າເຄື່ອງຈັກແບບຕັ້ງແຕ່ເລີ່ມຕົ້ນ (flat-bed) ໂດຍມີການປັບປຸງຈາກ 22% ຫາ 35% ໃນສະພາບການທີ່ມີການຕັດທີ່ບໍ່ຢູ່ໃນຈຸດກາງ (off-center cutting loads) ຢ່າງໜັກ. ຮູບແບບຂອງຕົວເຄື່ອງທີ່ເອີ້ງເອີ້ງໄປຂ້າງໜຶ່ງນີ້ມີຮູບແບບຂ້າງຂວາງທີ່ເປັນຮູບສາມແຈທີ່ເປັນເອກະລາດ (monolithic triangular cross-section) ເຊິ່ງຊ່ວຍສົ່ງຜ່ານກຳລັງທີ່ເກີດຈາກການບິດຕື່ນໄປຍັງສ່ວນທີ່ເປັນຖານຂອງເຄື່ອງຈັກໂດຍຜ່ານການຈັດແຈງສ່ວນທີ່ເປັນແຖວເສີມ (ribbing) ຢ່າງມີປະສິດທິພາບ; ໃນຂະນະທີ່ເຄື່ອງຈັກແບບຕັ້ງແຕ່ເລີ່ມຕົ້ນ (flat beds) ຈະເອົາໃຈໃສ່ໃນການໃຊ້ສ່ວນທີ່ເປັນແຖວເລື່ອນແບບເອງ (wedge-type slides) ທີ່ຖືກຕິດຕັ້ງດ້ວຍສະກຣູ ເຊິ່ງສະແດງໃຫ້ເຫັນເຖິງການເບີ່ງເບົາ (flexure) ທີ່ເກີດຂຶ້ນໃນບ່ອນທີ່ກຳນົດ. ໃນການສຶກສາທຽບເທີຍບ (benchmark study) ປີ 2022 ຂອງສະມາຄົມຄົ້ນຄວ້າດ້ານການຜະລິດຂັ້ນສູງ (Advanced Manufacturing Research Consortium), ເຄື່ອງຈັກທີ່ມີຕົວເຄື່ອງເອີ້ງເອີ້ງໄປຂ້າງໜຶ່ງທີ່ມີມຸມ 60° ພ້ອມດ້ວຍໂຄງສ້າງທີ່ເຮັດຈາກເຫຼັກລ້ຽງ (cast iron) ທີ່ເປັນເອກະລາດ (single-piece) ສະແດງໃຫ້ເຫັນວ່າຄວາມຖີ່ທຳມະຊາດທຳອັນດຳເນີນການບິດຕື່ນຄັ້ງທຳອັນດຳເນີນການ (first torsional natural frequency) ສູງຂຶ້ນ 30%—ເຊິ່ງປ້ອງກັນການເກີດຄວາມສົນທົນ (resonance) ໃນໄລຍະທີ່ກົງກັບຄວາມເລັກນ້ອຍຂອງເຄື່ອງຈັກ (spindle speeds) ຈົນເຖິງ 8,000 RPM. ລະບົບທີ່ຖືກນຳໃຊ້ເພື່ອສຳຫຼັບການຕັດ (turning forces) ທີ່ເກີນ 1,800 N ຕໍ່ຕົວຢ່າງເສົາ (Inconel shaft analogs); ຮູບແບບເຄື່ອງຈັກແບບຕັ້ງແຕ່ເລີ່ມຕົ້ນ (flat-bed configurations) ສະແດງໃຫ້ເຫັນວ່າມີການເບີ່ງເບົາ (static deformation) ທີ່ຈຸດປາກຂອງເຄື່ອງມື (tool tip) ສູງຂຶ້ນຈົນເຖິງ 35%. ຄວາມແໜ່ນນີ້ສົ່ງຜົນໃຫ້ມີຄວາມຖືກຕ້ອງຢ່າງຕໍ່ເນື່ອງໃນເວລາທີ່ຕັດຢ່າງຕໍ່ເນື່ອງ (interrupted cuts) ກັບອະລໍອຍທີ່ຍາກຈະຕັດ (hard-to-machine alloys), ເຊິ່ງຊ່ວຍປ້ອງກັນການເກີດຄວາມສັ່ນນ້ອຍ (micro-chatter) ທີ່ຈະເຮັດໃຫ້ຄຸນນະພາບຂອງເນື້ອໜ້າ (surface texture) ແລະ ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື (tool life) ລົດຕ່ຳ. ມັນຍັງຮັບປະກັນວ່າເຄື່ອງມືຈະຕາມເສັ້ນທາງທີ່ຖືກກຳນົດໄວ້ໃນແບບ CAD ຢ່າງຖືກຕ້ອງ—ຊ່ວຍຫຼຸດຜ່ອນການສູນເສຍຈາກການກວດສອບຫຼັງການຜະລິດ (post-process inspection scrap). ຜູ້ປະຕິບັດງານລາຍງານວ່າສາມາດຕັດເລິກຂຶ້ນຈົນເຖິງ 25% ໂດຍບໍ່ມີການເບີ່ງເບົາທີ່ເກີດຈາກການປ່ຽນແປງຂອງມິຕິ (dimensional drift), ເຊິ່ງເປັນການສະແດງໃຫ້ເຫັນຢ່າງຊັດເຈນວ່າ ຕົວເຄື່ອງເອີ້ງເອີ້ງໄປຂ້າງໜຶ່ງ (slant bed) ມີສ່ວນຮ່ວມທີ່ສຳຄັນຕໍ່ການຖອດເອົາວັດຖຸ (material removal) ທີ່ມີຄວາມເຂັ້ມແຂງສູງ (high‑G material removal) ໃນການຜະລິດທີ່ທັນສະໄໝ.
ການຜະລິດທີ່ມີປະລິມານຫຼາຍແລະຄວາມຖືກຕ້ອງສູງ: ການນຳໃຊ້ເຄື່ອງຈັກເຮັດໄດ້ດ້ວຍຄວາມແທ້ຈິງ (CNC) ທີ່ມີຕົວເຄື່ອງເອີ້ງເອີ້ງເຂົ້າໄປໃນອຸດສາຫະກຳທີ່ສຳຄັນ
ເຄື່ອງຈັກເຮັດໄດ້ດ້ວຍຄວາມແທ້ຈິງ (CNC) ທີ່ມີຕົວເຄື່ອງເອີ້ງເອີ້ງເຂົ້າ ສາມາດຮັບປະກັນຄວາມຖືກຕ້ອງຊ້ຳແລ້ວຊ້ຳເລື້ອງ ແລະ ຄວາມໄວໃນການຜະລິດທີ່ມີປະລິມານຫຼາຍ ໃນອຸດສາຫະກຳຢານຍົນ ແລະ ອາກາດສາດ. ຕົວເຄື່ອງທີ່ເອີ້ງເຂົ້ານີ້ຊ່ວຍໃຫ້ການລ້ຽງຊິບ (chip flow) ແລະ ຄວາມສະຖຽນທາງອຸນຫະພູມ (thermal stability) ເກີດຂຶ້ນຢ່າງມີປະສິດທິພາບ, ເຮັດໃຫ້ຄຸນນະພາບຂອງຊິ້ນສ່ວນຄົງທີ່ໃນເວລາຜະລິດຢ່າງຕໍ່ເນື່ອງ.
ຊິ້ນສ່ວນຂອງລະບົບຂັບເຄື່ອນຢານຍົນ: ຕູ້ຮັບຂອງ CV Joint ແລະ ແກນເກີບເກີບ (Transmission Shafts) ມີອັດຕາຄວາມສຳເລັດໃນຄັ້ງທຳອິດ (First-Pass Yield) ໃນເກີນ 99.8%
ໃນເສັ້ນທາງຂອງລະບົບຂັບເຄື່ອນລົດ ເຄື່ອງກິລິຍາ CNC ທີ່ມີຕຳແຫນ່ງເອີ້ງເອີງໄປດ້ານຂ້າງ (slant bed) ສາມາດບັນລຸອັດຕະລາດຄວາມສຳເລັດໃນການຜະລິດຄັ້ງທຳອິດ (first-pass yields) ໃນລະດັບທີ່ສູງກວ່າ 99.8% ສຳລັບເຄື່ອງປົກຄຸມຂໍ້ຕໍ່ CV ແລະ ແກນເກີຣ໌. ມຸມເອີ້ງເອີງ 45° ນີ້ ອີງໃສ່ການຖ່າຍເອົາຊິບທີ່ເກີດຈາກການຕັດດ້ວຍຄວາມເຂັ້ມຂົ້ນຂອງແຮງດຶງດູດ (gravity-assisted chip evacuation) ເພື່ອປ້ອງກັນການຕັດຊ້ຳ—ຊຶ່ງເຮັດໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື (insert life) ຍາວຂຶ້ນໄດ້ເຖິງ 27% ແລະ ຮັກສາຄຸນນະພາບຂອງພື້ນໜ້າຢ່າງດີ. ການວັດແທກເຄື່ອງມືອັດຕະໂນມັດ (automatic tool probing) ແລະ ການປັບຄ່າຄວາມເບິ່ງເຄີຍ (offset correction) ຊ່ວຍຮັກສາຄວາມຖືກຕ້ອງຂອງຕຳແໜ່ງ (positional accuracy) ເພື່ອໃຫ້ຄວາມຊົງຕຳລາ (straightness) ຢູ່ໃນລະດັບ 0.005 ມມ/300 ມມ. ຄວາມສາມາດເຫຼົ່ານີ້ ໃຫ້ຜູ້ຜະລິດຊັ້ນນຳໃນອຸດສາຫະກຳສາມາດຫຼຸດຜ່ອນຂະໜາດຂອງຜະລິດຕະພັນທີ່ບໍ່ສອດຄ່ອງ (scrap) ໄດ້ 40% ແລະ ດຳເນີນການຜະລິດຕະພັນໃນການເຮັດວຽກທີ່ບໍ່ຕ້ອງມີການເຂົ້າໄປຈັດການຂອງພະນັກງານ (lights-out shifts) ໂດຍບໍ່ຕ້ອງມີການເຂົ້າໄປຈັດການ.
ຄວາມສອດຄ່ອງຕາມມາດຕະຖານຂອງອຸດສາຫະກຳການບິນ ແລະ ພະລັງງານ: ການບັນລຸມາດຕະຖານ AS9100 ແລະ API Q1 ພ້ອມທັງການວັດແທກຄວາມຖືກຕ້ອງໃນຂະບວນການຜະລິດ (Integrated In-Process Gauging)
ສຳລັບຊິ້ນສ່ວນທີ່ໃຊ້ໃນອາກາດສາດ ແລະ ພະລັງງານ ເຄື່ອງຈັກເຄື່ອງຕັດແບບທີ່ມີຕັ້ງເອີ້ງເອີ້ງເປັນແຖວເອີ້ງເອີ້ງທີ່ມີລະບົບວັດແທກໃນຂະນະປະມວນຜົນຢູ່ໃນຕົວເຄື່ອງຈັກ ສາມາດຮັບໃຊ້ຄວາມຕ້ອງການດ້ານການຕິດຕາມໄດ້ຂອງມາດຕະຖານ AS9100 ແລະ API Q1. ລະບົບປ້ອງກັນຄວາມຜິດພາດທີ່ເກີດຈາກຄວາມຮ້ອນໃນເວລາຈິງ ສາມາດປົກປ້ອງຄວາມກົມກຽວໄດ້ໃຫ້ຕ່ຳກວ່າ 2 ມີກຣາມເມີຕ (µm) ແລະ ຄວາມເປັນເສັ້ນຊື່ໄດ້ໃຫ້ບໍ່ເກີນ 0.005 ມີລີເມີຕຕໍ່ 300 ມີລີເມີຕ ສຳລັບເສັ້ນສູນກາງທີ່ມີຄວາມສຳຄັນ. ຄວາມແໜ່ນຂອງເຄື່ອງຈັກທີ່ໄດ້ຮັບການຢືນຢັນດ້ວຍ FEA (Finite Element Analysis) ມີຄວາມແໜ່ນຕໍ່ການບິດຕື່ນ 22–35% ສູງກວ່າເຄື່ອງຈັກແບບຕັ້ງເອີ້ງເປັນແຖວເອີ້ງເອີ້ງທຳມະດາ ເຊິ່ງຊ່ວຍຫຼຸດຜ່ອນການສັ່ນສະເທືອນໃນເວລາຕັດວັດສະດຸທີ່ມີຄວາມຫັ້ນສູງເຊັ່ນ: ວັດສະດຸທີ່ປະກອບດ້ວຍຊິ້ນສ່ວນທີ່ມີຄວາມທົນທານສູງ (superalloys) ເພື່ອຮັບປະກັນຄຸນນະພາບທີ່ສົມໍາສັກ ແລະ ຂັບໄລ່ການກວດສອບຫຼັງການຜະລິດ. ລະບົບຄວບຄຸມທີ່ປິດວົງຈອນ (closed-loop control) ນີ້ ຊ່ວຍສະໜັບສະໜູນການປະຕິບັດຕາມມາດຕະຖານການຮັບຮອງວັດສະດຸ ແລະ ມາດຕະຖານການຈັດການຄຸນນະພາບຢ່າງເຕັມທີ່.
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
ຂໍ້ດີຫຼັກຂອງຮູບແບບເຄື່ອງຈັກ CNC lathe ທີ່ມີຕັ້ງເອີ້ງເປັນແຖວເອີ້ງເອີ້ງແມ່ນຫຍັງ?
ຂໍ້ດີຫຼັກຂອງຮູບແບບເຄື່ອງຈັກ CNC ລາດຕັ້ງທີ່ເອີ້ນວ່າ slant bed ແມ່ນສາມາດປັບປຸງການແຈກຢາຍແຮງໄດ້ຢ່າງມີປະສິດທິພາບ, ສາມາດຊ່ວຍໃຫ້ການຖອນຊິບດ້ວຍອຳນາດດຶງດູດຂອງໂລກ, ແລະ ຈັດການກັບການບິດເບືອນຈາກຄວາມຮ້ອນໄດ້ຢ່າງມີປະສິດທິພາບ, ສົ່ງຜົນໃຫ້ມີຄວາມຖືກຕ້ອງໃນການຕັ້ງຄ່າທີ່ຕ່ຳກວ່າ 1 ໄມໂຄຣເມີເຕີ ແລະ ມີຄວາມຖືກຕ້ອງໃນການຕັ້ງຄ່າຕຳແໜ່ງຊ້ຳຄືນໄດ້ດີຂຶ້ນໃນການປະມວນຜົນທີ່ສູງ
ການເລືອກມຸມຂອງຕົວເຄື່ອງ (30°, 45°, 60°) ມີຜົນຕໍ່ຄວາມຖືກຕ້ອງໃນການປະມວນຜົນແນວໃດ?
ມຸມຂອງຕົວເຄື່ອງມີຜົນຕໍ່ຄວາມສະຖຽນຂອງການຕັດ, ການຖອນຊິບ, ແລະ ການຈັດການຄວາມຮ້ອນ. ມຸມ 30° ເໝາະສຳລັບຊິ້ນສ່ວນທີ່ເບົາ, ມຸມ 45° ໃຫ້ປະສິດທິພາບທີ່ສົມດຸນສຳລັບຊິ້ນສ່ວນຂະໜາດກາງ, ແລະ ມຸມ 60° ມີປະສິດທິພາບດີເລີດໃນການປະມວນຜົນຊິ້ນສ່ວນໜັກ ຫຼື ວັດຖຸທີ່ຕ້ອງການການຕັດທີ່ຮຸນແຮງ ໂດຍມີຄວາມຖືກຕ້ອງໃນການຕັ້ງຄ່າຕຳແໜ່ງຊ້ຳຄືນສູງ
ການຖອນຊິບດ້ວຍອຳນາດດຶງດູດຂອງໂລກຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຫຼືມີດຕັດຫຼືບໍ່?
ແມ່ນແລ້ວ, ການຖອນຊິບດ້ວຍອຳນາດດຶງດູດຂອງໂລກຊ່ວຍຫຼຸດຜ່ອນການຕັດຊ້ຳ, ຫຼຸດຜ່ອນການບິດເບືອນຈາກຄວາມຮ້ອນ, ແລະ ປ້ອງກັນການສຶກສີ່ຂອງແຖບຕັດ, ສົ່ງຜົນໃຫ້ອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືທີ່ເຮັດຈາກທົງຄາບໄບດ້ ຍາວຂຶ້ນເຖິງ 27%
ເປັນຫຍັງຄວາມແໜ້ນຂອງຕົວເຄື່ອງຕໍ່ການບິດເບືອນຈຶ່ງສຳຄັນໃນເຄື່ອງຈັກ CNC ລາດຕັ້ງທີ່ເອີ້ນວ່າ slant bed?
ຄວາມແໝ່ນຂອງການບິດເຮັດໃຫ້ເຄື່ອງຈັກມີຄວາມສະຖຽນເມື່ອຢູ່ພາຍໃຕ້ໄລຍະທີ່ໜັກ, ລົດຖືກການສັ່ນໄຫວ, ແລະ ປັບປຸງຄວາມຖືກຕ້ອງຂອງຂະໜາດໃນເວລາປະຕິບັດງານທີ່ທ້າທາຍເຊັ່ນ: ການຕັດທີ່ມີຄວາມເລີກສູງ (high-G cutting) ແລະ ການເຮັດວຽກທີ່ຖືກຂັດຂວາງ.
ອຸດສາຫະກຳໃດທີ່ໄດ້ຮັບປະໂຫຍດຫຼາຍທີ່ສຸດຈາກເຕັກໂນໂລຊີເຄື່ອງຈັກລາດຕີ CNC ທີ່ມີຕັ້ງເອີ້ງເອີງເຂົ້າ (slant bed CNC lathe)?
ອຸດສາຫະກຳເຊັ່ນ: ອາກາດ-ອາວະກາດ, ລົດຍົນ, ແລະ ພະລັງງານໄດ້ຮັບປະໂຫຍດຢ່າງຫຼວງຫຼາຍເນື່ອງຈາກຄວາມຕ້ອງການການຕັດທີ່ມີຄວາມຖືກຕ້ອງສູງໃນປະລິມານຫຼາຍ ແລະ ມາດຕະຖານຄຸນນະພາບທີ່ເຂັ້ມງວດ ລວມທັງຂໍ້ກຳນົດ AS9100 ແລະ API Q1.
ບົດສາລະບານ
-
ວິສະວະກຳທີ່ມີຄວາມຖືກຕ້ອງ: ວິທີທີ່ຮູບຮ່າງຂອງເຄື່ອງກົງ CNC ປະເພດ Slant Bed ໃຫ້ຄວາມຖືກຕ້ອງໃຕ້ 1 ເມັດຕີຄິວ (sub-micron)
- ການປັບປຸງມຸມຂອງເຕັ່ງ (30°, 45°, 60°) ແລະ ອິດທິພົນທາງດ້ານຊື່ສຽງຕໍ່ຄວາມຖືກຕ້ອງໃນການຈັດຕຳແໜ່ງຊ້ຳຄືນ ແລະ ການຊົດເຊີຍຂໍ້ຜິດພາດທີ່ເກີດຈາກອຸນຫະພູມ
- ການຢືນຢັ້ງຄວາມຖືກຕ້ອງຂອງມາດຕະການໃນສະພາບການຈິງ: ຄວາມກົມກຽວ <2 ມີກຣາມ ແລະ ຄວາມຊື່ງຕຳ່ກວ່າຫຼືເທົ່າກັບ 0.005 ມີລີແມັດຕໍ່ທຸກໆ 300 ມີລີແມັດ ໃນການຜະລິດເສົາທີ່ໃຊ້ໃນອາກາດສາດ
- ຄວາມແໝ່ນຂອງໂຄງສ້າງ ແລະ ຄວາມສະຖຽນຕົນທາງໄດນາມິກ: ຂໍ້ດີຫຼັກຂອງການອອກແບບເຄື່ອງຈັກ CNC Lathe ປະເພດເອີ້ງເທິງ
-
ການຜະລິດທີ່ມີປະລິມານຫຼາຍແລະຄວາມຖືກຕ້ອງສູງ: ການນຳໃຊ້ເຄື່ອງຈັກເຮັດໄດ້ດ້ວຍຄວາມແທ້ຈິງ (CNC) ທີ່ມີຕົວເຄື່ອງເອີ້ງເອີ້ງເຂົ້າໄປໃນອຸດສາຫະກຳທີ່ສຳຄັນ
- ຊິ້ນສ່ວນຂອງລະບົບຂັບເຄື່ອນຢານຍົນ: ຕູ້ຮັບຂອງ CV Joint ແລະ ແກນເກີບເກີບ (Transmission Shafts) ມີອັດຕາຄວາມສຳເລັດໃນຄັ້ງທຳອິດ (First-Pass Yield) ໃນເກີນ 99.8%
- ຄວາມສອດຄ່ອງຕາມມາດຕະຖານຂອງອຸດສາຫະກຳການບິນ ແລະ ພະລັງງານ: ການບັນລຸມາດຕະຖານ AS9100 ແລະ API Q1 ພ້ອມທັງການວັດແທກຄວາມຖືກຕ້ອງໃນຂະບວນການຜະລິດ (Integrated In-Process Gauging)
-
ຄຳຖາມທີ່ຖືກຖາມເລື້ອຍໆ
- ຂໍ້ດີຫຼັກຂອງຮູບແບບເຄື່ອງຈັກ CNC lathe ທີ່ມີຕັ້ງເອີ້ງເປັນແຖວເອີ້ງເອີ້ງແມ່ນຫຍັງ?
- ການເລືອກມຸມຂອງຕົວເຄື່ອງ (30°, 45°, 60°) ມີຜົນຕໍ່ຄວາມຖືກຕ້ອງໃນການປະມວນຜົນແນວໃດ?
- ການຖອນຊິບດ້ວຍອຳນາດດຶງດູດຂອງໂລກຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມືຫຼືມີດຕັດຫຼືບໍ່?
- ເປັນຫຍັງຄວາມແໜ້ນຂອງຕົວເຄື່ອງຕໍ່ການບິດເບືອນຈຶ່ງສຳຄັນໃນເຄື່ອງຈັກ CNC ລາດຕັ້ງທີ່ເອີ້ນວ່າ slant bed?
- ອຸດສາຫະກຳໃດທີ່ໄດ້ຮັບປະໂຫຍດຫຼາຍທີ່ສຸດຈາກເຕັກໂນໂລຊີເຄື່ອງຈັກລາດຕີ CNC ທີ່ມີຕັ້ງເອີ້ງເອີງເຂົ້າ (slant bed CNC lathe)?