
 EN
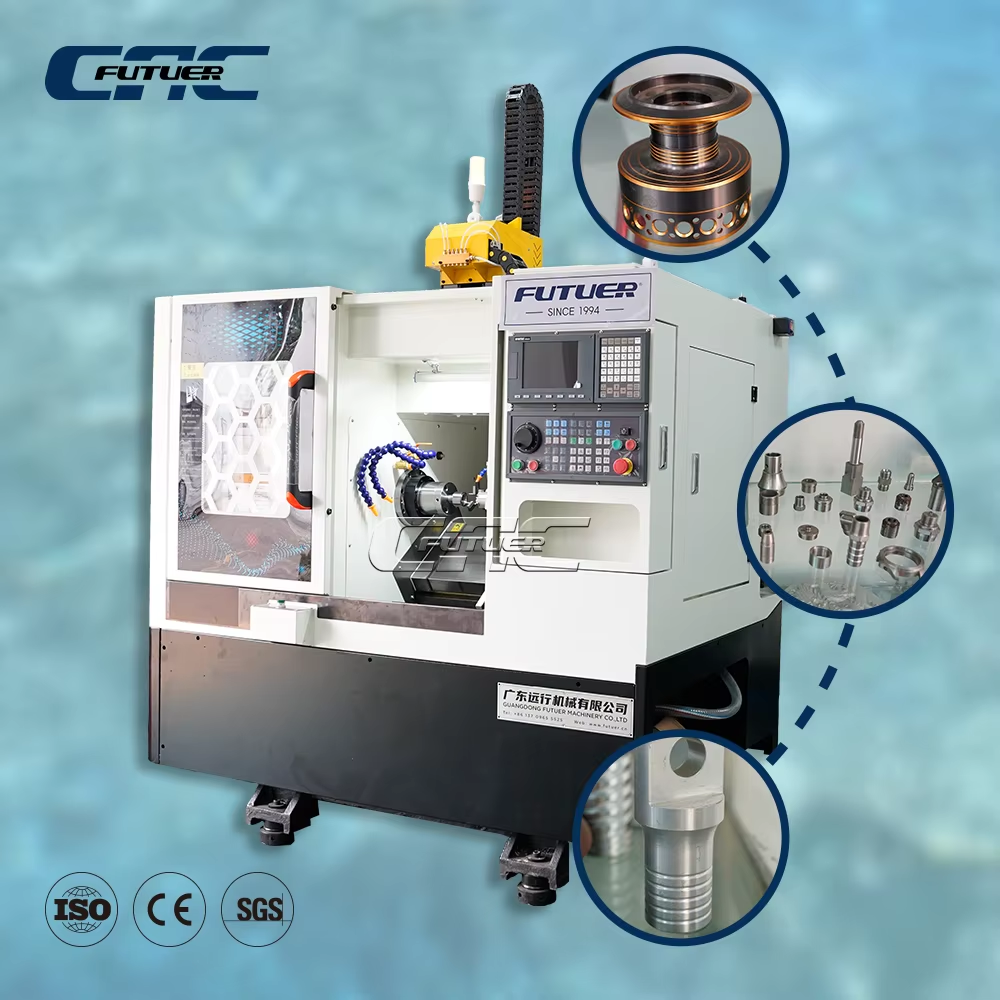
Natančno inženirstvo: kako geometrija CNC tokarnice z nagnjenim ležiščem omogoča natančnost pod mikrometrom
Nagnjena konstrukcija ležišča CNC tokarnice z nagnjenim ležiščem je temelj njene sposobnosti zagotavljanja natančnosti pod mikrometrom pri naprednih operacijah struženja. V nasprotju z ravnimi ležišči kotna konstrukcija optimizira porazdelitev sil, odstranjevanje odpadkov s pomočjo gravitacije in upravljanje toplote – ključne dejavnike za ohranjanje tesnih toleranc delov pri dolgotrajnih proizvodnih ciklih.
Optimizacija kota ležišča (30°, 45°, 60°) in njen neposredni vpliv na ponovljivost položaja ter kompenzacijo toplotnih napak
Izbira ustrezne kota posteljice je ključen dejavnik za dosego ponovljive natančnosti pod mikrometrom. Kot 30° je priporočen za majhne in lahke sestavne dele; nagnjena površina omogoča stabilno rezanje z minimalnim odmikom, medtem ko odlična odstranjevanja razrezkov in hitro odvajanje toplote omejujeta toplotne napake na ±1 µm pri krajših serijah. Za srednje velike predmete obdelave je najbolj uravnotežena izvedba pri kotu 45°. Ta kot uskladi rezultantno rezalno silo z glavnimi strukturnimi osmi stroja, kar zmanjša torzijsko upogibanje in izboljša ponovljivost položaja. Geometrija 45° prav tako pospeši pretok hladilne tekočine in razrezkov iz rezalne cone, kar ohranja konstantno toplotno stanje in omejuje raztezanje vretena ter napačno poravnavo repnega stolpa. Pri obdelavi težkih delov ali agresivnem odstranjevanju materiala prevladuje kot 60°. Ostra nagibnost maksimalno izkorišča gravitacijo za odstranjevanje razrezkov in rezalnih tekočin, kar preprečuje ponovno rezanje, ki povzroča vrhove temperature in poškodbe površine. Ta kot znatno zniža lokalne temperaturne gradiente vzdolž osi Z, kar zmanjša potrebo po zapletenih algoritmih aktivne kompenzacije. Posledično stroj ohrani ponovljivost položaja ±1 µm celotno časovno obdobje visokozmernih izmen – učinkovito nevtralizira glavne vzroke toplotne deformacije.
Validacija meritve v realnih razmerah: zaokroženost < 2 µm in ravnost ≤ 0,005 mm/300 mm pri proizvodnji letalskih gred
Meritve na proizvodnem mestu dosledno potrjujejo teoretične prednosti. Pri nedavnem proizvodnem zagonu aerokosmičnih gred za sestavne dele turbinskih motorjev je CNC tokarski stroj s poševnim ležiščem pod kótom 45° obdelal gredi iz visoko trdnega nikljevega litja do krožnosti 1,8 µm in odstopanja od ravnosti le 0,004 mm na dolžini 300 mm, kar so potrdili merilni stroj za koordinatno merjenje (CMM) in laserska interferometrija. V seriji 500 delov ni bilo zabeleženih zavrnjenih delov zaradi napak oblike. Rezultati izvirajo iz notranje togosti ležišča in prednapetih linearnih vodil, ki zatirajo mikrovibracije in ohranjajo natančno sled orodja tudi pri visokih pospeških podajanja. Integrirano merjenje med procesom dodatno varuje natančnost z neposredno korekcijo ostankov toplotnega odmika – kar zagotavlja dosledno ohranjanje krožnosti pod 2 µm in ravnosti ≤ 0,005 mm/300 mm. Takšna zmogljivost, podprta z metrologijo, potrjuje sposobnost poševnega ležišča, da izpolni strog standard kakovosti AS9100 in podobne zahteve brez obsežne popravne obdelave po končanem procesu.
Konstrukcijska togost in dinamična stabilnost: osnovne prednosti obdelovalnega stroja CNC z nagnjenim posteljico
Odstranjevanje ostankov s pomočjo gravitacije izboljša kakovost površine in podaljša življenjsko dobo vstavkov za do 27 %
Pri CNC tokarnicah z nagnjenim posteljico je nagnjena posteljica – običajno pod kotom 30°, 45° ali 60° – zasnovana tako, da gravitacija odvaja razrezne odpadke stran od rezalnega roba. V nasprotju z ravnimi posteljicami, kjer se odpadki nabirajo in ponovno vstopajo v rezalni proces, nagnjene posteljice usmerjajo odpadke neposredno v transportni trak, s čimer preprečujejo ponovno rezanje, ki poslabša površinsko kakovost in pospešuje obrabo stranskega roba. Nadzorovane preskuse so pokazali, da to zmanjša mikroodrezovanje za 12–15 % ter zmanjša nastajanje gradiva, nabranega na rezalnem robu (Built-Up Edge, BUE), pri čemer se dosegajo površinske hrapavosti pod Ra 0,4 µm (Združenje za natančno obdelavo, 2023). S tem, da odpadki ne pridejo večkrat pod vstavek, ta zasnova zmanjša površinsko izglaševanje in delno trditev obdelanega sloja – kar neposredno izboljša trajnost pri utrujanju kritičnih komponent. Usklajen tok odpadkov v smeri gravitacije izboljša tudi prodor hlajenja v rezalno cono, zmanjša toplotni udarec na vstavek in stabilizira mikrogeometrijo, da se prepreči predčasno lomljenje. Pri vstavkih iz tvrdih litijev to pomeni podaljšanje življenjske dobe do 27 %, kar je bilo dokazano v šestmesečnem letalsko-kosmičnem preskusu ob tokarski obdelavi materiala Inconel 718 pri zahtevnih rezalnih parametrih. Ločitev aktivne rezalne cone od vroče plasti odpadkov zavira toplotno deformacijo, s čimer ohrani natančne tolerance tudi med neprekinjenimi izmenami – hkrati pa stabilizira rezalno okolje, da se poveča zmogljivost brez izgube kakovosti ali povečanja stroškov potrošnega materiala.
Zahtevki za torzijsko togost, potrjeni z metodo FEA: 22–35 % višji kot pri ravnih podstavkih pri obremenitvah z visoko hitrostjo rezanja
Končno elementno analizo (FEA) je večkrat potrdila, da se po torzijski togosti pošiljajo slant bed CNC tokarski stroji bolje od ravnih postelj. Pod obremenitvami pri težkih rezalnih operacijah izven središča so izboljšave znašale med 22 % in 35 %. Monolitni trikotni presek naklonjene postelje usmerja torzijske sile neposredno v osnovo stroja prek optimiziranih reb, medtem ko ravnih postelj uporabljajo z vijaki pritrjene klinaste vozičke, ki kažejo lokalno upogibanje. V referenčni študiji iz leta 2022, ki jo je izvedla Skupina za napredne raziskave na področju proizvodnje, je naklonjena postelja s kotom 60° z enodelnim litim železnim okvirjem pokazala za 30 % višjo prvo torzijsko lastno frekvenco – kar je odpravilo resonanco pri vrtljivih hitrostih glavnega gredi do 8.000 obr/min. Modeli so pri preskušanju Inconelovih vzorcev gredi uporabili obrabne sile, večje od 1.800 N; pri ravnih posteljah je bila statična deformacija na koncu rezalnega orodja do 35 % večja. Ta togost omogoča ohranjanje natančnosti tudi pri prekinjenih rezih na težko obdelovalnih zlitinah in tako preprečuje mikrohrapavost, ki poslabša površinsko strukturo in zmanjšuje življenjsko dobo orodja. Prav tako zagotavlja natančno sledenje orodja predpisani poti iz CAD-modela – kar zmanjšuje odpadke zaradi neuspele kontrole po obrabi. Uporabniki poročajo o možnosti izvajanja rezov do 25 % globljih brez odstopanj v dimenzijah, kar poudarja prispevek naklonjene postelje k visokotemperaturnemu odstranjevanju materiala v sodobni proizvodnji.
Natančna proizvodnja v velikih količinah: uporaba CNC tokarnic z nagnjenim posteljico v ključnih panogah
CNC tokarnica z nagnjeno posteljico zagotavlja ponovljivost in zmogljivost, potrebno za proizvodnjo v velikih količinah v avtomobilski in letalski industriji. Nagnjena posteljica omogoča učinkovit odvod stružkov in termično stabilnost, kar zagotavlja dosledno kakovost delov tudi pri daljših serijah.
Sestavni deli avtomobilskih pogonskih sklopov: ohišja križnih kolutov in prenosni gredi z izkoristkom pri prvem obdelovalnem ciklu večjim od 99,8 %
V avtomobilskih pogonskih linijah poševne CNC tokarske stroje redno dosežejo izkoristek ob prvi obdelavi nad 99,8 % za ohišja križnih sklepov in prenosne gredi. Poševna orientacija postelje pod kotom 45° izkorišča gravitacijsko podpravano odstranjevanje stružkov, s čimer se preprečuje njihovo ponovno rezanje – življenjska doba vstavkov se tako podaljša do 27 %, hkrati pa se ohrani površinska celovitost. Avtomatsko zaznavanje orodij in korekcija zamikov zagotavljata položajno natančnost, kar omogoča ravnost znotraj 0,005 mm na 300 mm. Te sposobnosti omogočajo vrhunskemu proizvajalcu zmanjšati odpadke za 40 % ter izvajati neprekinjene nočne izmene brez poseganja operaterja.
Skladnost v letalski in energetski industriji: Doseganje toleranc AS9100 in API Q1 z integriranim merjenjem med obdelavo
Za letalsko-kosmične in energetske komponente poševno postavljene obrabne stroje za vrtanje z integriranim merjenjem med procesom izpolnjujejo zahteve po sledljivosti standardov AS9100 in API Q1. Zanki za povratno informacijo v realnem času kompenzirajo toplotno odmikanje in tako ohranjajo krožnost pod 2 µm ter ravnost do ≤0,005 mm/300 mm na kritičnih gredih. Torsiona togost te naprave, potrjena z metodo končnih elementov (FEA) – za 22–35 % višja kot pri napravah s ploščatim posteljico – zmanjšuje vibracije med visokohitrostnim vrtanjem superzlitin, kar zagotavlja enotno kakovost površine in odpravlja vrste za nadzor po obrabi. Ta zaprta regulacijska zanka neposredno podpira skladnost z zahtevami za certifikacijo materialov in standardi za upravljanje kakovosti.
Pogosto zastavljena vprašanja
Kakšna je glavna prednost geometrije poševno postavljenih CNC vrtljivih strojev?
Glavna prednost geometrije CNC tokarnic s poševnim ležiščem je njena sposobnost optimizacije porazdelitve sil, omogočanje odstranjevanja razreznih odpadkov z gravitacijo in učinkovito upravljanje toplotnih deformacij, kar vodi do natančnosti pod mikronom in izboljšane ponovljivosti položaja med naprednimi operacijami obdelave.
Kako izbor kota ležišča (30°, 45°, 60°) vpliva na natančnost obdelave?
Kot ležišča vpliva na rezalno stabilnost stroja, odvajanje razreznih odpadkov in toplotno upravljanje. Kot 30° je idealen za lahke komponente, kot 45° ponuja uravnoteženo zmogljivost za srednje velike dele, kot 60° pa se izkazuje pri obdelavi težkih ali agresivnih materialov z visoko ponovljivostjo položaja.
Ali odvajanje razreznih odpadkov z gravitacijo podaljša življenjsko dobo orodja?
Da, odvajanje razreznih odpadkov z gravitacijo zmanjšuje ponovno rezanje, zmanjšuje toplotne deformacije in preprečuje obrabo rezalnih vstavkov, kar pomeni podaljšanje življenjske dobe karbidskih orodij za do 27 %.
Zakaj je torzijska togost bistvena pri CNC tokarnicah s poševnim ležiščem?
Torzijska togost zagotavlja stabilnost stroja pri težkih obremenitvah, zmanjšuje vibracije in izboljša dimenzionalno natančnost med zahtevnimi operacijami, kot so rezanje z visokim pospeškom (high-G) in prekinjeno obdelavo.
Katera področja največ profitirajo od tehnologije CNC tokarnic s poševnim posteljico?
Področja, kot so letalsko-kosmična industrija, avtomobilska industrija in energetika, izpeljejo pomembne koristi zaradi potrebe po visokozmerni natančni obdelavi in strogih kakovostnih standardih, vključno z zahtevami standardov AS9100 in API Q1.
Vsebina
- Natančno inženirstvo: kako geometrija CNC tokarnice z nagnjenim ležiščem omogoča natančnost pod mikrometrom
- Konstrukcijska togost in dinamična stabilnost: osnovne prednosti obdelovalnega stroja CNC z nagnjenim posteljico
- Natančna proizvodnja v velikih količinah: uporaba CNC tokarnic z nagnjenim posteljico v ključnih panogah
-
Pogosto zastavljena vprašanja
- Kakšna je glavna prednost geometrije poševno postavljenih CNC vrtljivih strojev?
- Kako izbor kota ležišča (30°, 45°, 60°) vpliva na natančnost obdelave?
- Ali odvajanje razreznih odpadkov z gravitacijo podaljša življenjsko dobo orodja?
- Zakaj je torzijska togost bistvena pri CNC tokarnicah s poševnim ležiščem?
- Katera področja največ profitirajo od tehnologije CNC tokarnic s poševnim posteljico?