
 EN
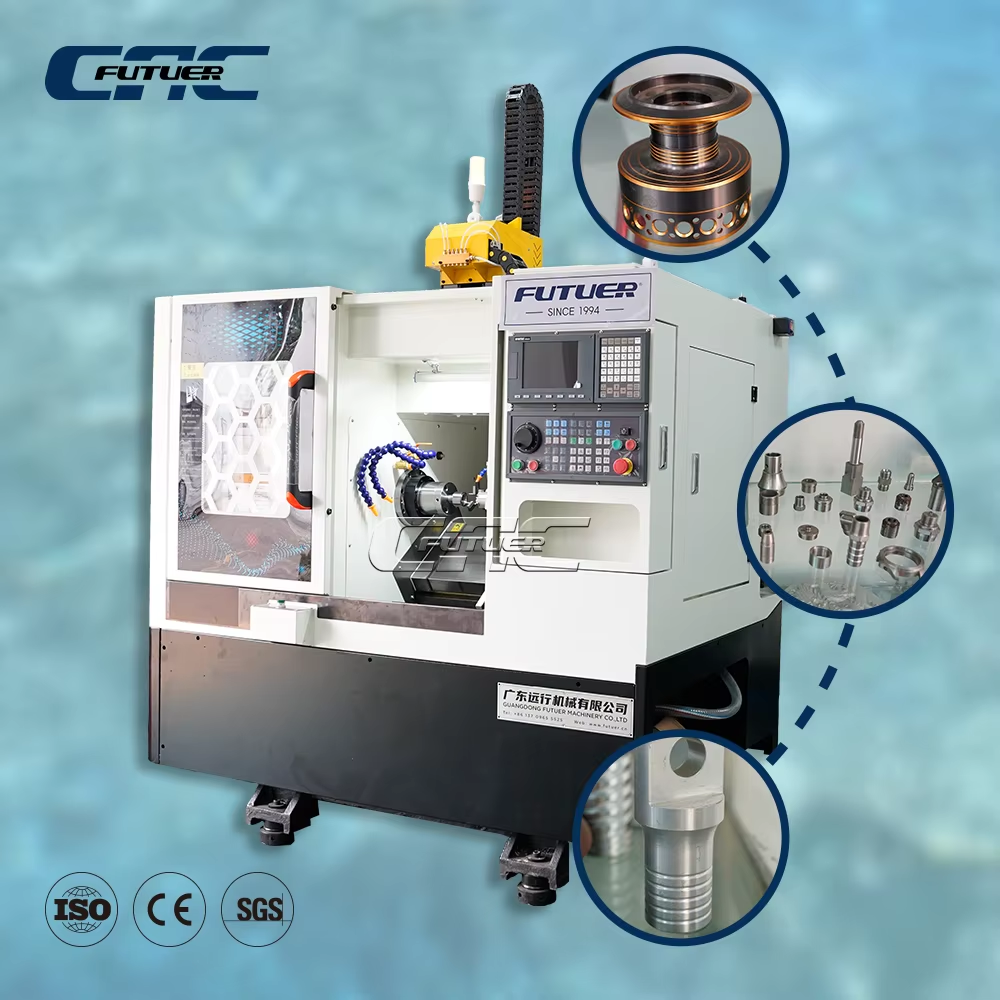
Přesné inženýrství: Jak geometrie CNC soustruhu se skloněným ložem umožňuje přesnost pod jednu mikronovou jednotku
Nakloněný tvar lože CNC soustruhu se skloněným ložem je základem jeho schopnosti dosahovat přesnosti pod jednu mikronovou jednotku při pokročilých soustružnických operacích. Na rozdíl od konfigurací se svislým ložem nakloněná konstrukce optimalizuje rozložení sil, odstraňování třísek s využitím gravitační síly a tepelné řízení – klíčové faktory pro udržení přísných tolerancí součástí během dlouhých výrobních cyklů.
Optimalizace úhlu lože (30°, 45°, 60°) a její přímý dopad na opakovatelnost polohy a kompenzaci teplotních chyb
Výběr vhodného úhlu ležení je kritickým pákem pro dosažení opakovatelné sub-mikronové přesnosti. Pro malé, lehké součásti je upřednostňován sklon 30°; jemný sklon umožňuje stabilní řezání s minimálním úchylem, zatímco vynikající evakuace čipů a rychlé rozptylování tepla udržují teplotní chyby na ± 1 μm během krátkých jízd. U středně velkých obrobků nabízí 45° orientace nejvyváženější výkon. Výsledná řezící síla se tak vyrovnává s hlavními konstrukčními osami stroje, čímž se snižuje torzijní ohýbení a zlepšuje opakovatelnost polohy. 45° geometrie také urychluje proud chladiva a čipů od oblasti řezu, udržuje konzistentní tepelný stav, který omezuje růst špidlu a nesprávné zarovnání ocelového zásobníku. Při obrábění těžkých dílů nebo při agresivním odstraňování materiálu dominuje 60° sklon. Strmý sklon maximalizuje úlohu gravitace při čisťování čipů a řezacích tekutin, čímž se zabraňuje opětovnému řezání, které způsobuje teplotní vrcholy a poškození povrchu. Tento úhel významně snižuje lokální teplotní gradienty podél osy Z, což snižuje potřebu složitých algoritmů aktivní kompenzace. Výsledkem je, že stroj udržuje ±1 μm poziční opakovatelnost během velkých objemových posunů, což účinně neutralizuje primární příčiny tepelného zkreslení.
Validace metrologie v reálných podmínkách: zaoblení < 2 µm a rovnost ≤ 0,005 mm/300 mm při výrobě hřídelí pro letecký průmysl
Měření přímo na výrobní lince průběžně potvrzují teoretické výhody. Při nedávné výrobě hřídelí pro letecký průmysl, konkrétně pro součásti turbínových motorů, dosáhl CNC soustruh se skloněným ložem o úhlu 45° při obrábění hřídelí z vysoce pevné niklové slitiny kruhovitosti 1,8 µm a odchylky od přímosti pouze 0,004 mm na délce 300 mm, jak bylo ověřeno pomocí měřicího stroje (CMM) a laserové interferometrie. V celé dávce 500 součástí nebyl zaznamenán žádný vyřazený kus kvůli chybám tvaru. Tyto výsledky jsou důsledkem přirozené tuhosti lože a předpnutých lineárních vedení, která potlačují mikrovibrace a zachovávají přesnou přesnost dráhy nástroje i při vysokých posuvových silách. Integrované měření během procesu dále zajišťuje dodržení tolerancí okamžitou korekcí zbytkové tepelné deformace – což zaručuje trvalé dosahování kruhovitosti pod 2 µm a odchylky od přímosti ≤0,005 mm/300 mm. Takový metrologicky podložený výkon potvrzuje schopnost skloněného lože splnit přísné požadavky norem AS9100 a podobných kvalitních standardů bez nutnosti rozsáhlé korekce po dokončení výrobního procesu.
Tuhost konstrukce a dynamická stabilita: základní výhody náklonového litinového lože soustruhu CNC
Odstraňování třísek s využitím gravitační síly zlepšuje integritu povrchu a prodlužuje životnost břitových vložek až o 27 %
U CNC soustruhů se šikmým ložem je šikmý ložní profil – obvykle nastavený pod úhlem 30°, 45° nebo 60° – konstruován tak, aby gravitace odváděla třísky pryč od řezné hrany. Na rozdíl od strojů se základní rovinou, kde se třísky hromadí a znovu vstupují do řezného procesu, šikmé lože směrují odpadní materiál přímo do dopravníku, čímž se eliminuje opakované řezání, které zhoršuje povrchovou drsnost a urychluje opotřebení bokové plochy nástroje. Kontrolované zkoušky ukázaly, že tento přístup snižuje mikroopotřebení o 12–15 % a zmenšuje tvorbu nánosu (Built-Up Edge, BUE), přičemž dosahuje stálé povrchové drsnosti pod hodnotou Ra 0,4 µm (Precision Machining Association, 2023). Tím, že brání tomu, aby se třísky opakovaně dostávaly pod břitový vložek, konstrukce snižuje rozmazání povrchu a ztvrdnutí obrobku v důsledku obrábění – což přímo zvyšuje únavovou životnost kritických součástí. Směr toku třísek vyrovnaný s gravitační silou navíc zlepšuje pronikání chladiva do řezné zóny, čímž se snižuje tepelný šok na břitovém vložku a stabilizuje se jeho mikrogeometrie proti předčasnému lomu. U karbidových vložek to znamená prodloužení životnosti až o 27 %, jak bylo prokázáno v šestiměsíční letecké zkoušce soustružení slitiny Inconel 718 za agresivních řezných podmínek. Oddělení aktivní řezné zóny od vrstvy horkých třísek potlačuje tepelnou deformaci, čímž se udržují přesné tolerance i po průběžných směnách – a zároveň se stabilizuje řezné prostředí, což zvyšuje výkon bez ztráty kvality nebo nárůstu nákladů na spotřební materiál.
Získané hodnoty torzní tuhosti ověřené metodou MKP: o 22–35 % vyšší než u rovných podlahových konstrukcí při zatížení vysokorychlostním řezáním
Metoda konečných prvků (FEA) konzistentně ukazuje, že CNC soustruhy se skloněným ložem převyšují soustruhy se základní rovnou plošinou co se týče torzní tuhosti, a to o 22 až 35 % za podmínek intenzivního řezání mimo střed. Monolitický trojúhelníkový průřez skloněného lože přenáší kroutící síly přímo do základny stroje prostřednictvím optimalizovaného vyztužení, zatímco u rovných loží jsou použity kluzné vodítky ve tvaru klínů připevněné šrouby, které vykazují lokální pružnou deformaci. V referenční studii z roku 2022, kterou provedl Konsorcium pro výzkum pokročilé výroby, dosáhl 60° skloněný stroj s jednodílným litinovým rámem o 30 % vyšší první torzní vlastní frekvence – čímž byla eliminována rezonance při otáčkách vřetene až do 8 000 ot./min. Testované modely aplikovaly soustružnické síly přesahující 1 800 N na analogové hřídele z Inconelu; u konfigurací se základní rovnou plošinou byla statická deformace v místě nástroje až o 35 % vyšší. Tato tuhost se promítá do udržení přesnosti i při přerušovaném řezání těžko obrobitelných slitin a zabrání mikrochvění, které zhoršuje povrchovou kvalitu a životnost nástroje. Zajišťuje také přesné sledování dráhy nástroje podle CAD geometrie – čímž se snižuje počet zmetků vyžadujících kontrolu po dokončení výroby. Obsluha uvádí možnost provádět řezy až o 25 % hlubší bez rozptylu rozměrů, což potvrzuje přínos skloněného lože pro vysokorychlostní odstraňování materiálu v moderní výrobě.
Výroba s vysokým výkonem a vysokou přesností: použití CNC soustruhů se skloněným ložem v kritických průmyslových odvětvích
CNC soustruh se skloněným ložem zajišťuje opakovatelnost a výkon potřebné pro výrobu velkých sérií v automobilovém a leteckém průmyslu. Jeho skloněné lože usnadňuje účinný odvod třísek a zlepšuje tepelnou stabilitu, což umožňuje dosahovat stálé kvality dílů i při dlouhodobém provozu.
Součásti pohonného ústrojí automobilů: pouzdra kloubových hřídelů a hřídele převodovek s prvními výrobními výnosy vyššími než 99,8 %
V automobilových výrobních linkách pro pohonné jednotky šikmé CNC soustruhy pravidelně dosahují výnosu při prvním průchodu nad 99,8 % u pouzder kloubových hřídelí a převodových hřídelí. Šikmá orientace lože o 45° využívá gravitačně podporované odvodní třísky, čímž se zabrání jejich opětovnému obrábění – životnost břitových vložek se tak prodlouží až o 27 % a zachová se integrita povrchu. Automatické dotykové měření nástrojů a korekce posunů zajišťují polohovou přesnost, díky čemuž je dosaženo rovnosti do 0,005 mm na 300 mm. Tyto schopnosti umožňují nejvyššímu výrobci snížit odpad o 40 % a provozovat noční směny bez zásahu operátora.
Dodržení požadavků pro letecký a energetický průmysl: Splnění standardů AS9100 a API Q1 v oblasti tolerancí s integrovaným měřením během výroby
Pro letecké, kosmické a energetické komponenty splňují šikmé soustruhy s integrovaným měřením v průběhu výroby požadavky na sledovatelnost podle norem AS9100 a API Q1. Zpětnovazební smyčky v reálném čase kompenzují tepelný posuv, čímž u kritických hřídelí udržují kulatost pod 2 µm a přímost ≤ 0,005 mm/300 mm. Torzní tuhost stroje ověřená metodou konečných prvků (FEA) je o 22–35 % vyšší než u soustruhů se základní rovinou, což potlačuje vibrace při vysokorychlostním soustružení superlegur a zaručuje stálou kvalitu povrchu i eliminaci fronty na kontrolu po dokončení výroby. Tato uzavřená řídící smyčka přímo podporuje soulad s certifikací materiálů a standardy řízení jakosti.
Často kladené otázky
Jaká je hlavní výhoda geometrie CNC soustruhu se šikmým ložem?
Hlavní výhodou geometrie CNC soustruhu se skloněným ložem je jeho schopnost optimalizovat rozložení sil, umožnit odstraňování třísek s využitím gravitace a účinně řídit tepelné deformace, čímž se dosahuje přesnosti pod jedno mikron a zvyšuje se opakovatelnost polohy během pokročilých obráběcích operací.
Jaký vliv má volba úhlu lože (30°, 45°, 60°) na obráběcí přesnost?
Úhel lože ovlivňuje řeznou stabilitu stroje, odvod třísek a tepelné řízení. Úhel 30° je ideální pro lehké součásti, úhel 45° nabízí vyvážený výkon pro středně velké díly a úhel 60° se vyznačuje vynikajícími vlastnostmi při obrábění těžkých nebo náročných materiálů s vysokou opakovatelností polohy.
Zlepšuje odvod třísek s využitím gravitace životnost nástrojů?
Ano, odvod třísek s využitím gravitace snižuje opakované řezání, minimalizuje tepelné deformace a brání opotřebení řezných vložek, čímž se životnost karbidových nástrojů může prodloužit až o 27 %.
Proč je torzní tuhost klíčová u CNC soustruhů se skloněným ložem?
Tuhost v krutu zajišťuje stabilitu stroje při velkých zátěžích, tlumí vibrace a zvyšuje rozměrovou přesnost během náročných operací, jako je obrábění s vysokým zrychlením (high-G) a přerušované obrábění.
Ve kterých odvětvích přináší technologie CNC soustruhů se skloněným ložem největší výhody?
Výhody z této technologie výrazně čerpají odvětví jako letecký a kosmický průmysl, automobilový průmysl a energetika, a to zejména kvůli potřebě vysoce přesného obrábění ve velkém množství a přísným požadavkům na kvalitu, včetně norem AS9100 a API Q1.
Obsah
- Přesné inženýrství: Jak geometrie CNC soustruhu se skloněným ložem umožňuje přesnost pod jednu mikronovou jednotku
- Tuhost konstrukce a dynamická stabilita: základní výhody náklonového litinového lože soustruhu CNC
- Výroba s vysokým výkonem a vysokou přesností: použití CNC soustruhů se skloněným ložem v kritických průmyslových odvětvích
-
Často kladené otázky
- Jaká je hlavní výhoda geometrie CNC soustruhu se šikmým ložem?
- Jaký vliv má volba úhlu lože (30°, 45°, 60°) na obráběcí přesnost?
- Zlepšuje odvod třísek s využitím gravitace životnost nástrojů?
- Proč je torzní tuhost klíčová u CNC soustruhů se skloněným ložem?
- Ve kterých odvětvích přináší technologie CNC soustruhů se skloněným ložem největší výhody?