
 EN
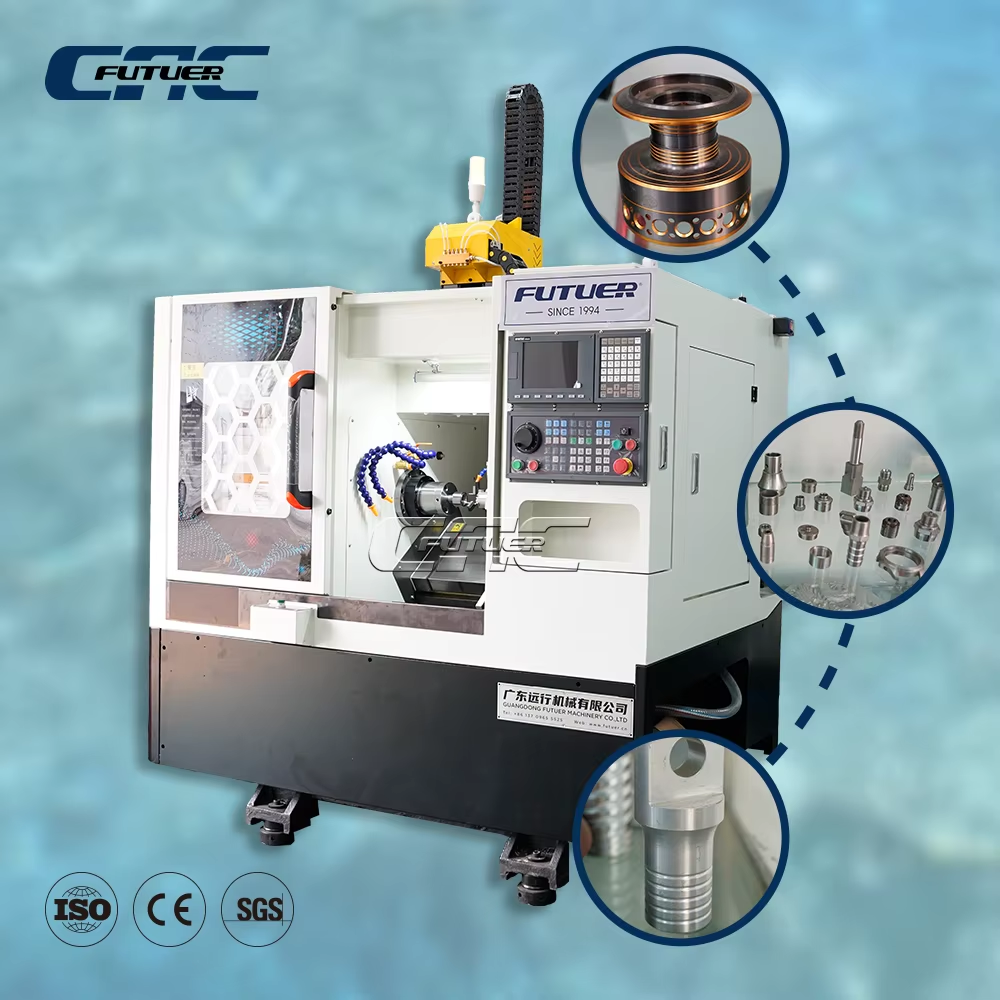
วิศวกรรมความแม่นยำ: รูปทรงเรขาคณิตของเครื่องกลึง CNC แบบเตียงเอียงช่วยให้บรรลุความแม่นยำระดับย่อยไมโครเมตรได้อย่างไร
การออกแบบเตียงเอียงของเครื่องกลึง CNC แบบเตียงเอียงเป็นพื้นฐานสำคัญที่ทำให้สามารถบรรลุความแม่นยำระดับย่อยไมโครเมตรในการกลึงขั้นสูง ต่างจากแบบเตียงราบ โครงสร้างที่เอียงจะช่วยเพิ่มประสิทธิภาพในการกระจายแรง การระบายเศษชิ้นงานโดยอาศัยแรงโน้มถ่วง และการจัดการความร้อน ซึ่งเป็นปัจจัยสำคัญที่ช่วยรักษาความคลาดเคลื่อนของชิ้นงานให้แคบอย่างต่อเนื่องตลอดวงจรการผลิตที่ยาวนาน
การปรับมุมเตียงให้เหมาะสม (30°, 45°, 60°) และผลกระทบโดยตรงต่อความแม่นยำในการกำหนดตำแหน่งซ้ำได้และการชดเชยข้อผิดพลาดจากความร้อน
การเลือกมุมของเตียงเครื่องจักรที่เหมาะสมเป็นปัจจัยสำคัญยิ่งในการบรรลุความแม่นยำระดับย่อยหนึ่งไมโครเมตรอย่างสม่ำเสมอ มุมเอียง 30° เหมาะสมที่สุดสำหรับชิ้นส่วนขนาดเล็กและน้ำหนักเบา โดยความเอียงแบบค่อยเป็นค่อยไปนี้ช่วยให้การตัดมีเสถียรภาพและเกิดการบิดเบือนน้อยที่สุด พร้อมทั้งส่งเสริมการระบายเศษโลหะได้อย่างมีประสิทธิภาพและกระจายความร้อนได้รวดเร็ว ทำให้ข้อผิดพลาดจากความร้อนจำกัดอยู่ที่ ±1 ไมโครเมตรในระยะเวลาการใช้งานสั้นๆ สำหรับชิ้นงานขนาดกลาง มุมเอียง 45° ให้สมดุลของประสิทธิภาพโดยรวมดีที่สุด เนื่องจากแรงตัดรวมจะสอดคล้องกับแกนโครงสร้างหลักของเครื่องจักร จึงลดการบิดตัวของโครงสร้างและเพิ่มความแม่นยำซ้ำของการระบุตำแหน่ง นอกจากนี้ รูปทรงเรขาคณิตแบบ 45° ยังช่วยเร่งการไหลของสารหล่อเย็นและเศษโลหะออกจากบริเวณที่ตัด ทำให้อุณหภูมิคงที่ตลอดเวลา ส่งผลให้การขยายตัวของหัวจับและตำแหน่งของหัวจับปลาย (tailstock) คลาดเคลื่อนน้อยลง สำหรับการกลึงชิ้นงานหนักหรือการตัดวัสดุอย่างรุนแรง มุมเอียง 60° จะให้ประสิทธิภาพเหนือกว่าทุกมุมอื่น เนื่องจากความชันที่มากนี้ทำให้แรงโน้มถ่วงมีบทบาทสูงสุดในการขจัดเศษโลหะและสารหล่อเย็น ป้องกันไม่ให้เศษโลหะถูกตัดซ้ำซึ่งเป็นสาเหตุของจุดร้อนสูงและรอยเสียหายบนพื้นผิว ความชันมุมนี้ยังลดความต่างของอุณหภูมิในแนวแกน Z ได้อย่างมีนัยสำคัญ จึงลดความจำเป็นในการใช้อัลกอริธึมการปรับค่าแบบแอคทีฟที่ซับซ้อน ผลลัพธ์คือ เครื่องจักรสามารถรักษาระดับความแม่นยำซ้ำของการระบุตำแหน่งไว้ที่ ±1 ไมโครเมตรได้ตลอดระยะเวลาการทำงานที่ยาวนาน—ซึ่งเท่ากับการขจัดสาเหตุหลักของความผิดเพี้ยนจากความร้อนอย่างมีประสิทธิภาพ
การตรวจสอบความแม่นยำในโลกแห่งความเป็นจริง: ความกลมที่น้อยกว่า 2 ไมโครเมตร และความตรงที่ไม่เกิน 0.005 มิลลิเมตรต่อความยาว 300 มิลลิเมตร ในการผลิตเพลาสำหรับอุตสาหกรรมการบินและอวกาศ
การวัดค่าบนพื้นโรงงานอย่างต่อเนื่องยืนยันข้อได้เปรียบเชิงทฤษฎีอย่างชัดเจน ในงานผลิตเพลาสำหรับชิ้นส่วนเครื่องยนต์เทอร์ไบน์ในอุตสาหกรรมการบินและอวกาศล่าสุด เครื่องกลึง CNC แบบเตียงเอียง 45° สามารถกลึงเพลาที่ทำจากโลหะผสมนิกเกิลความแข็งแรงสูง ให้มีค่าความกลม (roundness) อยู่ที่ 1.8 ไมโครเมตร และค่าความตรง (straightness) เบี่ยงเบนเพียง 0.004 มิลลิเมตร ตลอดความยาว 300 มิลลิเมตร ซึ่งได้รับการตรวจสอบยืนยันแล้วด้วยเครื่องวัดพิกัดสามมิติ (CMM) และเลเซอร์อินเทอร์เฟอโรเมทรี ทั้งนี้ จากชุดชิ้นส่วนจำนวน 500 ชิ้น ไม่มีชิ้นใดถูกตีตกเนื่องจากความคลาดเคลื่อนของรูปร่าง (form error) เลย ผลลัพธ์ที่ได้เกิดขึ้นจากความแข็งแกร่งโดยธรรมชาติของโครงสร้างเตียงเครื่อง และรางนำทางเชิงเส้นที่มีการโหลดล่วงหน้า (preloaded linear guideways) ซึ่งช่วยลดการสั่นสะเทือนระดับจุลภาค (micro-vibrations) และรักษาความแม่นยำของเส้นทางการตัด (tool-path fidelity) ไว้อย่างมั่นคง แม้ภายใต้แรงป้อน (feed forces) ที่สูง นอกจากนี้ ระบบวัดค่าระหว่างกระบวนการ (in-process gauging) ที่ผสานเข้ากับเครื่องจักรยังช่วยรับประกันความแม่นยำของค่าความคลาดเคลื่อน โดยทำการปรับแก้ความคลาดเคลื่อนจากภาวะการขยายตัวเนื่องจากความร้อน (thermal drift) ที่ยังคงเหลืออยู่ทันทีทันใด ทำให้สามารถรักษาระดับความกลมต่ำกว่า 2 ไมโครเมตร และความตรงไม่เกิน 0.005 มิลลิเมตรต่อความยาว 300 มิลลิเมตร ได้อย่างสม่ำเสมอ ประสิทธิภาพเชิงการวัดค่า (metrology-backed performance) ดังกล่าว ยืนยันศักยภาพของเครื่องกลึงแบบเตียงเอียงในการตอบสนองมาตรฐานคุณภาพที่เข้มงวด เช่น มาตรฐาน AS9100 และมาตรฐานอื่นๆ ที่เทียบเคียงกัน โดยไม่จำเป็นต้องอาศัยการปรับแต่งหรือแก้ไขหลังกระบวนการผลิตอย่างกว้างขวาง
ความแข็งแกร่งเชิงโครงสร้างและความมั่นคงในการเคลื่อนที่: ข้อได้เปรียบหลักของการออกแบบเครื่องกลึง CNC แบบเตียงเอียง
การระบายเศษชิ้นงานด้วยแรงโน้มถ่วงช่วยปรับปรุงคุณภาพผิวและยืดอายุการใช้งานของใบมีดได้สูงสุดถึง 27%
ในเครื่องกลึง CNC แบบเตียงเอียง (slant bed CNC lathes) เตียงเอียงซึ่งมักตั้งมุมไว้ที่ 30°, 45° หรือ 60° จะช่วยให้แรงโน้มถ่วงพาเศษชิ้นงาน (chips) ไหลออกห่างจากขอบตัดได้อย่างมีประสิทธิภาพ ต่างจากเครื่องกลึงแบบเตียงเรียบ (flat-bed machines) ที่เศษชิ้นงานมักสะสมและไหลเวียนกลับเข้าสู่บริเวณตัดซ้ำๆ ซึ่งเครื่องกลึงแบบเตียงเอียงจะนำเศษชิ้นงานไปยังสายพานลำเลียงโดยตรง จึงหลีกเลี่ยงการตัดซ้ำ (re-cutting) ที่ส่งผลให้คุณภาพผิวลดลงและเร่งการสึกกร่อนของด้านข้าง (flank wear) การทดลองภายใต้การควบคุมอย่างเข้มงวดแสดงให้เห็นว่า วิธีนี้ช่วยลดการเกิดรอยแตกร้าวขนาดเล็ก (micro-chipping) ได้ 12–15% และลดการเกิดคราบโลหะสะสมบนขอบตัด (Built-Up Edge: BUE) อย่างสม่ำเสมอ จนสามารถบรรลุค่าความหยาบผิว (surface roughness) ต่ำกว่า Ra 0.4 ไมโครเมตร (สมาคมการกลึงความแม่นยำ ปี 2023) โดยการออกแบบนี้ยังป้องกันไม่ให้เศษชิ้นงานถูกดึงกลับเข้าไปใต้ใบมีดตัดซ้ำๆ ส่งผลให้ลดการเสียรูปผิว (surface smearing) และการแข็งตัวของชั้นวัสดุที่ถูกกลึง (work hardening) ซึ่งส่งผลโดยตรงต่อการยืดอายุการใช้งานภายใต้ภาวะความล้า (fatigue life) ของชิ้นส่วนสำคัญ นอกจากนี้ การไหลของเศษชิ้นงานตามแนวแรงโน้มถ่วงยังช่วยเพิ่มประสิทธิภาพในการแทรกซึมของสารหล่อลื่น (coolant) เข้าสู่บริเวณตัด ทำให้อุณหภูมิของใบมีดตัดเปลี่ยนแปลงอย่างกระทันหันน้อยลง (reducing thermal shock) และรักษาความคงตัวของรูปทรงจุลภาค (micro-geometry) ของใบมีดตัด ป้องกันการแตกหักก่อนวัยอันควร สำหรับใบมีดตัดคาร์ไบด์ (carbide inserts) วิธีนี้ช่วยยืดอายุการใช้งานได้มากถึง 27% ตามผลการทดลองในอุตสาหกรรมการบินและอวกาศเป็นระยะเวลา 6 เดือน โดยใช้กลึงวัสดุ Inconel 718 ภายใต้พารามิเตอร์ที่รุนแรง การแยกบริเวณตัดที่ใช้งานจริงออกจากชั้นเศษชิ้นงานที่มีอุณหภูมิสูงยังช่วยลดการบิดเบี้ยวจากความร้อน (thermal distortion) ทำให้รักษาระดับความคลาดเคลื่อน (tolerances) ที่แน่นหนาได้ตลอดเวลาการทำงานแบบต่อเนื่อง และสร้างสภาพแวดล้อมการตัดที่มีเสถียรภาพมากขึ้น ส่งผลให้เพิ่มปริมาณการผลิต (throughput) ได้โดยไม่กระทบต่อคุณภาพหรือเพิ่มต้นทุนวัสดุสิ้นเปลือง
การเพิ่มความแข็งแรงในการบิดที่ผ่านการตรวจสอบด้วยวิธี FEA: สูงกว่าแบบพื้นเรียบ 22–35% ภายใต้แรงตัดสูง
การวิเคราะห์ด้วยองค์ประกอบจำกัด (FEA) แสดงอย่างต่อเนื่องว่า เครื่องกลึง CNC แบบเตียงเอียงมีความแข็งแกร่งในการรับแรงบิดสูงกว่าแบบเตียงราบ โดยมีอัตราการปรับปรุงตั้งแต่ 22% ถึง 35% ภายใต้ภาระการตัดที่อยู่นอกศูนย์กลางและมีน้ำหนักมาก โครงสร้างหน้าตัดแบบสามเหลี่ยมแบบบูรณาการของเตียงเอียงสามารถนำแรงบิดไปยังฐานเครื่องจักรโดยตรงผ่านระบบซี่โครงที่ออกแบบให้มีประสิทธิภาพสูงสุด ในขณะที่แบบเตียงราบพึ่งพาชิ้นส่วนเลื่อนแบบเขี้ยว (wedge-type slides) ที่ยึดติดด้วยสลักเกลียว ซึ่งแสดงการโก่งตัวเฉพาะจุด การศึกษาเปรียบเทียบเชิงบรรทัดฐานในปี 2022 ที่ดำเนินการโดย Advanced Manufacturing Research Consortium พบว่า เครื่องกลึงแบบเตียงเอียงมุม 60° ที่ใช้โครงสร้างหล่อจากเหล็กหล่อแบบชิ้นเดียว มีความถี่ธรรมชาติของการบิดเบือนระดับแรกสูงกว่า 30% ซึ่งช่วยขจัดปรากฏการณ์เรโซแนนซ์ที่ความเร็วเพลาหมุนได้สูงสุดถึง 8,000 รอบต่อนาที แบบจำลองที่ใช้ทดสอบนี้ประยุกต์แรงกลึงที่มีค่าเกิน 1,800 นิวตันต่อชิ้นงานจำลองเพลาทำจากวัสดุ Inconel โดยแบบเตียงราบแสดงการเปลี่ยนรูปแบบสถิตที่ปลายเครื่องมือสูงกว่าได้สูงสุดถึง 35% ความแข็งแกร่งนี้ส่งผลให้รักษาความแม่นยำได้อย่างต่อเนื่องแม้ในระหว่างการตัดแบบหยุด–ต่อ (interrupted cuts) บนโลหะผสมที่ยากต่อการขึ้นรูป ป้องกันไม่ให้เกิดการสั่นสะเทือนระดับจุลภาค (micro-chatter) ซึ่งส่งผลเสียต่อคุณภาพพื้นผิวและอายุการใช้งานของเครื่องมือ นอกจากนี้ยังรับประกันว่าเครื่องมือจะเคลื่อนที่ตามเส้นทางที่กำหนดไว้ในแบบจำลอง CAD อย่างแม่นยำ ลดเศษวัสดุที่ต้องทิ้งหลังกระบวนการตรวจสอบคุณภาพ ผู้ปฏิบัติงานรายงานว่าสามารถตัดลึกขึ้นได้สูงสุดถึง 25% โดยไม่เกิดการคลาดเคลื่อนของมิติ ซึ่งย้ำถึงบทบาทสำคัญของเตียงเอียงในการขจัดวัสดุอย่างมีประสิทธิภาพสูง (high‑G material removal) ในการผลิตสมัยใหม่
การผลิตความแม่นยำในปริมาณสูง: การประยุกต์ใช้เครื่องกลึง CNC แบบฐานเอียงในอุตสาหกรรมที่สำคัญ
เครื่องกลึง CNC แบบฐานเอียงให้ความสามารถในการทำซ้ำและความเร็วในการผลิตที่จำเป็นสำหรับการผลิตในปริมาณสูงในภาคอุตสาหกรรมยานยนต์และอากาศยาน ฐานที่เอียงช่วยส่งเสริมการไหลของเศษโลหะอย่างมีประสิทธิภาพและเสถียรภาพด้านอุณหภูมิ ทำให้สามารถรักษาคุณภาพของชิ้นส่วนได้อย่างสม่ำเสมอแม้ในกระบวนการผลิตที่ดำเนินต่อเนื่องเป็นเวลานาน
ชิ้นส่วนระบบขับเคลื่อนยานยนต์: ตัวเรือนข้อต่อ CV และเพลาเกียร์ ที่มีอัตราความสำเร็จในการตรวจสอบครั้งแรกมากกว่า 99.8%
ในสายการผลิตระบบขับเคลื่อนยานยนต์ เครื่องกลึง CNC แบบเตียงเอียงสามารถบรรลุอัตราความสำเร็จในการผลิตครั้งแรกสูงกว่า 99.8% สำหรับชิ้นส่วนฝาครอบข้อต่อ CV และเพลาเกียร์ได้อย่างสม่ำเสมอ โดยมุมเอียงของเตียงเครื่องที่ 45° ใช้แรงโน้มถ่วงช่วยในการระบายเศษโลหะออก ป้องกันไม่ให้เศษโลหะถูกตัดซ้ำ ซึ่งช่วยยืดอายุการใช้งานของใบมีดตัดได้มากถึง 27% และรักษาคุณภาพผิวของชิ้นงานไว้อย่างสมบูรณ์ ระบบวัดตำแหน่งเครื่องมืออัตโนมัติและการปรับค่าชดเชยโดยอัตโนมัติช่วยรักษาความแม่นยำของตำแหน่ง ทำให้ความตรงของชิ้นงานอยู่ภายใน 0.005 มม./300 มม. ความสามารถเหล่านี้ช่วยให้ผู้ผลิตชั้นนำสามารถลดของเสียลงได้ 40% และดำเนินการผลิตแบบไม่มีคนควบคุม (lights-out) ได้อย่างต่อเนื่อง
การปฏิบัติตามมาตรฐานสำหรับอุตสาหกรรมการบินและพลังงาน: การบรรลุความสอดคล้องตามมาตรฐาน AS9100 และ API Q1 ด้วยระบบวัดขนาดระหว่างกระบวนการที่ผสานรวมไว้
สำหรับชิ้นส่วนด้านการบินอวกาศและพลังงาน เครื่องกลึงแบบเตียงเอียงที่มีระบบวัดค่าระหว่างกระบวนการในตัวสามารถตอบสนองความต้องการด้านการติดตามที่มาของข้อมูลตามมาตรฐาน AS9100 และ API Q1 ได้อย่างมีประสิทธิภาพ ระบบป้อนกลับแบบเรียลไทม์ช่วยปรับค่าการเปลี่ยนรูปจากความร้อน ทำให้รักษาค่าความกลมไว้ได้ต่ำกว่า 2 ไมโครเมตร และค่าความตรงไว้ได้ไม่เกิน 0.005 มิลลิเมตรต่อความยาว 300 มิลลิเมตร บนเพลาที่มีความสำคัญยิ่ง ความแข็งแกร่งเชิงบิดของเครื่องซึ่งผ่านการตรวจสอบด้วยวิธี FEA แล้ว—สูงกว่าการออกแบบแบบเตียงราบ 22–35%—ช่วยลดการสั่นสะเทือนขณะกลึงวัสดุซูเปอร์อัลลอยด์ด้วยความเร็วสูง จึงรับประกันคุณภาพพื้นผิวที่สม่ำเสมอและกำจัดขั้นตอนการตรวจสอบหลังการผลิตที่ต้องรอคิว ระบบควบคุมแบบวงจรปิดนี้สนับสนุนโดยตรงต่อการปฏิบัติตามมาตรฐานการรับรองวัสดุและระบบการจัดการคุณภาพ
คำถามที่พบบ่อย
ข้อได้เปรียบหลักของเรขาคณิตเครื่องกลึง CNC แบบเตียงเอียงคืออะไร
ข้อได้เปรียบหลักของเรขาคณิตเครื่องกลึง CNC แบบเตียงเอียง คือ ความสามารถในการปรับสมดุลการกระจายแรง ช่วยให้การกำจัดเศษโลหะเป็นไปโดยอาศัยแรงโน้มถ่วง และควบคุมการบิดตัวจากความร้อนได้อย่างมีประสิทธิภาพ ส่งผลให้ได้ความแม่นยำระดับย่อยไมโครเมตร และความซ้ำซ้อนของตำแหน่งที่ดีขึ้นในระหว่างการขึ้นรูปขั้นสูง
การเลือกมุมของเตียง (30°, 45°, 60°) มีผลต่อความแม่นยำในการขึ้นรูปอย่างไร
มุมของเตียงส่งผลต่อความมั่นคงของการตัด การระบายเศษโลหะ และการจัดการความร้อน โดยมุม 30° เหมาะสำหรับชิ้นส่วนที่มีน้ำหนักเบา มุม 45° ให้สมดุลระหว่างประสิทธิภาพสำหรับชิ้นส่วนขนาดกลาง และมุม 60° เหมาะอย่างยิ่งสำหรับการขึ้นรูปชิ้นส่วนหนักหรือวัสดุที่ต้องใช้แรงตัดสูง พร้อมความซ้ำซ้อนของตำแหน่งที่สูงมาก
การระบายเศษโลหะโดยอาศัยแรงโน้มถ่วงช่วยยืดอายุการใช้งานของเครื่องมือหรือไม่
ใช่ การระบายเศษโลหะโดยอาศัยแรงโน้มถ่วงช่วยลดการตัดซ้ำ ลดการบิดตัวจากความร้อน และป้องกันการสึกหรอของใบมีดตัด ส่งผลให้อายุการใช้งานของเครื่องมือคาร์ไบด์ยาวนานขึ้นได้สูงสุดถึง 27%
เหตุใดความแข็งแกร่งต่อการบิดตัวจึงมีความสำคัญอย่างยิ่งในเครื่องกลึง CNC แบบเตียงเอียง
ความแข็งแกร่งในการบิดตัวช่วยให้เครื่องจักรมีความมั่นคงภายใต้ภาระหนัก ลดการสั่นสะเทือน และเพิ่มความแม่นยำด้านมิติในระหว่างการดำเนินงานที่ท้าทาย เช่น การตัดด้วยแรงเร่งสูง (high-G cutting) และการกลึงแบบหยุดและเริ่มใหม่ (interrupted machining)
อุตสาหกรรมใดบ้างที่ได้รับประโยชน์สูงสุดจากเทคโนโลยีเครื่องกลึง CNC แบบเตียงเอียง
อุตสาหกรรมต่างๆ เช่น อวกาศ ยานยนต์ และพลังงาน ได้รับประโยชน์อย่างมาก เนื่องจากมีความต้องการการขึ้นรูปความแม่นยำปริมาณสูง และมาตรฐานคุณภาพที่เข้มงวด รวมถึงข้อกำหนด AS9100 และ API Q1
สารบัญ
-
วิศวกรรมความแม่นยำ: รูปทรงเรขาคณิตของเครื่องกลึง CNC แบบเตียงเอียงช่วยให้บรรลุความแม่นยำระดับย่อยไมโครเมตรได้อย่างไร
- การปรับมุมเตียงให้เหมาะสม (30°, 45°, 60°) และผลกระทบโดยตรงต่อความแม่นยำในการกำหนดตำแหน่งซ้ำได้และการชดเชยข้อผิดพลาดจากความร้อน
- การตรวจสอบความแม่นยำในโลกแห่งความเป็นจริง: ความกลมที่น้อยกว่า 2 ไมโครเมตร และความตรงที่ไม่เกิน 0.005 มิลลิเมตรต่อความยาว 300 มิลลิเมตร ในการผลิตเพลาสำหรับอุตสาหกรรมการบินและอวกาศ
- ความแข็งแกร่งเชิงโครงสร้างและความมั่นคงในการเคลื่อนที่: ข้อได้เปรียบหลักของการออกแบบเครื่องกลึง CNC แบบเตียงเอียง
- การผลิตความแม่นยำในปริมาณสูง: การประยุกต์ใช้เครื่องกลึง CNC แบบฐานเอียงในอุตสาหกรรมที่สำคัญ
-
คำถามที่พบบ่อย
- ข้อได้เปรียบหลักของเรขาคณิตเครื่องกลึง CNC แบบเตียงเอียงคืออะไร
- การเลือกมุมของเตียง (30°, 45°, 60°) มีผลต่อความแม่นยำในการขึ้นรูปอย่างไร
- การระบายเศษโลหะโดยอาศัยแรงโน้มถ่วงช่วยยืดอายุการใช้งานของเครื่องมือหรือไม่
- เหตุใดความแข็งแกร่งต่อการบิดตัวจึงมีความสำคัญอย่างยิ่งในเครื่องกลึง CNC แบบเตียงเอียง
- อุตสาหกรรมใดบ้างที่ได้รับประโยชน์สูงสุดจากเทคโนโลยีเครื่องกลึง CNC แบบเตียงเอียง