
 EN
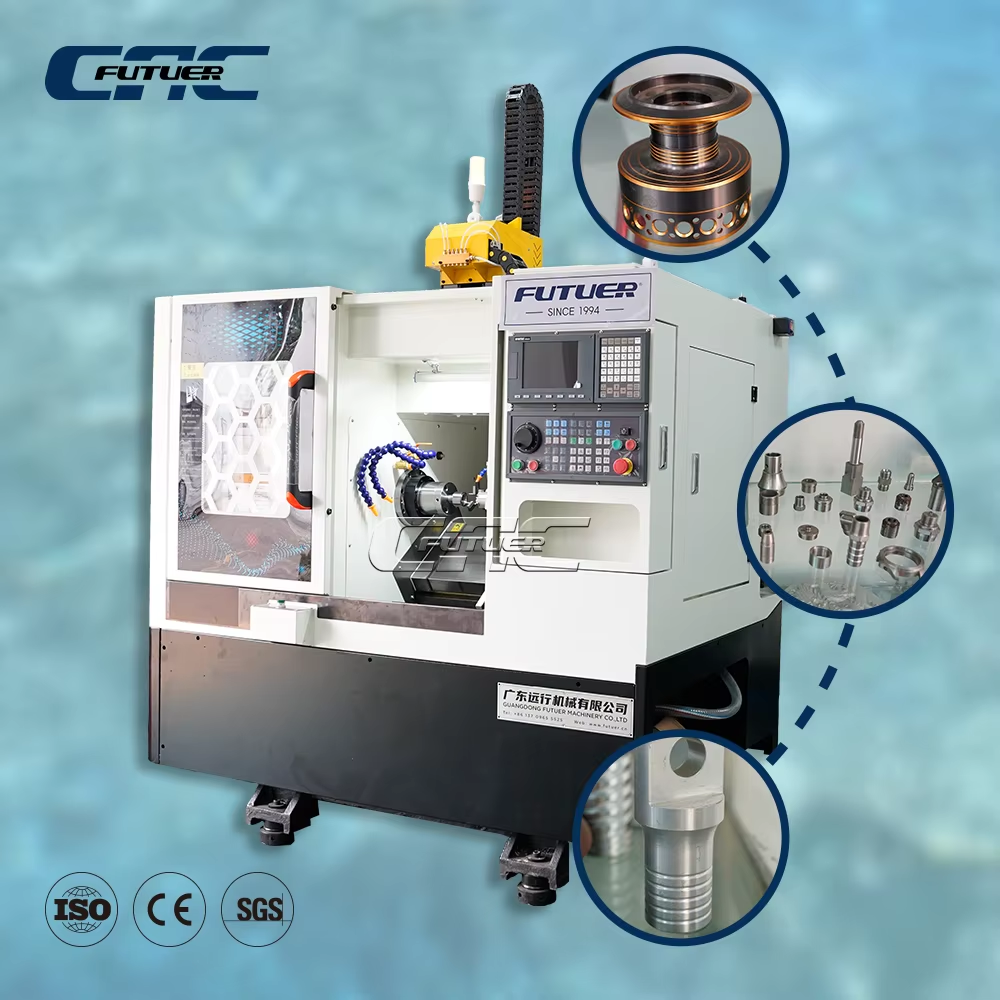
Inżynieria precyzyjna: jak geometria tokarki CNC z pochyłym łożem umożliwia osiągnięcie dokładności na poziomie submikronowym
Pochylona konstrukcja łoża tokarki CNC z pochyłym łożem stanowi podstawę jej zdolności do zapewnienia dokładności na poziomie submikronowym w zaawansowanych operacjach toczenia. W przeciwieństwie do konfiguracji z płaskim łożem ukośna konstrukcja zoptymalizowana jest pod kątem rozkładu sił, usuwania wiórków wspomaganego grawitacyjnie oraz zarządzania ciepłem — czynników kluczowych dla utrzymania ścisłych tolerancji części w trakcie długotrwałych cykli produkcyjnych.
Optymalizacja kąta łóżka (30°, 45°, 60°) oraz jej bezpośredni wpływ na powtarzalność pozycji i kompensację błędów termicznych
Wybór odpowiedniego kąta pochylenia łóżka jest kluczowym czynnikiem umożliwiającym osiągnięcie powtarzalnej precyzji na poziomie submikronowym. Kąt nachylenia 30° jest preferowany przy obróbce małych i lekkich elementów; łagodne pochylenie zapewnia stabilne cięcie przy minimalnym ugięciu, a doskonała odprowadzanie wiórków oraz szybkie odprowadzanie ciepła ograniczają błędy termiczne do ±1 µm w krótkich cyklach pracy. Dla elementów średniej wielkości optymalny jest kąt orientacji 45°, który zapewnia najbardziej zrównoważoną wydajność. W tej konfiguracji wypadkowa siła cięcia jest zgodna z głównymi osiami konstrukcyjnymi maszyny, co zmniejsza skręcanie i poprawia powtarzalność pozycjonowania. Geometria 45° przyspiesza również odpływ chłodziwa i wiórków od strefy cięcia, utrzymując stały stan termiczny, który ogranicza rozszerzanie się wrzeciona oraz nieprawidłową pozycję ogumienia. Przy obróbce ciężkich części lub intensywnej obróbce materiału dominuje nachylenie łóżka 60°. Duże nachylenie maksymalizuje wpływ siły grawitacji na usuwanie wiórków i cieczy chłodzącej, zapobiegając ich ponownemu przecinaniu, które generuje szczyty temperatury i uszkodzenia powierzchni. Ten kąt znacznie obniża lokalne gradienty temperatury wzdłuż osi Z, redukując potrzebę złożonych algorytmów aktywnej kompensacji. W rezultacie maszyna utrzymuje powtarzalność pozycjonowania na poziomie ±1 µm przez całą długość intensywnych zmian roboczych – skutecznie eliminując główne przyczyny odkształceń termicznych.
Weryfikacja metrologiczna w warunkach rzeczywistych: zaokrąglenie < 2 µm i prostoliniowość ≤ 0,005 mm/300 mm w produkcji wałów lotniczych
Pomiary przeprowadzone bezpośrednio na stanowisku produkcyjnym potwierdzają systematycznie zalety teoretyczne. W ostatniej serii produkcji wałów do zastosowań lotniczych – przeznaczonych do elementów silników turbinowych – pochyła postać tokarki CNC o kącie nachylenia 45° obrabiała wały ze stopu niklu o wysokiej wytrzymałości, osiągając okrągłość wynoszącą 1,8 µm oraz odchyłkę prostoliniowości na poziomie zaledwie 0,004 mm na długości 300 mm, co potwierdzono za pomocą maszyny pomiarowej współrzędnościowej (CMM) oraz interferometrii laserowej. W całej partii liczącej 500 sztuk nie stwierdzono żadnych wyrzutów spowodowanych błędami kształtu. Uzyskane rezultaty są skutkiem naturalnej sztywności postaci oraz precyzyjnie wstępnie obciążonych prowadnic liniowych, które tłumią mikrovibracje i zapewniają stałą wierność ścieżki narzędzia nawet przy dużych siłach posuwu. Zintegrowane pomiary w trakcie procesu dalszym stopniem zabezpieczają wymagane tolerancje, natychmiast korygując pozostały dryf termiczny – dzięki czemu okrągłość poniżej 2 µm oraz prostoliniowość nie przekraczająca 0,005 mm na 300 mm są utrzymywane w sposób spójny. Taka wydajność oparta na metrologii potwierdza zdolność pochyłej postaci do spełnienia rygorystycznych wymagań norm jakościowych takich jak AS9100 i podobne, bez konieczności stosowania obszernych korekt po procesie obróbkowym.
Sztywność konstrukcyjna i stabilność dynamiczna: główne zalety tokarek CNC z pochyłym łożem
Usprawnione dzięki działaniu siły grawitacji usuwanie wiórków poprawia jakość powierzchni i wydłuża żywotność płytek tnących nawet o 27%
W tokarkach CNC z pochyłym łożem nachylenie łoża — najczęściej wynoszące 30°, 45° lub 60° — umożliwia wykorzystanie siły grawitacji do odprowadzania wiórków od krawędzi skrawającej. W przeciwieństwie do maszyn z płaskim łożem, w których wiórki gromadzą się i krążą ponownie, pochyłe łoża kierują odpady bezpośrednio do taśmy transportowej, eliminując powtórne skrawanie, które pogarsza jakość powierzchni i przyspiesza zużycie boczne. Kontrolowane badania wykazały, że metoda ta zmniejsza mikroodpryskiwanie o 12–15% oraz ogranicza tworzenie się krawędzi narastającej (BUE), zapewniając regularnie chropowatość powierzchni poniżej Ra 0,4 µm (Stowarzyszenie Precyzyjnego Obróbki Skrawaniem, 2023). Dzięki zapobieganiu wielokrotnemu podciąganiu wiórków pod płytkę tnącą konstrukcja redukuje rozmywanie powierzchni oraz utwardzanie warstwy obrabianej — co bezpośrednio poprawia trwałość zmęczeniową kluczowych elementów. Wyrównany z kierunkiem grawitacji przepływ wiórków poprawia również penetrację chłodziwa do strefy skrawania, ograniczając szczytowe obciążenia termiczne płytki tnącej oraz stabilizując jej mikrogeometrię przed wcześniejszym pękaniem. Dla płytek węglikowych przekłada się to na wydłużenie czasu ich użytkowania nawet o 27%, jak wykazano w sześciomiesięcznym teście przemysłowym w branży lotniczej, obejmującym toczenie stopu Inconel 718 przy agresywnych parametrach. Oddzielenie aktywnej strefy skrawania od gorącej warstwy wiórków hamuje odkształcenia termiczne, zachowując ścisłe допусki przez kolejne zmiany pracy — a także stabilizując środowisko skrawania w celu zwiększenia wydajności bez utraty jakości ani wzrostu kosztów materiałów eksploatacyjnych.
Wzmocnienie sztywności skrętnej potwierdzone analizą MES: o 22–35% wyższe niż u odpowiedników z płaską podłogą przy dużych obciążeniach cięcia
Analiza metodą elementów skończonych (FEA) wykazuje systematycznie, że tokarki CNC z pochyłym łóżem osiągają lepszą sztywność skrętną niż konstrukcje z płaskim łóżem, przy poprawie w zakresie od 22% do 35% pod wpływem dużych obciążeń cięcia poza osią. Monolityczny przekrój trójkątny pochyłego łóża kieruje siły skręcające bezpośrednio do podstawy maszyny dzięki zoptymalizowanym żebrkom, podczas gdy płaskie łóża opierają się na przykręcanych suportach klinowych, które ulegają lokalnej odkształceniom. W badaniu porównawczym przeprowadzonym w 2022 r. przez Związek Badań nad Zaawansowaną Produkcją Maszynową (Advanced Manufacturing Research Consortium) pochyłe łóże o kącie nachylenia 60° z jednolitą ramą odlewaną z żeliwa wykazało o 30% wyższą pierwszą własną częstotliwość drgań skrętnych – eliminując rezonans przy prędkościach wrzeciona dochodzących do 8000 obr/min. Modele symulowały siły toczenia przekraczające 1800 N na próbkach wałów wykonanych z Inconelu; konfiguracje z płaskim łóżem wykazały nawet o 35% większe statyczne odkształcenia na wierzchołku narzędzia. Ta sztywność przekłada się na utrzymanie dokładności podczas toczenia przerywanego trudnoobrabialnych stopów, zapobiegając mikrodrżeniom, które pogarszają jakość powierzchni i skracają żywotność narzędzi. Zapewnia także wierną realizację ścieżki narzędzia zgodnie z geometrią CAD – zmniejszając ilość odpadów wymagających kontroli końcowej. Obsługa zgłasza możliwość wykonywania cięć nawet o 25% głębszych bez dryfowania wymiarów, co potwierdza wkład konstrukcji z pochyłym łóżem w wysokowydajne usuwanie materiału w nowoczesnej produkcji.
Precyzyjna produkcja masowa: zastosowania tokarek CNC z pochyłym łożem w kluczowych branżach
Tokarka CNC z pochyłym łożem zapewnia powtarzalność i wydajność niezbędne do produkcji masowej w sektorach motocyklowym i lotniczym. Pochylone łożysko sprzyja efektywnemu odprowadzaniu wiórków oraz stabilności termicznej, umożliwiając uzyskanie spójnej jakości detali w trakcie długotrwałych serii produkcyjnych.
Elementy układu napędowego pojazdów samochodowych: obudowy przegubów homokinetycznych i wały przekładniowe przy współczynniku pierwszego przejścia >99,8%
W liniach napędowych pojazdów samochodowych tokarki CNC z ukośnym łożem regularnie osiągają współczynnik wyrodnienia przy pierwszym przebiegu powyżej 99,8% dla obudów przegubów stałej prędkości (CV) i wałów przekładni. Orientacja łoża pod kątem 45° wykorzystuje grawitacyjne usuwanie wiórków, zapobiegając ich ponownemu skrawaniu — co wydłuża żywotność płytek tnących nawet o 27% i zachowuje integralność powierzchni. Automatyczne sondowanie narzędzi i korekcja przesunięć zapewniają dokładność położenia, gwarantując prostoliniowość w zakresie 0,005 mm na 300 mm. Dzięki tym możliwościom wiodący producent może zmniejszyć ilość odpadów o 40% oraz prowadzić bezobsługowe, nocne zmiany pracy.
Zgodność z wymaganiami branż lotniczej i energetycznej: Spełnienie norm AS9100 i API Q1 pod względem tolerancji dzięki zintegrowanemu pomiarowi w trakcie procesu
Dla komponentów lotniczych i energetycznych tokarki z pochyłym łożem wyposażone w zintegrowane pomiary w trakcie obróbki spełniają wymagania dotyczące śledzoności norm AS9100 i API Q1. Pętle sprzężenia zwrotnego w czasie rzeczywistym korygują dryf termiczny, zapewniając okrągłość <2 µm oraz prostoliniowość ≤0,005 mm/300 mm na kluczowych wałach. Weryfikowana metodą MES sztywność skrętna maszyny — o 22–35% wyższa niż u konstrukcji z płaskim łożem — tłumi drgania podczas toczenia stopów superwytrzymałych w wysokich prędkościach, gwarantując stałą jakość powierzchni i eliminując kolejki do inspekcji po procesie obróbkowym. To sterowanie z zamkniętą pętlą bezpośrednio wspiera zgodność z wymaganiami dotyczącymi certyfikacji materiałów oraz standardami zarządzania jakością.
Często zadawane pytania
Jaka jest główna zaleta geometrii tokarek CNC z pochyłym łożem?
Główną zaletą geometrii tokarki CNC z pochylnym łożem jest możliwość zoptymalizowania rozkładu sił, umożliwienia usuwania wiórków przy wykorzystaniu siły grawitacji oraz skutecznego zarządzania odkształceniemi termicznymi, co przekłada się na dokładność na poziomie submikronowym i zwiększoną powtarzalność pozycji podczas zaawansowanych operacji obróbkowych.
W jaki sposób wybór kąta nachylenia łoża (30°, 45°, 60°) wpływa na dokładność obróbki?
Kąt nachylenia łoża wpływa na stabilność cięcia, odprowadzanie wiórków oraz zarządzanie ciepłem. Kąt 30° jest idealny do obróbki lekkich elementów, kąt 45° zapewnia zrównoważoną wydajność przy częściach średniej wielkości, natomiast kąt 60° doskonale sprawdza się przy obróbce ciężkich lub trudnych materiałów, zapewniając wysoką powtarzalność pozycji.
Czy odprowadzanie wiórków przy wykorzystaniu siły grawitacji wydłuża żywotność narzędzi?
Tak, odprowadzanie wiórków przy wykorzystaniu siły grawitacji zmniejsza ryzyko ich ponownego skrawania, minimalizuje odkształcenia termiczne oraz zapobiega zużyciu płytek tnących, co przekłada się na wydłużenie czasu życia narzędzi węglikowych nawet o 27%.
Dlaczego sztywność na skręcanie jest kluczowa w tokarkach CNC z pochylnym łożem?
Sztywność skrętna zapewnia stabilność maszyny pod dużymi obciążeniami, tłumi wibracje oraz zwiększa dokładność wymiarową podczas trudnych operacji, takich jak toczenie przy wysokich przyspieszeniach (high-G) i toczenie przerywane.
Które branże najbardziej korzystają z technologii tokarek CNC z pochyłym łożem?
Branże takie jak lotnicza, motocyklowa i energetyczna korzystają znacznie z tej technologii ze względu na potrzebę precyzyjnego obróbki w dużych ilościach oraz surowe standardy jakości, w tym wymagania norm AS9100 i API Q1.
Spis treści
- Inżynieria precyzyjna: jak geometria tokarki CNC z pochyłym łożem umożliwia osiągnięcie dokładności na poziomie submikronowym
- Sztywność konstrukcyjna i stabilność dynamiczna: główne zalety tokarek CNC z pochyłym łożem
-
Precyzyjna produkcja masowa: zastosowania tokarek CNC z pochyłym łożem w kluczowych branżach
- Elementy układu napędowego pojazdów samochodowych: obudowy przegubów homokinetycznych i wały przekładniowe przy współczynniku pierwszego przejścia >99,8%
- Zgodność z wymaganiami branż lotniczej i energetycznej: Spełnienie norm AS9100 i API Q1 pod względem tolerancji dzięki zintegrowanemu pomiarowi w trakcie procesu
-
Często zadawane pytania
- Jaka jest główna zaleta geometrii tokarek CNC z pochyłym łożem?
- W jaki sposób wybór kąta nachylenia łoża (30°, 45°, 60°) wpływa na dokładność obróbki?
- Czy odprowadzanie wiórków przy wykorzystaniu siły grawitacji wydłuża żywotność narzędzi?
- Dlaczego sztywność na skręcanie jest kluczowa w tokarkach CNC z pochylnym łożem?
- Które branże najbardziej korzystają z technologii tokarek CNC z pochyłym łożem?