
 EN
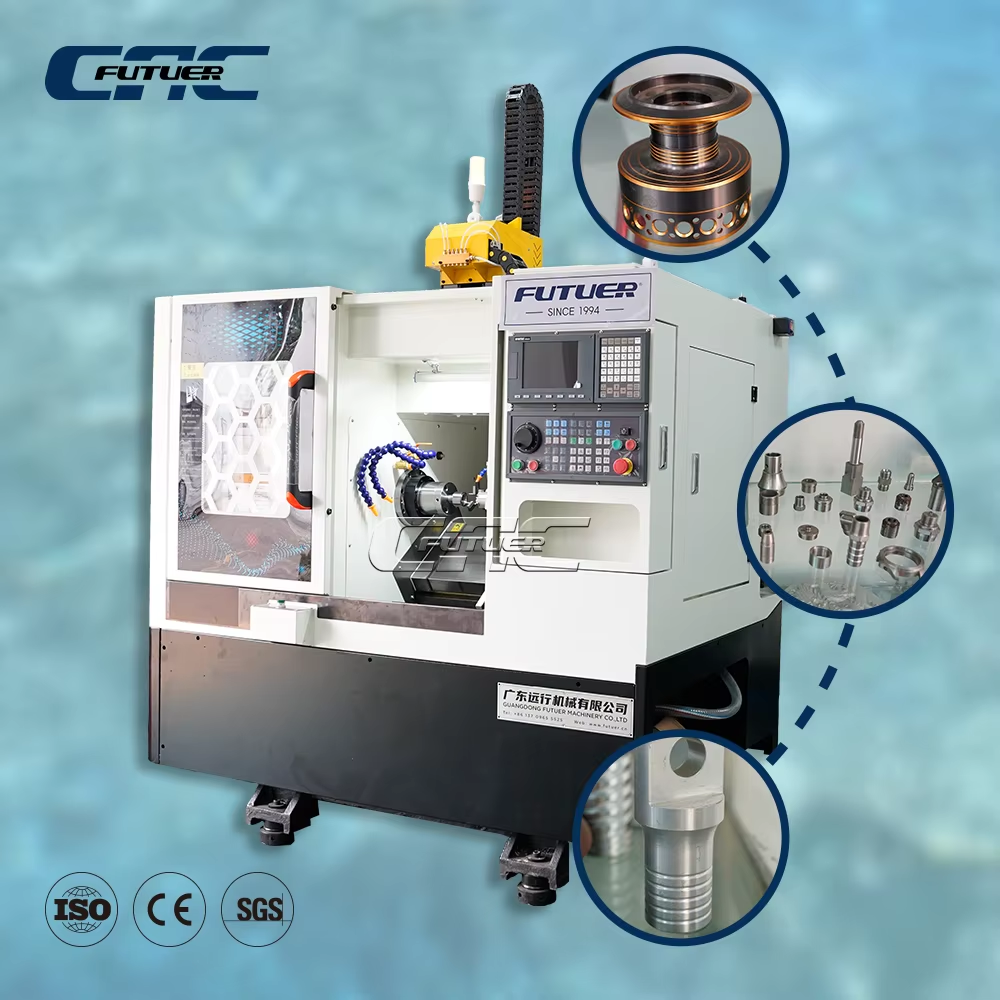
Præcisionskonstruktion: Hvordan geometrien i en skråbænks-CNC-drejebænk muliggør præcision under én mikrometer
Den skrå bænks konstruktion i en skråbænks-CNC-drejebænk er grundlaget for dens evne til at levere præcision under én mikrometer ved avancerede drejeoperationer. I modsætning til fladbænkskonfigurationer optimerer den vinklede konstruktion kraftfordelingen, tyngdekraft-understøttet spånafgang og termisk styring – afgørende faktorer for at opretholde stramme dele-tolerancer over lange produktionscyklusser.
Optimering af bænkvinkel (30°, 45°, 60°) og dens direkte indvirkning på positions-gentagelighed og kompensation af termiske fejl
Valg af den passende senkevinkel er en afgørende faktor for at opnå gentagelig sub-mikron præcision. En hældning på 30° foretrækkes til små, lette komponenter; den milde hældning muliggør stabil bearbejdning med minimal afbøjning, mens fremragende spålausførelse og hurtig varmeafledning holder termiske fejl på ±1 µm over korte serier. For værkdelen i mellemstørrelse giver en orientering på 45° den mest afbalancerede ydelse. Den justerer den resulterende snitkraft til maskinens primære strukturelle akser, hvilket reducerer torsionsflex og forbedrer positionsgentagelighed. Geometrien på 45° accelererer også kølevæske- og spålflyden væk fra snitområdet og opretholder en konstant termisk tilstand, der begrænser spindeludvidelse og forkert justering af støttestang. Ved bearbejdning af tunge dele eller under aggressiv materialefjernelse dominerer en hældning på 60°. Den stejle hældning maksimerer tyngdekraftens rolle ved fjernelse af spåne og snitsvæske og forhindrer genbearbejdning, som skaber temperaturtoppe og overfladeskader. Denne vinkel reducerer betydeligt lokale temperaturgradienter langs Z-aksen og mindsker behovet for komplekse aktive kompenseringsalgoritmer. Som resultat opretholder maskinen en positionsgentagelighed på ±1 µm gennem høje produktionsskift – og neutraliserer effektivt de primære årsager til termisk deformation.
Real-World Metrology Validation: <2 μm Rundhed og ≤0,005 mm/300 mm Rettethed i luftfartssakselproduktion
Målinger direkte på produktionsgulvet bekræfter konsekvent de teoretiske fordele. I en nyere produktion af luftfartsaksler til turbinekomponenter fremstillede en CNC-drejebænk med 45° skrå bund højstærke nikkel-legerede aksler med en rundhed på 1,8 µm og en retlinethedsafvigelse på blot 0,004 mm over 300 mm, som blev verificeret ved hjælp af CMM og laserinterferometri. I et parti på 500 dele blev der registreret nul udskilte dele pga. formfejl. Resultaterne skyldes bundens indbyggede stivhed og forspændte lineære føreguides, som undertrykker mikrovibrationer og opretholder præcis værktøjssporfidelitet, selv ved høje fremføringskræfter. Den integrerede procesmåling beskytter yderligere tolerancerne ved at korrigere resterende termisk driftdirekte i processen – hvilket sikrer, at en rundhed under 2 µm og en retlinethed på ≤0,005 mm/300 mm opretholdes konsekvent. En sådan metrologibaseret ydelse bekræfter, at den skrå bund er i stand til at opfylde de strenge krav i AS9100 og lignende kvalitetsstandarder uden at skulle ty til omfattende efterbearbejdning.
Strukturel stivhed og dynamisk stabilitet: De centrale fordele ved skråbæddets CNC-drejebænksdesign
Gravitationsunderstøttet spånutrykning forbedrer overfladeintegriteten og forlænger indsatsslivet med op til 27 %
I CNC-drejebænke med skråt underlag er det skråe underlag—typisk indstillet til 30°, 45° eller 60°—designet således, at tyngdekraften fører spåner væk fra skærekanten. I modsætning til flade underlagsmaskiner, hvor spåner samles og genindføres i proceszonen, leder skråunderlaget affaldsdelen direkte ind i transportbåndet, hvilket eliminerer genbeskæring, der forringer overfladekvaliteten og accelererer sideflade-slid. Kontrollerede tests viser, at dette reducerer mikrospåndannelse med 12–15 % og nedsætter dannelsen af Built-Up Edge (BUE), hvilket konsekvent opnår en overfladeruhed på under Ra 0,4 µm (Precision Machining Association, 2023). Ved at forhindre, at spåner gentagne gange trækkes under indsatserne, reducerer designet overfladesmearing og udførte lagets arbejdshærdning—hvilket direkte forbedrer udmattelseslevetiden i kritiske komponenter. Tyngdekraftjusteret spånestrøm forbedrer også kølemiddelens trængning til skærezonen, reducerer termisk chok på indsatserne og stabiliserer mikrogeometrien mod tidlig brud. For carbidindsatser oversættes dette til en levetidsforlængelse på op til 27 %, som dokumenteret i en seksmåneders luftfartsprøve med drejning af Inconel 718 ved aggressive parametre. Adskillelse af den aktive skærezon fra det varme spånlager undertrykker termisk deformation, hvilket bevarer stramme tolerancer over kontinuerlige skift—og stabiliserer skæremiljøet for at øge kapaciteten uden at ofre kvalitet eller øge forbruget af forbrugsmaterialer.
FEA-validerede torsionsstivhedsforbedringer: 22–35 % højere end tilsvarende flade bundplader under høje skærende belastninger
Finite elementanalyse (FEA) viser konsekvent, at CNC-vendemaskiner med skrå bænk overgår modeller med flad bænk i torsionsstivhed, med forbedringer på 22 % til 35 % under tunge, ekscentriske skærebelastninger. Den skrå bænks monolitiske trekantede tværsnit kanalerer drejningskræfter direkte ind i maskinens bundgitter gennem optimerede forstærkningsribber, mens fladbænksmodeller bruger skruet faste kileformede slides, der udviser lokal bøjning. I en benchmarkundersøgelse fra 2022 udført af Advanced Manufacturing Research Consortium viste en skrå bænk på 60° med et étdelt støbejernsramme en 30 % højere første torsionsnaturlig frekvens – hvilket eliminerer resonans ved spindelhastigheder op til 8.000 omdr./min. Modellerne anvendte drejekræfter på over 1.800 N på Inconel-aksel-analoger; fladbænkskonfigurationer viste op til 35 % større statisk deformation ved værktøjsspidsen. Denne stivhed giver vedvarende præcision under afbrudte snit på svært bearbejdelige legeringer og forhindrer mikrosvingninger, der påvirker overfladekvalitet og værktøjsliv. Den sikrer også nøjagtig følgning af værktøjsbane i henhold til CAD-geometri – hvilket reducerer udtømmelse af produkter efter bearbejdning. Operatører rapporterer op til 25 % dybere snit uden dimensionel afdrift, hvilket understreger den skrå bænks bidrag til høj-G materialefjernelse i moderne fremstilling.
Præcisionsfremstilling i stor skala: Anvendelse af CNC-vendemaskiner med skrå bænk inden for kritiske industrier
CNC-vendemaskinen med skrå bænk leverer den gentagelighed og gennemløbshastighed, der kræves for fremstilling i stor skala inden for bil- og luftfartssektoren. Dens skrå bænk fremmer effektiv spålflydning og termisk stabilitet, hvilket muliggør konsekvent delkvalitet over længere produktionsperioder.
Bilrelaterede drivlinjekomponenter: CV-ledningshuse og gearkasseskifter med en første-gennemløbsudbytte på >99,8 %
I bilindustriens drivlinjer opnår CNC-drejebænke med skråt underlag rutinemæssigt første-gennemløbsudbytter på over 99,8 % for CV-ledningshuse og gearkasseshakler. Den 45°-skråe underlagsorientering udnytter tyngdekraften til at sikre effektiv spånfjernelse, hvilket forhindrer genbeskæring – og dermed forlænger indsatsets levetid med op til 27 % samt bevare overfladens integritet. Automatisk værktøjsmåling og justering af offset sikrer positionsnøjagtighed og garanterer lighed inden for 0,005 mm pr. 300 mm. Disse funktioner gør det muligt for en topfabrikant at reducere udtværg med 40 % og køre fuldt automatiserede skift uden operatørintervention.
Luftfarts- og energisektor: Overholdelse af AS9100- og API Q1-tolerancer ved hjælp af integreret måling i proces
For luftfarts- og energikomponenter opfylder skråbæddesdrejebænke med integreret måling under processen sporbarehedskravene i AS9100 og API Q1. Realtime feedbackløkker kompenserer for termisk drift og sikrer rundhed på mindre end 2 µm samt ligeled på maks. 0,005 mm pr. 300 mm på kritiske aksler. Maskinens torsionsstivhed, som er valideret ved hjælp af FEA – 22–35 % højere end ved fladbæddesdesign – dæmper vibrationer under hurtig drejning af superlegeringer og sikrer en konstant overfladekvalitet samt eliminerer køer til efterprocessinspektion. Denne lukkede styringsløkke understøtter direkte overholdelse af kravene til materialecertificering og kvalitetsstyring.
Ofte stillede spørgsmål
Hvad er den primære fordel ved geometrien for skråbæddes-CNC-drejebænke?
Den primære fordel ved skråbænk-CNC-drejebænkes geometri er dens evne til at optimere kraftfordelingen, muliggøre tyngdekraft-understøttet spånfjerning og effektivt håndtere termiske deformationer, hvilket fører til submikron-nøjagtighed og forbedret positionsgentagelighed under avancerede drejeoperationer.
Hvordan påvirker valget af bænkvinkel (30°, 45°, 60°) drejenøjagtigheden?
Bænkvinklen påvirker maskinens skærestabilitet, spånfjerning og termiske styring. En vinkel på 30° er ideel til lette komponenter, 45° giver en afbalanceret ydelse til midtstore dele, og en vinkel på 60° er fremragende til drejning af tunge eller krævende materialer med høj positionsgentagelighed.
Forlænger tyngdekraft-understøttet spånfjerning værktøjets levetid?
Ja, tyngdekraft-understøttet spånfjerning reducerer genbeskæring, minimerer termisk deformation og forhindrer slid på skæreindsatser, hvilket resulterer i en levetidsforlængelse på op til 27 % for carbidværktøjer.
Hvorfor er torsionsstivhed afgørende for skråbænk-CNC-drejebænke?
Torsionsstivhed sikrer maskinens stabilitet under tunge belastninger, dæmper vibrationer og forbedrer dimensional nøjagtighed under udfordrende operationer som høj-G-fræsning og afbrudt bearbejdning.
Hvilke industrier drager mest fordel af slant bed CNC-drejebænks-teknologi?
Industrier som luft- og rumfart, automobilindustrien og energisektoren drager betydelig fordel, da de har brug for præcisionsbearbejdning i stor mængde samt strenge kvalitetskrav, herunder AS9100- og API Q1-krav.
Indholdsfortegnelse
- Præcisionskonstruktion: Hvordan geometrien i en skråbænks-CNC-drejebænk muliggør præcision under én mikrometer
- Strukturel stivhed og dynamisk stabilitet: De centrale fordele ved skråbæddets CNC-drejebænksdesign
- Præcisionsfremstilling i stor skala: Anvendelse af CNC-vendemaskiner med skrå bænk inden for kritiske industrier
-
Ofte stillede spørgsmål
- Hvad er den primære fordel ved geometrien for skråbæddes-CNC-drejebænke?
- Hvordan påvirker valget af bænkvinkel (30°, 45°, 60°) drejenøjagtigheden?
- Forlænger tyngdekraft-understøttet spånfjerning værktøjets levetid?
- Hvorfor er torsionsstivhed afgørende for skråbænk-CNC-drejebænke?
- Hvilke industrier drager mest fordel af slant bed CNC-drejebænks-teknologi?