
 EN
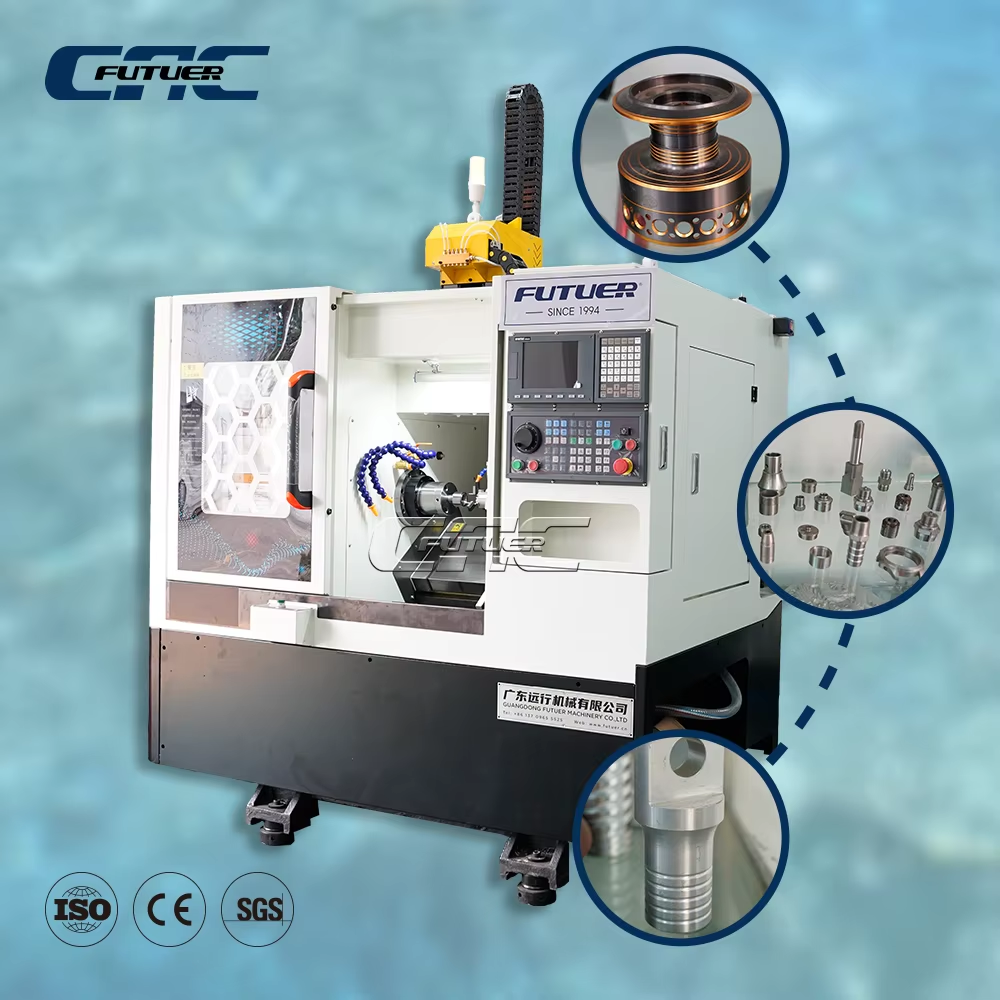
Dəqiqlik Mühəndisliyi: Eğik Yataqlı CNC Freze-ləmə Maşınının Həndəsi Quruluşu Necə Mikron-altı Dəqiqliyə İcazə Verir
Eğik yataqlı CNC freze-ləmə maşınının meylli yataq dizaynı, iri miqyaslı çevirmə əməliyyatlarında mikron-altı dəqiqlik əldə etmə qabiliyyətinin əsasını təşkil edir. Düz yataq konfiqurasiyalardan fərqli olaraq, bucaqlı konstruksiya qüvvə paylanması, qravitasiya köməkli daşınma çıxarılması və istilik idarəetməsini optimallaşdırır — uzun istehsal dövrləri ərzində detalların dar toleranslarını saxlamaq üçün vacib amillər.
Yataq Bucağının Optimallaşdırılması (30°, 45°, 60°) və Onun Mövqe Təkrarlanan Dəqiqliyi ilə Istilik Xətasının Kompanasiyasına Təsiri
Doğru yataq bucağını seçmək, təkrarlanan sub-mikron dəqiqlik əldə etmək üçün vacib bir amildir. Kiçik və yüngül detallar üçün 30°-lik meyl üstünlük təşkil edir; yumşaq meyl minimal deformasiya ilə sabit kəsilməyə imkan verir, yaxşı çip çıxarılması və sürətli istilik yayılması isə qısa işləmə müddətində termal xətaları ±1 µm səviyyəsində saxlayır. Orta ölçülü emal edilən hissələr üçün 45°-lik orientasiya ən balanslı performansı təmin edir. Bu bucaq kəsici qüvvənin maşının əsas struktur oxları ilə uyğunlaşmasını təmin edir, burulma deformasiyasını azaldır və mövqe təkrarlanma dəqiqliyini artırır. 45°-lik həndəsi konfiqurasiya eyni zamanda soyuducu maye və çiplərin kəsilmə zonasından sürətli çıxarılmasına kömək edir, beləliklə, dövrənin sabit termal vəziyyəti saxlanılır və frezə başlığının genişlənməsi ilə quyruq çubuğunun yerinin sürüşməsi məhdudlaşdırılır. Ağır detalların emalı və ya intensiv material çıxarılması zamanı 60°-lik dik yataq üstünlük təşkil edir. Bu dik meyl çiplərin və kəsici mayelərin çıxarılmasında qravitasiyanın rolu maksimuma çatdırır və istilik zirvələri və səth zədələri yaradan təkrar kəsməni qarşısını alır. Bu bucaq Z-oxu boyu lokal temperatur qradiyentlərini əhəmiyyətli dərəcədə azaldır və mürəkkəb aktiv kompensasiya alqoritmlərinin tətbiq ehtiyacını azaldır. Nəticədə maşın yüksək həcmli iş növbələri boyu ±1 µm mövqe təkrarlanma dəqiqliyini saxlayır — bu da termal distorsiyaya səbəb olan əsas amilləri effektiv şəkildə neytrallaşdırır.
Həqiqi dünyanı əhatə edən metrologiya təsdiqi: Aeroastronavtika millərində istehsal olunan məhsullarda <2 µm dairəvi forma və ≤0,005 mm/300 mm düzgünlük
İstehsalat sahəsində aparılan ölçümlər nəzəri üstünlükləri daim təsdiqləyir. Son zamanlar turbin mühərrik komponentləri üçün havadan-koşmaya sənayesində istehsal olunan millərdə 45°-lik meyl yataqlı CNC torna maşını yüksək möhkəmlikli nikel ərintisindən hazırlanmış milləri 1,8 µm-dən az dairəvi formada və 300 mm uzunluqda yalnızca 0,004 mm sapma ilə düzgünlükdə emal etmişdir; bu nəticələr koordinat ölçmə maşını (CMM) və lazer interferometriyası ilə təsdiqlənmişdir. 500 ədədlik partiyada forma xətaları səbəbilə heç bir məhsul qəbul edilməmişdir. Bu nəticələr yatağın özünəməxsus möhkəmliyindən və mikrovibrasiyaları bastıraraq yüksək veriş qüvvələri altında belə dəqiq alət trayektoriyasının saxlanılmasını təmin edən öncədən yüklənmiş xətti istiqamətləndiricilərdən irəli gəlir. İnteqrasiya olunmuş proses içi ölçmə sistemi isə qalan istilik sürüşməsini dərhal düzəldərək dəqiqliyi daha da qoruyur — bu da 2 µm-dən az dairəvi formanı və 300 mm-də 0,005 mm-dən çox olmayan düzgünlüyü davamlı şəkildə təmin edir. Belə metroloji əsaslı performans meyl yataqlı torna maşınının geniş miqyaslı sonrakı emal düzəlişlərinə əsaslanmadan AS9100 və buna bənzər sərt keyfiyyət tələblərini ödəmə qabiliyyətini təsdiqləyir.
Konstruktiv qatılıq və dinamik sabitlik: Meylli yataqlı CNC freze maşınlarının dizaynının əsas üstünlükləri
Çəki qüvvəsi ilə təmin edilən çiplərin çıxarılması səth bütövlüyünü yaxşılaşdırır və kəsici plastinkaların ömrünü 27% qədər uzadır
Eğik yataqlı CNC torna maşınlarında, ümumiyyətlə, 30°, 45° və ya 60° bucağı ilə yerləşdirilən eğik yataq, çipin kəsici kənarından aşağıya doğru cazibə qüvvəsi ilə uzaqlaşmasını təmin edir. Çiplərin toplanaraq dövrəyə qayıtması müşahidə olunan müstəvi yataqlı maşınlardan fərqli olaraq, eğik yataqlı maşınlar çipləri birbaşa konveyora yönləndirir və səthi keyfiyyətini aşağı salan və yan kənarın aşınmasını sürətləndirən təkrar kəsməni aradan qaldırır. Nəzarət altında aparılan sınaqlar göstərir ki, bu, mikro-qırılmaları 12–15% azaldır və Qurulmuş Kənar (BUE) əmələ gəlməsini azaldır; beləliklə, səth pürüzlülüyü daimi olaraq Ra 0.4 µm-dən aşağı qalır (Dəqiqləşdirilmiş emal assosiasiyası, 2023). Çiplərin dəfələrlə kəsici plastinkanın altına çəkilməsinin qarşısı alınaraq, səthin silinməsi və emal olunmuş təbəqənin iş sərtləşməsi azaldılır—bu da kritik komponentlərdə yorulma ömrünü birbaşa artırır. Çiplərin cazibə qüvvəsi istiqamətində axını eyni zamanda soyuducunun kəsici zonaya daha yaxşı nüfuz etməsini təmin edir, plastinkaya termiki şokun azalmasına və mikro-həndəsənin erkən qırılmasının qarşısının alınmasına kömək edir. Karbid plastinkalar üçün bu, altı aylıq kosmik sənaye sınağı zamanı Inconel 718 materialının qəti parametrlərlə tornalanması nəticəsində plastinka ömrünün 27%-ə qədər uzadılmasına gətirib çıxarır. Aktiv kəsici zonanın isti çip təbəqəsindən ayrılması termiki deformasiyanı azaldır, davamlı iş vaxtı ərzində dəqiq ölçülərin saxlanılmasına imkan verir və kəsmə mühitinin sabitləşdirilməsi hesabına keyfiyyəti qoruyaraq istehsalat həcmini artırır, lakin sarımlı materialların xərclərini artırmağa ehtiyac yoxdur.
Yüksək-G kəsmə yükü altında müstəvi çərçivəli analoqlarına nisbətən 22–35% artıq burulma sərtliyi artımı: FEA ilə təsdiqlənmiş
Sonlu element analizi (FEA) slant yataqlı CNC tornaların, ağır mərkəzdən kənar kəsici yük altında burulma sərtliyində müstəvi yataqlı dizaynlara nisbətən daha yaxşı performans göstərdiyini ardıcıl olaraq sübut edir; bu yaxşılaşma 22%–35% aralığında dəyişir. Eğimli yatağın monolitik üçbucaq formalı en kəsiyi, optimallaşdırılmış qabarıqlıqlar vasitəsilə burulma qüvvələrini birbaşa maşının bazasına yönləndirir, halbuki müstəvi yataqlar lokal deformasiya göstərən vintlə birləşdirilmiş çoxbucaqlı sürüşmələrə əsaslanır. İleri İstehsalat Tədqiqat Konsorsiumunun 2022-ci ildə apardığı müqayisəli tədqiqatda 60°-lik slant yataqlı, tək parça çuqun döyülmiş çərçivəli modelin birinci burulma təbii tezliyi 30% yüksəlmişdir — bu da fırlanma millərinin 8000 dəfə/dəqiqəyə qədər olan sürətlərində rezonansın qarşısını alır. Modellər Inconel millərinə analoji olaraq 1800 N-dan artıq çevirmə qüvvəsi tətbiq etmişdir; müstəvi yataqlı konfiqurasiyalarda alətin ucu üzərində statik deformasiya 35% qədər artırılmışdır. Bu sərtlik, işlənməsi çətin ərintilərdə kəsilməli kəsmə zamanı dəqiqliyin davamlılığını təmin edir və səthi quruluşu və alətin ömrünü zədələyən mikro-qəpiklənməni qarşısını alır. Həmçinin, CAD geometriyasına tam uyğun alət trayektoriyasının saxlanılmasını təmin edir — bu da sonradan aparılan yoxlamada israfın azalmasına səbəb olur. Operatorlar ölçüsüz sürüşmə olmadan 25% daha dərin kəsmələr aparmaqda mümkünlük əldə etmişlər ki, bu da slant yatağın müasir istehsalatda yüksək-G material çıxarma prosesinə töhfəsinin əhəmiyyətini göstərir.
Yüksək Həcmli Dəqiq İstehsalat: Kritik Sənaye Sahələrində Meyl Yataqlı CNC Freze Çeviricilərinin Tətbiqi
Meyl yataqlı CNC freze çeviricisi avtomobil və aviakosmik sahələrdə yüksək həcmli istehsalat üçün təkrarlanma qabiliyyəti və buraxılış sürəti təmin edir. Bu cihazın meylli yatağı səmərəli çiplərin axınını və istilik sabitliyini təmin edir ki, bu da uzun müddət ərzində hissələrin sabit keyfiyyətini təmin edir.
Avtomobil Güc Ötürücüsü Komponentləri: CV Birliyi Gövdələri və Sürətləndirici Mili >99,8% İlk Keçid Götürmə Faizi
Avtomobil qüvvə verici xətlərində meylli yataqlı CNC torna maşınları daimi olaraq CV birləşməsi korpusları və ötürücü milləri üçün birinci keçiddə 99,8%-dən yuxarı hasilat nisbəti əldə edir. 45°-lik yataq orientasiyası çip çıxarılmasında qravitasiya köməyindən istifadə edərək təkrar kəsməni qarşısını alır — bu da kəsici plastinkaların ömrünü 27% qədər uzadır və səth bütövlüyünü qoruyur. Avtomatik alət ölçüsü və yerləşmə düzəlişi mövqeləşmə dəqiqliyini təmin edir və 300 mm-də düzgünlüyü 0,005 mm daxilində saxlayır. Bu imkanlar ən iri sinif istehsalçının israfı 40% azaltmasına və operator müdaxiləsi olmadan işıqsız növbələr aparmasına imkan verir.
Aerozavod və Enerji Uyğunluğu: İnteqrasiya olunmuş proses içi ölçmə ilə AS9100 və API Q1 toleranslarının əldə edilməsi
Aerospace və energetika komponentləri üçün proses içi ölçmə ilə inteqrasiya olunmuş meylənmiş yataqlı torna maşınları AS9100 və API Q1 standartlarının izlənilmə tələblərini ödəyir. Reallıqda əldə edilən geri əlaqə döngələri istilik sürüşməsini kompensasiya edir və kritik millərdə dairəvi formanı <2 µm, düzbucaqlılığı isə ≤0,005 mm/300 mm səviyyəsində saxlayır. Maşının sonlu elementlər analizi (FEA) ilə təsdiqlənmiş burulma sərtliyi müstəvi yataqlı dizaynlara nisbətən 22–35% yüksəkdir; bu da süperərintilərin yüksək sürətli tornalanması zamanı titrəşimləri azaldır, səthi bitirmənin sabit qalmasını təmin edir və post-proses yoxlama növbələrini aradan qaldırır. Bu qapalı döngə idarəetmə sistemi material sertifikatlaşdırılması və keyfiyyət idarəetmə standartlarına uyğunluğu birbaşa dəstəkləyir.
Tez-tez verilən suallar
Meylənmiş yataqlı CNC torna maşınlarının həndəsi konstruksiyasının əsas üstünlüyü nədir?
Eğik yataqlı CNC freze-latlarının əsas üstünlüyü — qüvvə paylanmasını optimallaşdırmaq, qravitasiya köməkliyi ilə çiplərin çıxarılmasını təmin etmək və istilik deformasiyalarını effektiv şəkildə idarə etməkdir; bu da inkişaf etmiş emal əməliyyatları zamanı mikron-altı dəqiqlik və mövqe təkrarlanma qabiliyyətinin artırılmasına gətirib çıxarır.
Yataq bucağının seçimi (30°, 45°, 60°) emal dəqiqliyinə necə təsir edir?
Yataq bucağı maşının kəsmə sabitliyini, çiplərin çıxarılmasını və istilik idarəsini təsir edir. 30° bucaq yüngül komponentlər üçün ideal, 45° orta ölçülü detallar üçün balanslaşdırılmış performans təmin edir, 60° isə yüksək mövqe təkrarlanma qabiliyyəti ilə ağır və ya intensiv materialların işlənməsində üstünlük təşkil edir.
Qravitasiya köməkliyi ilə çiplərin çıxarılması alətin ömrünü artırırmı?
Bəli, qravitasiya köməkliyi ilə çiplərin çıxarılması təkrar kəsməni azaldır, istilik deformasiyalarını minimuma endirir və kəsici plastinkaların aşınmasını qarşısını alır; bu da karbid alətlərin ömrünü 27%-ə qədər uzadır.
Niyə eğik yataqlı CNC latlarda burulma sərtliyi vacibdir?
Burulma sərtliyi maşının ağır yük altında sabitliyini təmin edir, titrimi azaldır və yüksək-G kəsmə və kəsilməli emal kimi çətin əməliyyatlarda ölçüsün dəqiqliyini artırır.
Hansı sahələr meylli yataqlı CNC frezez dəzgahı texnologiyasından ən çox faydalanır?
Aeroastronavtika, avtomobil və enerji kimi sahələr AS9100 və API Q1 tələbləri daxil olmaqla yüksək həcmdə dəqiq emal və sərt keyfiyyət standartlarına ehtiyac duyduqları üçün əhəmiyyətli dərəcədə faydalanır.
Mündəricat
- Dəqiqlik Mühəndisliyi: Eğik Yataqlı CNC Freze-ləmə Maşınının Həndəsi Quruluşu Necə Mikron-altı Dəqiqliyə İcazə Verir
- Konstruktiv qatılıq və dinamik sabitlik: Meylli yataqlı CNC freze maşınlarının dizaynının əsas üstünlükləri
- Yüksək Həcmli Dəqiq İstehsalat: Kritik Sənaye Sahələrində Meyl Yataqlı CNC Freze Çeviricilərinin Tətbiqi
-
Tez-tez verilən suallar
- Meylənmiş yataqlı CNC torna maşınlarının həndəsi konstruksiyasının əsas üstünlüyü nədir?
- Yataq bucağının seçimi (30°, 45°, 60°) emal dəqiqliyinə necə təsir edir?
- Qravitasiya köməkliyi ilə çiplərin çıxarılması alətin ömrünü artırırmı?
- Niyə eğik yataqlı CNC latlarda burulma sərtliyi vacibdir?
- Hansı sahələr meylli yataqlı CNC frezez dəzgahı texnologiyasından ən çox faydalanır?