
 EN
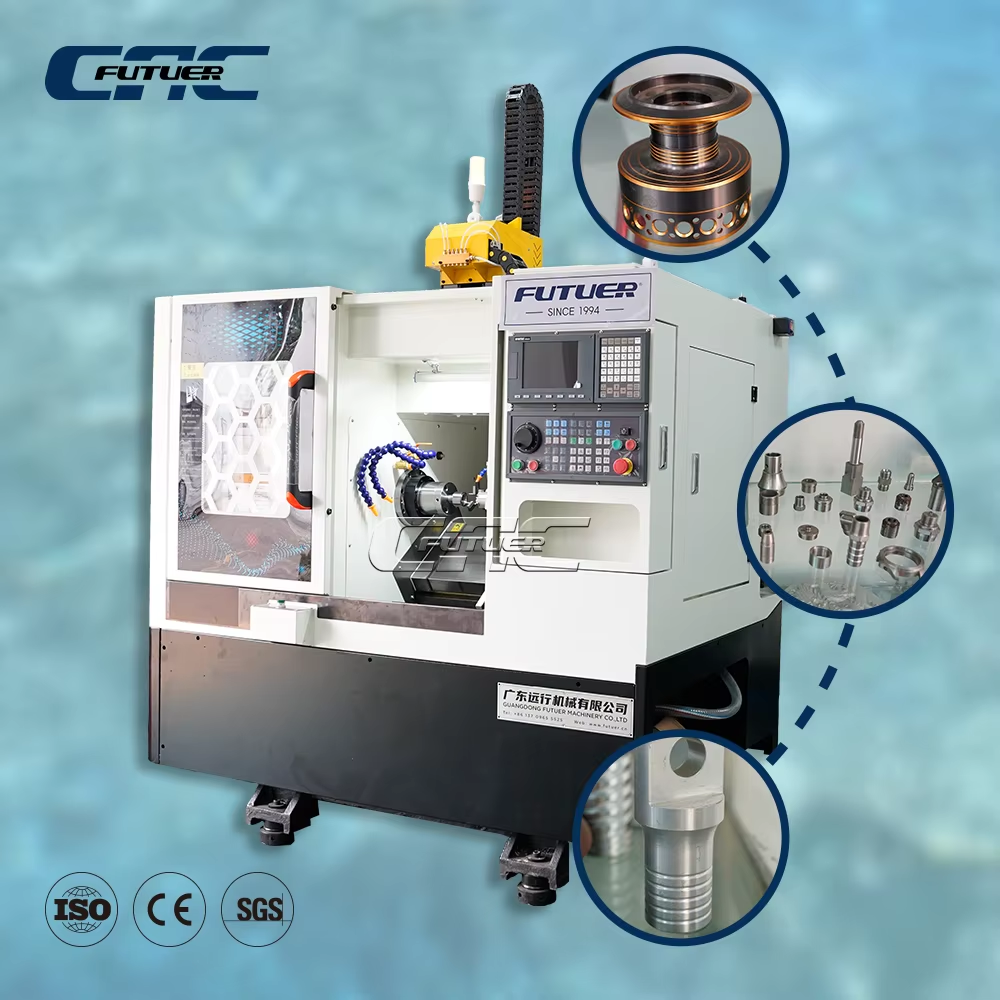
مهندسی دقیق: چگونه هندسه ماشین تراش CNC با بستر مایل، دستیابی به دقت زیرمیکرونی را ممکن میسازد
طراحی بستر مایل ماشین تراش CNC پایهای برای توانایی آن در ارائه دقت زیرمیکرونی در عملیات پیشرفته تراش است. برخلاف پیکربندیهای بستر تخت، ساختار زاویهدار، توزیع نیرو، خروج خردهها با کمک نیروی گرانش و مدیریت حرارتی را بهینه میکند— عواملی ضروری برای حفظ تلورانسهای دقیق قطعات در طول چرخههای تولید طولانی.
بهینهسازی زاویه تخت (۳۰°، ۴۵°، ۶۰°) و تأثیر مستقیم آن بر تکرارپذیری موقعیت و جبران خطای حرارتی
انتخاب زاویهٔ مناسب بستر ماشینکاری، یک عامل کلیدی برای دستیابی به دقت زیر میکرونی قابل تکرار است. زاویهٔ ۳۰ درجه برای اجزای کوچک و سبک ترجیح داده میشود؛ این شیب ملایم امکان برش پایدار با انحراف حداقل را فراهم میکند، در حالی که تخلیهٔ موثر فیلهها و دفع سریع گرما، خطاهای حرارتی را در محدودهٔ ±۱ میکرومتر برای دورههای کوتاه نگه میدارد. برای قطعات متوسطالاندازه، جهتگیری ۴۵ درجهای بالاترین عملکرد متعادل را ارائه میدهد. این زاویه نیروی حاصل از برش را با محورهای اصلی سازهٔ ماشین همراستا میکند و انعطافپذیری پیچشی را کاهش داده و تکرارپذیری موقعیتی را بهبود میبخشد. هندسهٔ ۴۵ درجهای همچنین جریان روغن خنککننده و فیلهها را از ناحیهٔ برش دور میکند و وضعیت حرارتی ثابتی را حفظ میکند که از رشد شفت اسپیندل و عدم ترازی سر عقب جلوگیری میکند. در ماشینکاری قطعات سنگین یا هنگام برداشتن حجم زیادی از ماده، شیب ۶۰ درجهای برتری دارد. این شیب تند نقش گرانش را در تخلیهٔ فیلهها و سیالات برش به حداکثر میرساند و از برش مجددی که باعث افزایش ناگهانی دما و آسیب به سطح میشود، جلوگیری میکند. این زاویه گرادیانهای دمایی محلی را در طول محور Z بهطور قابل توجهی کاهش میدهد و نیاز به الگوریتمهای پیچیدهٔ جبرانکنندهٔ فعال را کم میکند. در نتیجه، ماشین تکرارپذیری موقعیتی ±۱ میکرومتر را در طول شیفتهای با حجم بالا حفظ میکند و بهطور مؤثر علل اصلی اعوجاج حرارتی را خنثی میسازد.
اعتبارسنجی متروشناختی در دنیای واقعی: گردی کمتر از ۲ میکرومتر و راستیبودن برابر یا کمتر از ۰٫۰۰۵ میلیمتر در هر ۳۰۰ میلیمتر در تولید شفتهای هوافضا
اندازهگیریهای انجامشده در محل تولید بهطور مداوم مزایای نظری را تأیید میکنند. در یکی از اخیرترین تولیدات محورهای هوافضایی برای اجزای موتورهای توربینی، یک دستگاه تراش CNC با بستر شیبدار ۴۵ درجه، محورهای ساختهشده از آلیاژ نیکل با استحکام بالا را با دقت گردی ۱٫۸ میکرومتر و انحراف خطی تنها ۰٫۰۰۴ میلیمتر در طول ۳۰۰ میلیمتر ماشینکاری کرد؛ این مقادیر توسط دستگاه اندازهگیری هماهنگ (CMM) و اینترفرومتري لیزری تأیید شدند. در یک سری تولیدی شامل ۵۰۰ قطعه، هیچ رد شدنی به دلیل خطاهای شکلی ثبت نشد. این نتایج ناشی از صلبیت ذاتی بستر دستگاه و راهنماییهای خطی پیشبارگذاریشده است که ارتعاشات میکروسکوپی را سرکوب کرده و وفاداری دقیق مسیر ابزار را حتی تحت نیروهای بالای پیشبرد حفظ میکند. علاوهبر این، سیستم اندازهگیری یکپارچه در حین فرآیند، با اصلاح فوری انحراف حرارتی باقیمانده، دقت مجاز را بیشتر تضمین میکند؛ بدین ترتیب دقت گردی زیر ۲ میکرومتر و خطیبودن ≤۰٫۰۰۵ میلیمتر در هر ۳۰۰ میلیمتر بهصورت پایدار حفظ میشود. چنین عملکردی که توسط اندازهگیریهای دقیق پشتیبانی میشود، توانایی بستر شیبدار را در تأمین الزامات سختگیرانه استاندارد AS9100 و سایر استانداردهای مشابه بدون اتکا به اصلاحات گسترده پس از فرآیند، تأیید میکند.
صلبیت سازهای و پایداری پویا: مزایای اصلی طراحی تراشکاری CNC با بستر مایل
تخلیه خردهها با کمک نیروی گرانش، صحت سطح را بهبود بخشیده و عمر درجات را تا ۲۷٪ افزایش میدهد
در ماشینهای تراش CNC با بستر مایل، بستر شیبدار—که معمولاً به زاویههای ۳۰، ۴۵ یا ۶۰ درجه تنظیم میشود—به گرانش اجازه میدهد تا برادهها را از لبه برش دور کند. برخلاف ماشینهای با بستر تخت که در آنها برادهها جمع شده و دوباره در فرآیند برش شرکت میکنند، بسترهای مایل برادهها را مستقیماً به نوار نقاله هدایت میکنند و از برش مجدد جلوگیری میکنند؛ این امر باعث بهبود پرداخت سطح و کاهش سریع سایش جانبی میشود. آزمایشهای کنترلشده نشان دادهاند که این روش موجب کاهش ریزشبراده (micro-chipping) تا ۱۲ تا ۱۵ درصد و کاهش تشکیل لبه تراکمیافته (BUE) میشود و بهطور پایدار پرداخت سطحی زیر Ra ۰٫۴ میکرومتر را تضمین میکند (انجمن ماشینکاری دقیق، ۲۰۲۳). با جلوگیری از عبور مکرر برادهها از زیر قطعه برشی (insert)، این طراحی از پخش شدن سطحی و سختشدن سطحی لایه ماشینکاری شده جلوگیری میکند—که بهطور مستقیم عمر خستگی قطعات حیاتی را بهبود میبخشد. جریان برادهها در راستای گرانش، نفوذ روانکار را به منطقه برش افزایش داده و ضربه حرارتی وارد بر قطعه برشی را کاهش داده و هندسه ریز آن را در برابر شکست زودرس پایدار میسازد. برای قطعات برشی کاربید، این امر منجر به افزایش عمر تا ۲۷ درصد میشود که در یک آزمایش هوافضای ششماهه بر روی آلیاژ اینکونل ۷۱۸ در پارامترهای سخت تأیید شده است. جداسازی منطقه فعال برش از لایه گرم براده، اعوجاج حرارتی را کاهش داده و دقت بالا را در طول نوبتهای کاری مداوم حفظ میکند—و محیط برش را پایدار ساخته تا ظرفیت تولید بدون کاهش کیفیت یا افزایش هزینههای مصرفی افزایش یابد.
افزایش سختی پیچشی تأییدشده با تحلیل المان محدود (FEA): ۲۲ تا ۳۵ درصد بیشتر از نمونههای مشابه با بستر تخت تحت بارهای برشی سنگین G
تحلیل المان محدود (FEA) بهطور مداوم نشان میدهد که ماشینهای تراش CNC با بستر مایل از نظر سفتی پیچشی عملکردی بهتر از طراحیهای با بستر صاف دارند؛ بهگونهای که بهبود این ویژگی در شرایط باربرداری سنگین خارج از مرکز، بین ۲۲٪ تا ۳۵٪ متغیر است. مقاطع مثلثی یکپارچهٔ بستر مایل، نیروهای پیچشی را از طریق ریببندی بهینهشده مستقیماً به پایهٔ ماشین هدایت میکنند، در حالی که بسترهای صاف متکی بر راهنمایهای نوع شیبدار (wedge-type) هستند که با پیچیدن بهصورت محلی همراهاند. در یک مطالعهٔ مرجع انجامشده در سال ۲۰۲۲ توسط انجمن تحقیقات ساخت پیشرفته، بستر مایل ۶۰ درجهای با قاب یکپارچه از چدن ریختهگری، فرکانس طبیعی اولیهٔ پیچشیاش را ۳۰٪ بالاتر نشان داد—که این امر از بروز پدیدهٔ رزونانس تا سرعت چرخش مهره (spindle) برابر با ۸۰۰۰ دور در دقیقه جلوگیری میکند. در این مدلها، نیروهای تراشی بیش از ۱۸۰۰ نیوتن بر روی نمونههای محوری از آلیاژ اینکونل اعمال شد؛ در حالی که پیکربندیهای با بستر صاف، تغییر شکل ایستایی تا ۳۵٪ بیشتری در نوک ابزار نشان دادند. این سفتی منجر به حفظ دقت پایدار در حین برشهای متناوب روی آلیاژهای سختپردازش میشود و از ایجاد لرزشهای ریز (micro-chatter) که بر بافت سطحی و عمر ابزار تأثیر منفی میگذارد، جلوگیری میکند. همچنین این ویژگی اطمینان حاصل میکند که مسیر ابزار دقیقاً مطابق با هندسهٔ CAD حرکت کند—که این امر منجر به کاهش ضایعات ناشی از بازرسی پس از فرآیند میشود. اپراتورها گزارش دادهاند که بدون انحراف ابعادی، تا ۲۵٪ عمیقتر از قبل میتوانند برش بزنند؛ که این امر نقش بستر مایل را در افزایش نرخ حذف مواد تحت شرایط سخت (high‑G material removal) در تولید مدرن برجسته میسازد.
تولید دقیق با حجم بالا: کاربردهای ماشینهای تراش CNC با بستر شیبدار در صنایع حیاتی
ماشین تراش CNC با بستر شیبدار، تکرارپذیری و ظرفیت تولید مورد نیاز برای تولید انبوه در بخشهای خودرو و هوافضا را فراهم میکند. بستر شیبدار آن جریان برادهها و پایداری حرارتی را بهطور مؤثر ارتقا میدهد و امکان حفظ کیفیت یکنواخت قطعات را در طول تولیدهای طولانیمدت فراهم میسازد.
اجزای سیستم توانرسانی خودرو: پوستههای اتصالات هممحور (CV) و محورهای گیربکس با بازده اولیه بیش از ۹۹٫۸ درصد
در خطوط سیستمهای تحریک خودرو، ماشینهای تراش CNC با بستر مایل بهطور معمول بازده اولیه بالاتر از ۹۹٫۸ درصد را برای پوستههای اتصالات ثابت سرعت (CV) و شفتهای گیربکس بهدست میآورند. زاویه ۴۵ درجهای بستر از اثر گرانش برای تخلیه خردهها بهره میبرد تا از برش مجدد جلوگیری کند—که عمر نوک ابزار را تا ۲۷ درصد افزایش داده و سلامت سطح قطعه را حفظ میکند. سنجش خودکار ابزار و اصلاح انحرافات، دقت موقعیتی را حفظ میکند و صافی را در محدوده ۰٫۰۰۵ میلیمتر در هر ۳۰۰ میلیمتر تضمین مینماید. این قابلیتها به یک تولیدکننده برتر اجازه میدهد تا ضایعات را ۴۰ درصد کاهش داده و شیفتهای بدون نیاز به مداخله اپراتور (lights-out) را اجرا کند.
انطباق با استانداردهای هوافضا و انرژی: دستیابی به تolerancing استانداردهای AS9100 و API Q1 با استفاده از سیستمهای اندازهگیری یکپارچه در حین فرآیند
برای اجزای هوافضا و انرژی، تراشهای با بستر مایل مجهز به سیستم اندازهگیری یکپارچه در حین فرآیند، الزامات ردیابی استانداردهای AS9100 و API Q1 را برآورده میکنند. حلقههای بازخورد بلادرنگ، انحراف ناشی از گرما را جبران میکنند و دقت گردی را کمتر از ۲ میکرومتر و صافی را حداکثر ۰٫۰۰۵ میلیمتر در هر ۳۰۰ میلیمتر برای شافتهای حیاتی حفظ مینمایند. سفتی پیچشی ماشین که با روش تحلیل المان محدود (FEA) تأیید شده است — ۲۲ تا ۳۵ درصد بالاتر از طراحیهای با بستر تخت — ارتعاشات را در حین تراش سرعتبالای آلیاژهای فوقسخت مهار کرده و اطمینان از یکپارچگی کیفیت سطح و حذف صفهای بازرسی پس از فرآیند را فراهم میسازد. این کنترل حلقهبسته بهطور مستقیم اجرای استانداردهای گواهی مواد و مدیریت کیفیت را پشتیبانی میکند.
سوالات متداول
مزیت اصلی هندسه تراشهای CNC با بستر مایل چیست؟
مزیت اصلی هندسه ماشین تراش CNC با بستر مایل، توانایی بهینهسازی توزیع نیرو، امکان تخلیه براده با کمک گرانش و مدیریت مؤثر اعوجاجهای حرارتی است که منجر به دقت زیر میکرونی و افزایش تکرارپذیری موقعیت در عملیات پیشرفته تراشکاری میشود.
انتخاب زاویه بستر (۳۰°، ۴۵°، ۶۰°) چگونه بر دقت تراشکاری تأثیر میگذارد؟
زاویه بستر بر پایداری برش، تخلیه براده و مدیریت حرارتی ماشین تأثیر میگذارد. زاویه ۳۰° برای قطعات سبک ایدهآل است، زاویه ۴۵° عملکرد متعادلی برای قطعات متوسط ارائه میدهد و زاویه ۶۰° در تراشکاری قطعات سنگین یا مواد سختتر با تکرارپذیری موقعیتی بالا برجسته است.
آیا تخلیه براده با کمک گرانش عمر ابزار را افزایش میدهد؟
بله، تخلیه براده با کمک گرانش از برش مجدد جلوگیری میکند، اعوجاج حرارتی را به حداقل میرساند و از سایش روی لبههای برشی جلوگیری میکند؛ در نتیجه عمر ابزارهای کاربید تا ۲۷٪ افزایش مییابد.
چرا صلبیت پیچشی در ماشینهای تراش CNC با بستر مایل ضروری است؟
صلبیت پیچشی، پایداری دستگاه را تحت بارهای سنگین تضمین میکند، ارتعاشات را کاهش میدهد و دقت ابعادی را در عملیات چالشبرانگیزی مانند برش با شتاب بالا و ماشینکاری قطعشونده بهبود میبخشد.
کدام صنایع بیشترین سود را از فناوری تراشکاری CNC با بستر مایل بردهاند؟
صنایعی مانند هوافضا، خودروسازی و انرژی بهطور قابلتوجهی از این فناوری بهره میبرند، زیرا نیازمند ماشینکاری دقیق با حجم بالا و استانداردهای کیفی سختگیرانهای از جمله AS9100 و API Q1 هستند.
فهرست مطالب
- مهندسی دقیق: چگونه هندسه ماشین تراش CNC با بستر مایل، دستیابی به دقت زیرمیکرونی را ممکن میسازد
- صلبیت سازهای و پایداری پویا: مزایای اصلی طراحی تراشکاری CNC با بستر مایل
- تولید دقیق با حجم بالا: کاربردهای ماشینهای تراش CNC با بستر شیبدار در صنایع حیاتی
-
سوالات متداول
- مزیت اصلی هندسه تراشهای CNC با بستر مایل چیست؟
- انتخاب زاویه بستر (۳۰°، ۴۵°، ۶۰°) چگونه بر دقت تراشکاری تأثیر میگذارد؟
- آیا تخلیه براده با کمک گرانش عمر ابزار را افزایش میدهد؟
- چرا صلبیت پیچشی در ماشینهای تراش CNC با بستر مایل ضروری است؟
- کدام صنایع بیشترین سود را از فناوری تراشکاری CNC با بستر مایل بردهاند؟