
 EN
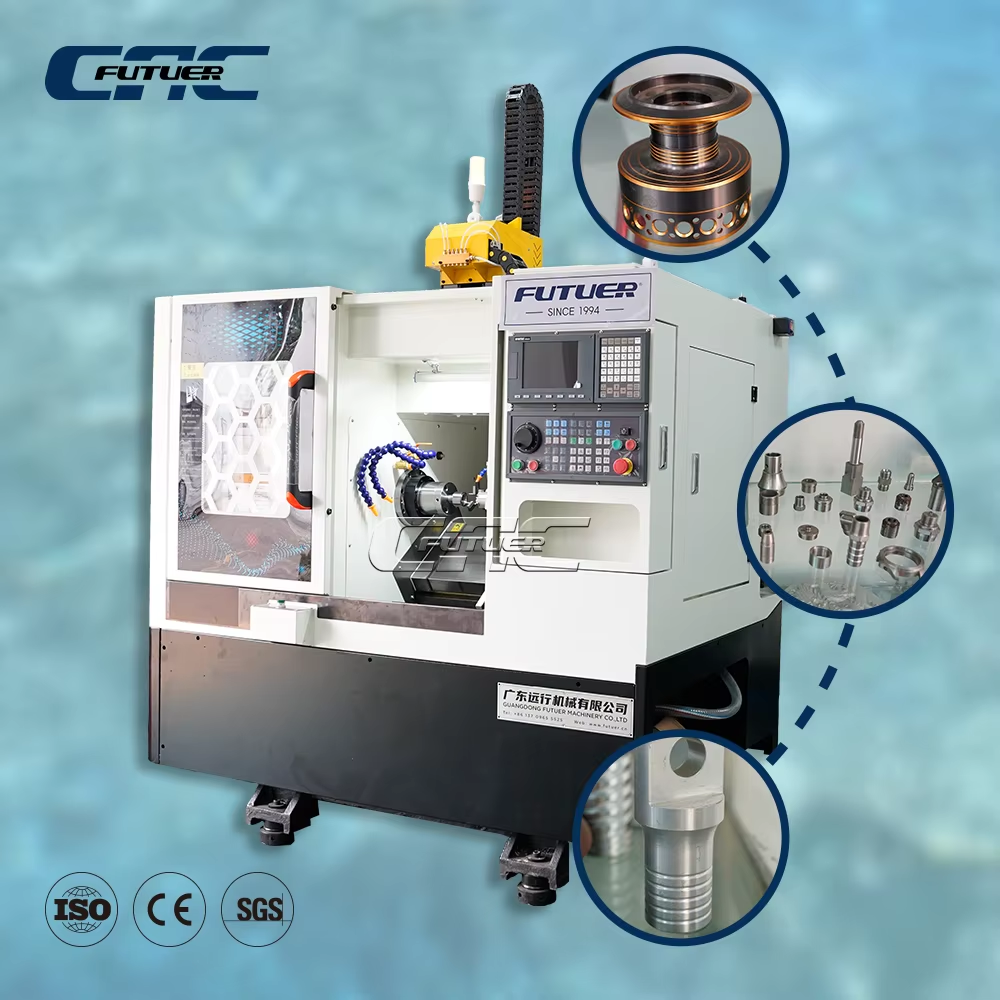
Точне інженерне проектування: як геометрія токарного верстата з похилим ложем з ЧПК забезпечує точність менше мікрона
Похила конструкція ложа токарного верстата з ЧПК є основою його здатності забезпечувати точність менше мікрона під час високоточної токарної обробки. На відміну від верстатів із плоским ложем, похила конструкція оптимізує розподіл навантажень, видалення стружки за рахунок сили тяжіння та тепловий режим — ключові фактори для збереження жорстких допусків деталей протягом тривалих виробничих циклів.
Оптимізація кута ложа (30°, 45°, 60°) та її безпосередній вплив на повторюваність позиціонування та компенсацію теплових похибок
Вибір відповідного кута нахилу ліжка є ключовим фактором для досягнення повторюваної точності на рівні менше одного мікрометра. Кут нахилу 30° є переважним для дрібних та легких деталей; плавний похил забезпечує стабільне різання з мінімальним прогином, а також чудове видалення стружки й швидке розсіювання тепла, що обмежує теплові похибки до ±1 мкм у коротких циклах обробки. Для деталей середнього розміру орієнтація під кутом 45° забезпечує найкращий баланс показників. Цей кут вирівнює результуючу силу різання з основними конструктивними осями верстата, зменшуючи крутильні деформації й покращуючи повторюваність позиціонування. Геометрія 45° також прискорює відтік охолоджувальної рідини та стружки із зони різання, забезпечуючи стабільний тепловий стан, що обмежує теплове розширення шпінделя та зміщення підтримуючої бабки. Під час обробки важких деталей або при інтенсивному зніманні матеріалу домінуючим є кут нахилу ліжка 60°. Такий крутіший нахил максимально використовує силу тяжіння для видалення стружки та рідини для різання, запобігаючи повторному різанню, яке викликає різкі сплески температури та пошкодження поверхні. Цей кут значно знижує локальні градієнти температури вздовж осі Z, зменшуючи потребу в складних алгоритмах активної компенсації. Як наслідок, верстат зберігає повторюваність позиціонування на рівні ±1 мкм протягом тривалих високопродуктивних змін — ефективно нейтралізуючи головні причини теплової деформації.
Валідація метрології в реальних умовах: округленість < 2 мкм та прямолінійність ≤ 0,005 мм/300 мм у виробництві аерокосмічних валів
Вимірювання на виробничій дільниці постійно підтверджують теоретичні переваги. У недавньому виробництві аерокосмічних валів для компонентів турбінних двигунів токарний верстат з ЧПУ з похилим ліжком під кутом 45° обробив вали з високоміцного нікелевого сплаву до округлості 1,8 мкм і відхилення від прямолінійності всього 0,004 мм на довжині 300 мм, що було підтверджено координатно-вимірювальною машиною (CMM) та лазерною інтерферометрією. Серед партії з 500 деталей не було зафіксовано жодного браку через похибки форми. Ці результати досягнуто завдяки природній жорсткості ліжка та попередньо навантаженим лінійним напрямним, які пригнічують мікровібрації й забезпечують точне дотримання траєкторії різального інструменту навіть за високих подач. Інтегрована в процесі система вимірювання далі гарантує дотримання допусків, оперативно коригуючи залишковий тепловий дрейф — що забезпечує стабільне утримання округлості менше 2 мкм та прямолінійності ≤0,005 мм/300 мм. Така метрологічно підтверджена продуктивність підтверджує здатність верстата з похилим ліжком відповідати суворим вимогам стандартів AS9100 та аналогічних нормативних документів без потреби в масштабній корекції після обробки.
Жорсткість конструкції та динамічна стабільність: основні переваги конструкції токарного верстата з похилим ліжком ЧПК
Відведення стружки за рахунок сили тяжіння покращує цілісність поверхні та збільшує термін служби вставних пластин до 27%
У токарних верстатах з ЧПУ з похилим ложем похил ложа — зазвичай 30°, 45° або 60° — дозволяє силі тяжіння видаляти стружку від різального краю. На відміну від верстатів із плоским ложем, де стружка накопичується й повторно циркулює, похиле ложе спрямовує відходи безпосередньо у конвеєр, що запобігає повторному різанню, яке погіршує якість поверхні й прискорює знос бічної поверхні. Контрольовані випробування показали, що це зменшує мікролущення на 12–15 % та знижує утворення «нагромадженої кромки» (BUE), забезпечуючи стабільну шорсткість поверхні нижче Ra 0.4 мкм (Асоціація точного оброблення, 2023). Завдяки запобіганню багаторазовому проходженню стружки під різальним вставним елементом конструкція зменшує розмивання поверхні й утворення робочого упрочнення обробленого шару — що безпосередньо підвищує довговічність при втомі критичних компонентів. Спрямування потоку стружки за силою тяжіння також покращує проникнення охолоджувальної рідини в зону різання, зменшуючи тепловий удар по вставному елементу й стабілізуючи його мікрогеометрію проти передчасного руйнування. Для твердосплавних вставних елементів це означає збільшення терміну служби до 27 %, що було продемонстровано в шестимісячному аерокосмічному випробуванні з токарної обробки сплаву Inconel 718 за агресивних параметрів. Відокремлення активної зони різання від гарячого шару стружки пригнічає теплову деформацію, зберігаючи жорсткі допуски протягом тривалих змін — а також стабілізує умови різання для підвищення продуктивності без втрати якості чи зростання витрат на матеріали.
Підтверджені методом скінченних елементів показники крутного жорсткості: на 22–35 % вищі, ніж у аналогів із плоскою платформою за умов високих навантажень при різанні
Метод скінченних елементів (МСЕ) постійно демонструє, що токарні верстати з похилим ліжком перевершують конструкції з плоским ліжком за жорсткістю на крутний вплив: покращення становить від 22 % до 35 % під час важких різань із зміщенням від центра. Монолітний трикутний поперечний переріз похилого ліжка спрямовує крутильні навантаження безпосередньо в основу верстата завдяки оптимізованим ребрам жорсткості, тоді як у плоских ліжок використовуються прикріплені болтами клиноподібні салазки, що проявляють локальну деформацію. У дослідженні-еталоні, проведеному в 2022 році Консорціумом досліджень передових технологій виробництва, похиле ліжко з кутом нахилу 60° з єдиним литим чавунним каркасом показало на 30 % більшу першу власну частоту крутного коливання — що усуває резонанс при швидкостях шпинделя до 8 000 об/хв. У моделях до вала-аналога зі сплаву Інконель було прикладено сили різання понад 1800 Н; у конфігураціях з плоским ліжком статична деформація в точці різця досягала 35 % більшого значення. Ця жорсткість забезпечує сталість точності під час преривчастого різання важкооброблюваних сплавів, запобігаючи мікро-вибраціям, які погіршують якість поверхні та скорочують термін служби інструменту. Вона також гарантує точне відтворення траєкторії руху інструменту відповідно до геометрії CAD — зменшуючи кількість браку після обробки та необхідності контролю. Оператори повідомляють про можливість виконання різання на глибину до 25 % більшу без втрати розмірної стабільності, що підкреслює внесок похилого ліжка у високошвидкісне знімання матеріалу в сучасному виробництві.
Високопродуктивне точне виробництво: застосування токарних верстатів з ЧПУ з похилим ліжком у критичних галузях
Токарний верстат з ЧПУ з похилим ліжком забезпечує необхідну повторюваність та продуктивність для високопродуктивного виробництва в автомобільній та авіаційній галузях. Його похиле ліжко сприяє ефективному видаленню стружки та тепловій стабільності, що дозволяє підтримувати сталу якість деталей протягом тривалих виробничих циклів.
Автомобільні компоненти силової передачі: корпуси карданних шарнірів і валів коробки передач із коефіцієнтом придатності при першому контролі понад 99,8 %
У лініях силових агрегатів автомобілів токарні верстати з ЧПУ з похилим ліжком регулярно забезпечують коефіцієнт виходу придатних деталей з першого проходу понад 99,8 % для корпусів карданних шарнірів і валів коробки передач. Орієнтація ліжка під кутом 45° використовує гравітаційну допомогу при видаленні стружки, що запобігає її повторному різанню — це збільшує термін служби вставних пластин до 27 % та зберігає цілісність поверхні. Автоматичне зондування інструментів та корекція зміщень забезпечують точність розташування, забезпечуючи прямолінійність у межах 0,005 мм/300 мм. Ці можливості дозволяють провідному виробнику зменшити кількість браку на 40 % та організувати автоматизовані зміни «без світла» без втручання оператора.
Відповідність вимогам аерокосмічної та енергетичної галузей: досягнення вимог стандартів AS9100 та API Q1 щодо допусків за допомогою інтегрованих систем контролю в процесі виготовлення
Для аерокосмічних та енергетичних компонентів токарні верстати з похилою станиною з інтегрованою вимірювальною системою під час обробки задовольняють вимоги щодо прослідковуваності стандартів AS9100 та API Q1. Цикли зворотного зв’язку в реальному часі компенсують теплове дрейфування, забезпечуючи круглість <2 мкм та прямолінійність ≤0,005 мм/300 мм на критичних валах. Торсійна жорсткість верстата, підтверджена методом скінченних елементів (FEA), на 22–35 % вища, ніж у верстатів із плоскою станиною, що зменшує вібрації під час швидкісного точіння суперсплавів, гарантуючи стабільну якість поверхні та усуваючи черги на контроль після обробки. Цей замкнений контур керування безпосередньо сприяє виконанню вимог щодо сертифікації матеріалів та стандартів управління якістю.
Часті запитання
Яка основна перевага геометрії токарних ЧПУ-верстатів з похилою станиною?
Основна перевага геометрії токарних верстатів з похилим ложем із ЧПУ полягає в їх здатності оптимізувати розподіл зусиль, забезпечити видалення стружки за рахунок сили тяжіння та ефективно керувати тепловими деформаціями, що призводить до точності менше одного мікрона й підвищеної повторюваності позиціонування під час високоточних оброблювальних операцій.
Як вибір кута нахилу ложа (30°, 45°, 60°) впливає на точність обробки?
Кут нахилу ложа впливає на стабільність різання, видалення стружки та тепловий режим верстата. Кут 30° ідеально підходить для легких деталей, кут 45° забезпечує збалансовану продуктивність для середніх за розміром деталей, а кут 60° особливо ефективний при обробці важких або складних матеріалів із високою повторюваністю позиціонування.
Чи покращує видалення стружки за рахунок сили тяжіння термін служби інструменту?
Так, видалення стружки за рахунок сили тяжіння зменшує повторне різання, мінімізує теплові деформації та запобігає зносу різальних пластин, що збільшує термін служби карбідного інструменту до 27%.
Чому торсійна жорсткість є обов’язковою вимогою для токарних верстатів з похилим ложем із ЧПУ?
Крутильна жорсткість забезпечує стабільність верстата під великими навантаженнями, пригнічує вібрації та підвищує точність розмірів під час складних операцій, таких як різання з високим прискоренням (high-G) і переривчасте оброблення.
Які галузі найбільше вигодують від технології токарних верстатів з похилою станиною?
Такі галузі, як авіаційно-космічна, автомобільна та енергетична, значно вигодують завдяки потребі у високопродуктивному прецизійному обробленні та суворим вимогам щодо якості, зокрема стандартам AS9100 та API Q1.
Зміст
- Точне інженерне проектування: як геометрія токарного верстата з похилим ложем з ЧПК забезпечує точність менше мікрона
- Жорсткість конструкції та динамічна стабільність: основні переваги конструкції токарного верстата з похилим ліжком ЧПК
-
Високопродуктивне точне виробництво: застосування токарних верстатів з ЧПУ з похилим ліжком у критичних галузях
- Автомобільні компоненти силової передачі: корпуси карданних шарнірів і валів коробки передач із коефіцієнтом придатності при першому контролі понад 99,8 %
- Відповідність вимогам аерокосмічної та енергетичної галузей: досягнення вимог стандартів AS9100 та API Q1 щодо допусків за допомогою інтегрованих систем контролю в процесі виготовлення
-
Часті запитання
- Яка основна перевага геометрії токарних ЧПУ-верстатів з похилою станиною?
- Як вибір кута нахилу ложа (30°, 45°, 60°) впливає на точність обробки?
- Чи покращує видалення стружки за рахунок сили тяжіння термін служби інструменту?
- Чому торсійна жорсткість є обов’язковою вимогою для токарних верстатів з похилим ложем із ЧПУ?
- Які галузі найбільше вигодують від технології токарних верстатів з похилою станиною?