
 EN
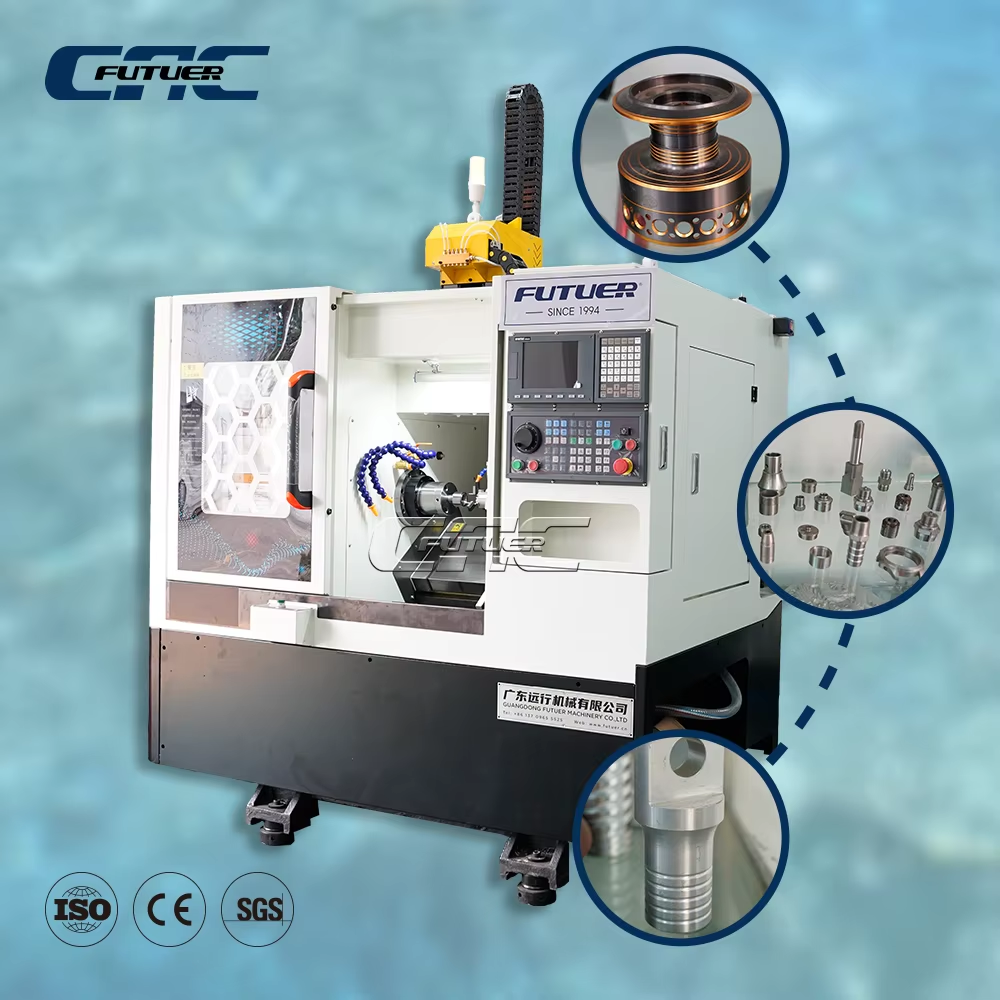
Ճշգրտության ճարտարագիտություն. Ինչպես է թեք սայլակով CNC մետաղահատական հաստոցի երկրաչափությունը հնարավորություն տալիս ենթամիկրոնային ճշգրտություն ապահովել
Թեք սայլակով CNC մետաղահատական հաստոցի թեք սայլակի դիզայնը հիմնարար է նրա համար, որ այն կարողանա ենթամիկրոնային ճշգրտություն ապահովել բարձրակարգ պտտման գործողությունների ժամանակ: Հարթ սայլակի կառուցվածքից տարբերվելով՝ այս անկյունային կառուցվածքը օպտիմալացնում է ուժի բաշխումը, ձգողականության օգնությամբ մետաղափոշու հեռացումը և ջերմային կառավարումը՝ այն գործոնները, որոնք անհրաժեշտ են մասերի ճշգրիտ չափերը պահպանելու համար երկար արտադրական ցիկլերի ընթացքում։
Սայլակի անկյան օպտիմալացում (30°, 45°, 60°) և դրա ուղղակի ազդեցությունը դիրքի կրկնելիության և ջերմային սխալների հատուցման վրա
Ճակատային անկյան ճիշտ ընտրությունը կրիտիկական գործոն է՝ հասնելու կրկնվող միկրոնից փոքր ճշգրտության: 30°-ի թեքությունը նախընտրելի է փոքր և թեթև բաղադրիչների համար. այս մեղմ թեքությունը թույլ է տալիս կայուն մետաղակտրում իրականացնել նվազագույն ճկմամբ, իսկ լավ մետաղակտրուկների հեռացումը և ջերմության արագ ցրումը ջերմային սխալները սահմանափակում են ±1 մկմ-ի սահմաններում կարճ շահագործման ժամանակ: Միջին չափի մշակվող մասերի համար 45°-ի դիրքը ապահովում է ամենահավասարակշռված արդյունքը: Այս դիրքը մետաղակտրումից առաջացած ուժի արդյունավետ ուղղությունը համաձայնեցնում է սարքի հիմնական կառուցվածքային առանցքների հետ, նվազեցնելով պտտական ճկումը և բարելավելով դիրքի կրկնվողությունը: 45°-ի երկրաչափությունը նաև արագացնում է սառեցուցիչի և մետաղակտրուկների հոսքը մետաղակտրման գոտուց դուրս, պահպանելով հաստատուն ջերմային վիճակ, որը սահմանափակում է սպինդլի ընդարձակումը և պահակատանիքի անճշտությունը: Երբ մշակվում են ծանր մասեր կամ իրականացվում է ագրեսիվ մատերիալի հեռացում, 60°-ի թեք ճակատային մակերեսը գերակշռում է: Այս սուր թեքությունը մետաղակտրուկների և մետաղակտրման հեղուկների հեռացման համար մաքսիմալ օգտագործում է ձգողականության ուժը, կանխելով կրկնակի մետաղակտրումը, որը ջերմային վերաճեր և մակերեսային վնասվածքներ է առաջացնում: Այս անկյունը նշանակաբար նվազեցնում է Z-առանցքի երկայնքով տեղական ջերմային գրադիենտները, նվազեցնելով բարդ ակտիվ հարմարման ալգորիթմների անհրաժեշտությունը: Այս պատճառով սարքը ամբողջ բարձր ծավալային շահագործման ընթացքում պահպանում է ±1 մկմ դիրքային կրկնվողություն՝ արդյունավետորեն վերացնելով ջերմային դեֆորմացիայի հիմնական պատճառները:
Իրական աշխարհում մետրոլոգիական վավերացում՝ ավիատիեզերական առանցքների արտադրության մեջ շրջանաձևության ճշգրտություն <2 մկմ և ուղղության ճշգրտություն ≤0.005 մմ/300 մմ
Արտադրամասի չափումները համապատասխանում են տեսական առավելություններին: Վերջերս կատարված օդանավաշինական առանցքների արտադրության շարքում՝ տուրբինային շարժիչների բաղադրիչների համար, 45°-ի թեք սայլակով CNC վերամշակման ստանդայնը մշակել է բարձր ամրության նիկելային համաձուլվածքի առանցքները 1,8 մկմ կլորացման և 300 մմ-ի վրա ընդամենը 0,004 մմ ուղղագիծ շեղման ճշգրտությամբ, ինչը հաստատվել է կոորդինատային չափման մեքենայի (CMM) և լազերային ինտերֆերոմետրիայի միջոցով: 500 մասնակի շարքում ձևի սխալի պատճառով մեկ էլ մեկ մասնակ չի մերժվել: Այս արդյունքները պայմանավորված են սայլակի բնական կոշտությամբ և նախնական լարված գծային ուղղահայացներով, որոնք ճնշում են միկրոտատանքները և պահպանում են ճշգրիտ գործիքի շարժման ճշգրտությունը՝ նույնիսկ բարձր մեքենայացման ուժերի ազդեցությամբ: Ինտեգրված գործընթացի ընթացքում կատարվող չափումները հետագայում ապահովում են թույլատրելի շեղումները՝ անմիջապես ուղղելով մնացորդային ջերմային շեղումները, ինչը ապահովում է 2 մկմ-ից փոքր կլորացման և ≤0,005 մմ/300 մմ ուղղագիծ շեղման հաստատուն պահպանումը: Նման մետրոլոգիական աջակցությամբ ապահովված այս կատարումը հաստատում է թեք սայլակի հնարավորությունը համապատասխանելու AS9100 և նմանատիպ որակի խիստ պահանջներին՝ առանց մեծ ծավալի հետայնական ճշգրտումների:
Կառուցվածքային կայունություն և դինամիկ կայունություն. թեք սայլակով CNC մետաղահատական հաստոցների դիզայնի հիմնական առավելությունները
Ծանրության ուժի օգնությամբ կտրվածքների հեռացումը բարելավում է մակերեսի ամբողջականությունը և մինչև 27 % երկարեցնում է կտրող մասերի աշխատանքային ժամկետը
Սայթական սահմանագծով CNC վերամշակման ստանդայներում թեքված սահմանագիծը՝ սովորաբար 30°, 45° կամ 60° անկյան տակ տեղադրված, թույլ է տալիս ձեռք բերել մետաղական կտրվածքների ինքնաբեր հեռացումը կտրման եզրից գրավիտացիոն ուժի շնորհիվ: Ի տարբերություն հարթ սահմանագծով ստանդայների, որտեղ կտրվածքները կուտակվում են և կրկին մշակվում, սայթական սահմանագծով ստանդայները կտրվածքները ուղղակիորեն ուղարկում են տեղափոխիչին, այդպիսով վերացնելով կրկնակի կտրումը, որն ավելի վատացնում է մակերևույթի վերջնական մշակումը և արագացնում կողային մաշվածությունը: Կառավարվող փորձարկումները ցույց են տվել, որ սա նվազեցնում է միկրոճեղերի առաջացումը 12–15 %-ով և նվազեցնում է «կառուցված եզրի» (BUE) առաջացումը, ապահովելով մակերևույթի հարթության միջին արժեքը (Ra) 0,4 մկմ-ից ցածր արժեքներ (Նախնական մշակման ասոցիացիա, 2023 թ.): Քանի որ կտրվածքները չեն նորից և նորից ձգվում կտրման մասի տակ, այս կառուցվածքը նվազեցնում է մակերևույթի սմերինգը և մշակված շերտի աշխատանքային կոշտացումը՝ անմիջապես բարելավելով կրիտիկական բաղադրիչների ճգնառության կյանքը: Գրավիտացիոն ուղղված կտրվածքների հոսքը նաև բարելավում է սառեցնող հեղուկի ներթափանցումը կտրման գոտի, նվազեցնելով կտրման մասի վրա առաջացող ջերմային շոկը և միկրոերկրաչափության կայունությունը՝ կանխելով վաղաժամկետ ճեղքվելը: Կարբիդային մասնիկների համար սա նշանակում է կյանքի տևողության մինչև 27 %-ով երկարացում, ինչը ցույց է տրվել վեցամյա ավիատիեզերական փորձարկման ընթացքում, երբ Inconel 718 համաձուլվածքը մշակվել է ագրեսիվ պարամետրերով: Ակտիվ կտրման գոտու և տաք կտրվածքների շերտի առանձնացումը ճնշում է ջերմային դեֆորմացիան, պահպանելով ճշգրտության բարձր մակարդակը անընդհատ աշխատանքային շիֆտերի ընթացքում՝ միաժամանակ կայունացնելով կտրման միջավայրը արտադրողականության աճի համար՝ առանց որակի կամ սպառվող նյութերի ծախսերի բարձրացման:
FEA-ի ստուգված պտտման կոշտության մեծացում. 22–35 %-ով բարձր, քան հարթ հատակի համապատասխան մոդելները՝ բարձր գծային կտրման բեռնվածքի դեպքում
Վերջավոր տարրերի մեթոդով վերլուծությունը (ՎՏՄ) համապատասխանաբար ցույց է տալիս, որ թեք սահմանային համակարգչային թվային կառավարման (ՀԹԿ) վերամշակման սարքերը գերազանցում են հարթ սահմանային ձևավորումները պտտման կոշտության մեջ՝ ծանր կենտրոնից դուրս գտնվող կտրման բեռնվածքների պայմաններում 22–35 % բարելավմամբ: Թեք սահմանային մասի մեկ մասից կազմված եռանկյունաձև հատվածը պտտման ուժերը ուղղակիորեն ուղարկում է սարքի հիմքին՝ օպտիմալացված կողային ամրացումների միջոցով, իսկ հարթ սահմանային մասերը հիմնված են միմյանց վրա ամրացված սալիկաձև սահանակների վրա, որոնք ցուցաբերում են տեղային ճկում: Առաջադեմ արտադրական հետազոտությունների կոնսորցիումի 2022 թվականի համեմատական ուսումնասիրության մեջ 60°-ի թեք սահմանային մասով և մեկ մասից ձուլված երկաթե շրջանակով սարքը ցուցաբերեց առաջին պտտման բնական հաճախականության 30 %-ով բարձրացում՝ վերացնելով ռեզոնանսը մինչև 8000 Պ/Ր-ի արագությամբ առանցքի պտտման ժամանակ: Մոդելները Inconel առանցքի նմանակների վրա կիրառեցին 1800 Ն-ից ավելի մեծ պտտման ուժեր. հարթ սահմանային մասերի դեպքում գործիքի ծայրում ստատիկ դեֆորմացիան մինչև 35 % ավելի մեծ էր: Այս կոշտությունը թափանցում է անընդհատ կտրման ընթացքում դժվար մշակվող համաձուլվածքների վրա՝ կանխելով միկրո-թրթռումները, որոնք վնասում են մակերևույթի տեքստուրան և գործիքի կյանքը: Դա նաև ապահովում է CAD երկրաչափության համապատասխան ճշգրտությամբ գործիքի շարժման ճշգրտությունը՝ նվազեցնելով հետագա ստուգման ժամանակ անհամապատասխան արտադրանքի քանակը: Օպերատորները հաղորդում են, որ թեք սահմանային մասի շնորհիվ կարող են կատարել մինչև 25 %-ով ավելի խոր կտրումներ՝ չվտանգելով չափսերի ճշգրտությունը, ինչը ընդգծում է թեք սահմանային մասի ներդրումը ժամանակակից արտադրության մեջ բարձր արագությամբ նյութի հեռացման գործընթացներում:
Բարձր ծավալային ճշգրտությամբ արտադրություն. Անկյունագծային սահմանափակված հաստատուն թվային կառավարման վերամշակման սարքի կիրառումը կրիտիկական ոլորտներում
Անկյունագծային սահմանափակված հաստատուն թվային կառավարման վերամշակման սարքը ապահովում է ավտոմեքենաների և օդային տարածության ոլորտներում բարձր ծավալային արտադրության համար անհրաժեշտ կրկնվողությունն ու արտադրողականությունը: Նրա թեքված սահմանափակված մասը նպաստում է արդյունավետ մետաղական մասնիկների հոսքին և ջերմային կայունությանը, ինչը հնարավորություն է տալիս երկարատև արտադրական ցիկլերի ընթացքում ապահովել մասերի համասեռ որակը:
Ավտոմեքենաների շարժիչավարումների բաղադրիչներ. CV միացման կառուցվածքներ և փոխանցման առանցքներ՝ >99,8 % առաջին անցման վարձատրությամբ
Ավտոմոբիլային շարժիչ-փոխանցման գծերում թեք սահմանավորված հաստատուն թվային կառավարման (CNC) մեքենաները սովորաբար ձեռք են բերում 99,8 %-ից բարձր առաջին անցման վերամշակման ցուցանիշ՝ համապատասխանաբար համատեղվող հանգույցների կապուղիների և փոխանցման առանցքների համար: 45°-ի սահմանավորված սահմանավորման դիրքը օգտագործում է ծանրության ուժի օգնությամբ կտրվածքների հեռացումը՝ կանխելով կրկնակի մշակումը, ինչը մինչև 27 % երկարեցնում է կտրող մասերի աշխատանքային ժամանակը և պահպանում մակերևույթի ամբողջականությունը: Ինքնաշխատ գործիքի սկանավորումը և շեղման ճշտումը պահպանում են դիրքային ճշտությունը՝ ապահովելով 0,005 մմ/300 մմ ճշտությամբ ուղղագիծություն: Այս հնարավորությունները թույլ են տալիս առաջատար արտադրողին 40 %-ով նվազեցնել անօգոտի արտադրանքը և անցկացնել առանց օպերատորի միջամտության ամբողջովին ավտոմատացված շիֆտեր:
Ավիատիեզերական և էներգետիկ համապատասխանություն. AS9100 և API Q1 ստանդարտների համապատասխանության ձեռքբերում ինտեգրված գործընթացի ընթացքում չափման համակարգի օգնությամբ
Ավիատիեզերական և էներգետիկ բաղադրիչների համար թեք սայլավոր մետաղամշակման ստանկերը՝ ներդրված գործընթացի ընթացքում չափման համակարգով, բավարարում են AS9100 և API Q1 ստանդարտների հետքավորման պահանջները: Իրական ժամանակում հետադարձ կապի օղակները համակարգի ջերմային շեղումների համար հաշվի են առնում ճշգրտությունը՝ պահպանելով կլորավունությունը <2 մկմ և ուղղագիծությունը ≤0,005 մմ/300 մմ կրիտիկական առանցքների վրա: Ստանկի FEA-ով վավերացված պտտական կոշտությունը՝ 22–35 %-ով բարձր հարթ սայլավոր ստանկերի համեմատությամբ, թուլացնում է վիբրացիաները սուպերհամաձուլվածքների բարձր արագությամբ պտտման ընթացքում, ապահովելով մակերևույթի մշտական որակ և վերացնելով մշակման հետո ստուգման հերթերը: Այս փակ հետադարձ կապի կառավարումը ուղղակիորեն աջակցում է նյութերի սերտիֆիկացման և որակի կառավարման ստանդարտներին:
Հաճախադեպ տրվող հարցեր
Ի՞նչն է թեք սայլավոր CNC մետաղամշակման ստանկերի երկրաչափության հիմնական առավելությունը:
Թեք սահմանային CNC վերամշակման ստանդայի երկրաչափության հիմնական առավելությունը ուժերի բաշխման օպտիմալացման, գրավիտացիոն աջակցությամբ մետաղակտորների հեռացման և ջերմային դեֆորմացիաների արդյունավետ կառավարման հնարավորությունն է, ինչը հանգեցնում է ենթամիկրոնային ճշգրտության և բարձրացված դիրքային կրկնելիության ձեռքբերմանը բարդ մեքենայացման գործողությունների ժամանակ։
Ինչպե՞ս է սահմանայի անկյան ընտրությունը (30°, 45°, 60°) ազդում մեքենայացման ճշգրտության վրա։
Սահմանայի անկյունը ազդում է մեքենայի կտրման կայունության, մետաղակտորների հեռացման և ջերմային կառավարման վրա։ 30°-ի անկյունը իդեալական է թեթև բաղադրիչների համար, 45°-ը ապահովում է հավասարակշռված կատարում միջին չափսի մասերի համար, իսկ 60°-ը առավել արդյունավետ է ծանր կամ ագրեսիվ նյութերի մեքենայացման համար՝ բարձր դիրքային կրկնելիությամբ։
Կարո՞ղ է գրավիտացիոն աջակցությամբ մետաղակտորների հեռացումը երկարացնել կտրող գործիքների կյանքը։
Այո, գրավիտացիոն աջակցությամբ մետաղակտորների հեռացումը նվազեցնում է կրկնակի կտրումը, նվազեցնում է ջերմային դեֆորմացիան և կանխում է կտրող մասերի մաշվելը, ինչը կարող է կարբիդային գործիքների կյանքը երկարացնել մինչև 27%։
Ինչու՞ է պտտական կայունությունը անհրաժեշտ slant bed CNC վերամշակման ստանդայներում։
Պտտման կոշտությունը երաշխավորում է սարքի կայունությունը ծանր բեռնվածության դեպքում, ճնշում է թարթումները և բարձրացնում է չափային ճշգրտությունը բարդ գործողությունների ժամանակ, օրինակ՝ բարձր G-ի հետ կապված կտրումը և ընդհատվող մեքենայացումը։
Ո՞ր ոլորտներն են ամենաշատը օգտվում թեք սահմանային CNC մեքենաների տեխնոլոգիայից։
Այդպիսի ոլորտներ, ինչպես օրինակ՝ ավիատիեզերական, ավտոմոբիլային և էներգետիկական ոլորտները, շատ են օգտվում այդ տեխնոլոգիայից՝ հիմնված բարձր ծավալով ճշգրիտ մեքենայացման անհրաժեշտության և սխալների նկատմամբ խիստ պահանջների վրա, այդ թվում՝ AS9100 և API Q1 ստանդարտների պահանջների վրա։
Բովանդակության ցուցակ
- Ճշգրտության ճարտարագիտություն. Ինչպես է թեք սայլակով CNC մետաղահատական հաստոցի երկրաչափությունը հնարավորություն տալիս ենթամիկրոնային ճշգրտություն ապահովել
- Կառուցվածքային կայունություն և դինամիկ կայունություն. թեք սայլակով CNC մետաղահատական հաստոցների դիզայնի հիմնական առավելությունները
- Բարձր ծավալային ճշգրտությամբ արտադրություն. Անկյունագծային սահմանափակված հաստատուն թվային կառավարման վերամշակման սարքի կիրառումը կրիտիկական ոլորտներում
-
Հաճախադեպ տրվող հարցեր
- Ի՞նչն է թեք սայլավոր CNC մետաղամշակման ստանկերի երկրաչափության հիմնական առավելությունը:
- Ինչպե՞ս է սահմանայի անկյան ընտրությունը (30°, 45°, 60°) ազդում մեքենայացման ճշգրտության վրա։
- Կարո՞ղ է գրավիտացիոն աջակցությամբ մետաղակտորների հեռացումը երկարացնել կտրող գործիքների կյանքը։
- Ինչու՞ է պտտական կայունությունը անհրաժեշտ slant bed CNC վերամշակման ստանդայներում։
- Ո՞ր ոլորտներն են ամենաշատը օգտվում թեք սահմանային CNC մեքենաների տեխնոլոգիայից։