
 EN
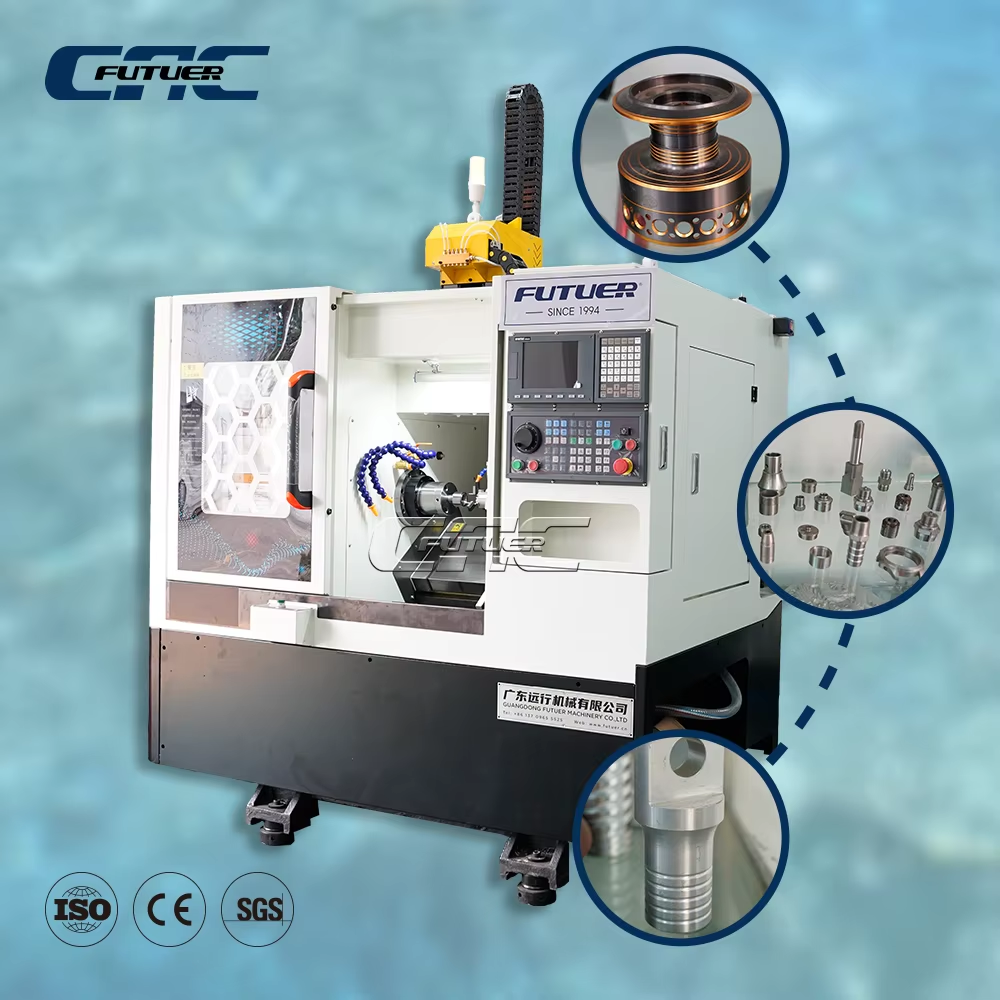
Ingénierie de précision : comment la géométrie du tour CNC à lit incliné permet d’atteindre une précision inférieure au micromètre
La conception du lit incliné d’un tour CNC à lit incliné constitue la base de sa capacité à assurer une précision inférieure au micromètre dans les opérations tournées avancées. Contrairement aux configurations à lit plat, la structure inclinée optimise la répartition des forces, l’évacuation des copeaux assistée par la gravité et la gestion thermique — des facteurs essentiels pour maintenir des tolérances dimensionnelles strictes sur de longs cycles de production.
Optimisation de l’angle du lit (30°, 45°, 60°) et son impact direct sur la répétabilité positionnelle et la compensation des erreurs thermiques
Le choix de l'angle approprié du lit est un levier critique pour atteindre une précision reproductible inférieure au micromètre. Une inclinaison de 30° est privilégiée pour les composants petits et légers : cette pente douce permet une usinage stable avec une déformation minimale, tandis qu’une évacuation optimale des copeaux et une dissipation rapide de la chaleur limitent les erreurs thermiques à ±1 µm sur de courtes séries. Pour les pièces de taille moyenne, une orientation à 45° offre les meilleures performances équilibrées. Elle aligne la force résultante d’usinage avec les axes structurels principaux de la machine, réduisant ainsi la flexion torsionnelle et améliorant la reproductibilité positionnelle. Cette géométrie à 45° accélère également l’écoulement du liquide de coupe et des copeaux hors de la zone d’usinage, maintenant un état thermique constant qui limite la dilatation de la broche et le désalignement de la contre-pointe. Lors de l’usinage de pièces lourdes ou lors d’un enlèvement de matière agressif, une inclinaison de 60° du lit s’impose. Cette forte pente maximise le rôle de la gravité dans l’évacuation des copeaux et des fluides d’usinage, empêchant la re-coupe qui génère des pics thermiques et des dommages de surface. Cet angle réduit significativement les gradients thermiques locaux le long de l’axe Z, diminuant ainsi la nécessité d’algorithmes complexes de compensation active. En conséquence, la machine maintient une reproductibilité positionnelle de ±1 µm tout au long de cycles de production intensifs — neutralisant efficacement les causes principales de la déformation thermique.
Validation métrologique en conditions réelles : circularité < 2 µm et rectitude ≤ 0,005 mm/300 mm dans la production d’arbres aéronautiques
Les mesures effectuées directement en atelier confirment systématiquement les avantages théoriques. Lors d’une récente série de production de cylindres aéronautiques destinés à des composants de moteurs à turbine, un tour à commande numérique à lit incliné de 45° a usiné des cylindres en alliage de nickel à haute résistance avec une circularité de 1,8 µm et un écart de rectitude de seulement 0,004 mm sur 300 mm, conformément aux vérifications réalisées au moyen d’une machine à mesurer tridimensionnelle (MMT) et d’une interférométrie laser. Sur un lot de 500 pièces, aucun rebut n’a été constaté en raison d’erreurs de forme. Ces résultats découlent de la rigidité intrinsèque du lit et des guidages linéaires préchargés, qui suppriment les micro-vibrations et préservent la fidélité précise du parcours de l’outil, même sous des efforts d’avance élevés. Un système de mesure intégré en cours d’usinage protège en outre les tolérances en corrigeant immédiatement la dérive thermique résiduelle, garantissant ainsi de façon constante une circularité inférieure à 2 µm et une rectitude ≤ 0,005 mm/300 mm. Cette performance étayée par la métrologie valide la capacité du lit incliné à satisfaire les exigences qualité rigoureuses de la norme AS9100 et de normes similaires, sans nécessiter de corrections post-usinage importantes.
Rigidité structurelle et stabilité dynamique : les avantages fondamentaux de la conception des tours à chariot incliné CNC
L’évacuation des copeaux assistée par la gravité améliore l’intégrité de la surface et prolonge la durée de vie des plaquettes jusqu’à 27 %
Dans les tours à commande numérique à lit incliné, le lit incliné—généralement réglé à 30°, 45° ou 60°—permet à la gravité d’évacuer les copeaux loin du bord de coupe. Contrairement aux machines à lit plat, où les copeaux s’accumulent et recirculent, les lits inclinés dirigent les déchets directement vers le convoyeur, éliminant ainsi la re-coupe qui dégrade la finition de surface et accélère l’usure en flanc. Des essais contrôlés montrent que cette configuration réduit les micro-ébréchures de 12 à 15 % et diminue la formation du bourrelet (Built-Up Edge, BUE), permettant systématiquement d’atteindre une rugosité de surface inférieure à Ra 0,4 µm (Association de l’usinage de précision, 2023). En empêchant les copeaux d’être constamment entraînés sous l’insert, cette conception réduit l’écrouissage superficiel et le durcissement par écrouissage de la couche usinée—améliorant directement la durée de vie en fatigue des composants critiques. L’écoulement des copeaux aligné sur la gravité améliore également la pénétration du liquide de coupe dans la zone de coupe, réduisant les chocs thermiques subis par l’insert et stabilisant sa microgéométrie contre la fracture prématurée. Pour les plaquettes en carbure, cela se traduit par une extension de la durée de vie allant jusqu’à 27 %, comme démontré lors d’un essai aéronautique de six mois portant sur le tournage de l’Inconel 718 à des paramètres agressifs. La séparation de la zone de coupe active de la couche chaude de copeaux supprime la déformation thermique, préservant ainsi les tolérances serrées sur des postes de travail continus—et stabilisant l’environnement de coupe pour augmenter le débit sans nuire à la qualité ni faire augmenter les coûts des consommables.
Gains de rigidité en torsion validés par analyse par éléments finis (AEF) : 22 à 35 % supérieurs à ceux des versions à plateau plat sous des charges de coupe haute-G
L’analyse par éléments finis (AEF) démontre systématiquement que les tours à commande numérique à lit incliné surpassent les conceptions à lit plat en termes de rigidité en torsion, avec des améliorations allant de 22 % à 35 % sous des charges de coupe excentrées importantes. La section transversale triangulaire monolithique du lit incliné canalise directement les efforts de torsion vers la base de la machine grâce à un système de nervures optimisé, tandis que les lits plats reposent sur des chariots en forme de coin fixés par boulonnage, qui présentent une flexion localisée. Dans une étude comparative menée en 2022 par le Consortium de recherche en fabrication avancée, un lit incliné à 60° doté d’un châssis monobloc en fonte a affiché une fréquence naturelle torsionnelle fondamentale 30 % plus élevée, éliminant ainsi les phénomènes de résonance jusqu’à des vitesses de broche atteignant 8 000 tr/min. Les modèles ont appliqué des forces d’usinage dépassant 1 800 N sur des analogues de vilebrequins en Inconel ; les configurations à lit plat ont présenté une déformation statique jusqu’à 35 % supérieure au niveau de l’extrémité de l’outil. Cette rigidité se traduit par une précision constante lors de passes interrompues sur des alliages difficiles à usiner, empêchant les micro-vibrations qui altèrent la qualité de surface et réduisent la durée de vie des outils. Elle garantit également le respect fidèle du parcours outil défini dans la géométrie CAO, réduisant ainsi les rebuts liés aux contrôles post-usinage. Les opérateurs signalent la possibilité d’effectuer des passes jusqu’à 25 % plus profondes sans dérive dimensionnelle, soulignant ainsi la contribution essentielle du lit incliné à l’enlèvement massif de matière (haute accélération) dans la fabrication moderne.
Fabrication de précision à grand volume : applications des tours à commande numérique à lit incliné dans des secteurs critiques
Le tour à commande numérique à lit incliné offre la reproductibilité et le débit requis pour une production à grand volume dans les secteurs automobile et aérospatial. Son lit incliné favorise un évacuation efficace des copeaux et une stabilité thermique, permettant ainsi une qualité constante des pièces sur des séries prolongées.
Composants de groupe motopropulseur automobile : boîtiers de joints homocinétiques et arbres de transmission avec un taux de réussite du premier passage supérieur à 99,8 %
Dans les lignes de transmission automobile, les tours à commande numérique à lit incliné atteignent régulièrement des taux de pièces bonnes du premier passage supérieurs à 99,8 % pour les boîtiers de joints homocinétiques et les arbres de transmission. L’orientation du lit à 45° exploite l’évacuation des copeaux assistée par la gravité afin d’éviter leur re-coupe, ce qui prolonge la durée de vie des plaquettes jusqu’à 27 % et préserve l’intégrité de la surface. La détection automatique des outils et la correction des décalages garantissent la précision positionnelle, assurant une rectitude inférieure à 0,005 mm sur 300 mm. Ces capacités permettent à un fabricant de premier plan de réduire les rebuts de 40 % et d’assurer des postes de travail sans intervention opérateur (« lights-out »).
Conformité aérospatiale et énergétique : Atteinte des tolérances AS9100 et API Q1 grâce à un contrôle intégré en cours de processus
Pour les composants aérospatiaux et énergétiques, les tours à lit incliné équipés de mesure intégrée en cours de processus répondent aux exigences de traçabilité des normes AS9100 et API Q1. Des boucles de rétroaction en temps réel compensent la dérive thermique, garantissant une circularité inférieure à 2 µm et une rectitude d’au plus 0,005 mm sur 300 mm sur les arbres critiques. La rigidité en torsion du tour, validée par analyse par éléments finis (FEA) — supérieure de 22 à 35 % à celle des conceptions à lit plat — atténue les vibrations lors de l’usinage à grande vitesse des superalliages, assurant une finition de surface constante et éliminant les files d’attente d’inspection post-processus. Ce contrôle en boucle fermée soutient directement la conformité aux normes de certification des matériaux et de gestion de la qualité.
Questions fréquentes
Quel est l’avantage principal de la géométrie des tours CNC à lit incliné ?
L'avantage principal de la géométrie des tours à commande numérique à lit incliné réside dans sa capacité à optimiser la répartition des forces, à permettre l'évacuation des copeaux assistée par la gravité et à gérer efficacement les déformations thermiques, ce qui permet d'atteindre une précision inférieure au micromètre et une meilleure répétabilité positionnelle lors d'opérations d'usinage avancées.
Comment le choix de l'angle du lit (30°, 45°, 60°) influence-t-il la précision d'usinage ?
L'angle du lit influe sur la stabilité de coupe de la machine, l'évacuation des copeaux et la gestion thermique. Un angle de 30° convient idéalement aux composants légers, un angle de 45° offre des performances équilibrées pour les pièces de taille moyenne, tandis qu'un angle de 60° se distingue particulièrement lors de l'usinage de matériaux lourds ou exigeants, avec une excellente répétabilité positionnelle.
L'évacuation des copeaux assistée par la gravité améliore-t-elle la durée de vie des outils ?
Oui, l'évacuation des copeaux assistée par la gravité réduit les re-coupes, limite les déformations thermiques et prévient l'usure des plaquettes coupantes, ce qui se traduit par une augmentation de la durée de vie allant jusqu'à 27 % pour les outils en carbure.
Pourquoi la rigidité en torsion est-elle essentielle sur les tours à commande numérique à lit incliné ?
La rigidité en torsion garantit la stabilité de la machine sous de fortes charges, réduit les vibrations et améliore la précision dimensionnelle lors d’opérations exigeantes telles que l’usinage à forte accélération (high-G) et l’usinage interrompu.
Quels secteurs tirent le plus profit de la technologie des tours à chariot incliné CNC ?
Les secteurs aéronautique, automobile et énergétique bénéficient grandement de cette technologie, en raison de la nécessité d’un usinage de précision à haut volume et de normes qualité rigoureuses, notamment les exigences AS9100 et API Q1.
Table des matières
- Ingénierie de précision : comment la géométrie du tour CNC à lit incliné permet d’atteindre une précision inférieure au micromètre
-
Rigidité structurelle et stabilité dynamique : les avantages fondamentaux de la conception des tours à chariot incliné CNC
- L’évacuation des copeaux assistée par la gravité améliore l’intégrité de la surface et prolonge la durée de vie des plaquettes jusqu’à 27 %
- Gains de rigidité en torsion validés par analyse par éléments finis (AEF) : 22 à 35 % supérieurs à ceux des versions à plateau plat sous des charges de coupe haute-G
-
Fabrication de précision à grand volume : applications des tours à commande numérique à lit incliné dans des secteurs critiques
- Composants de groupe motopropulseur automobile : boîtiers de joints homocinétiques et arbres de transmission avec un taux de réussite du premier passage supérieur à 99,8 %
- Conformité aérospatiale et énergétique : Atteinte des tolérances AS9100 et API Q1 grâce à un contrôle intégré en cours de processus
-
Questions fréquentes
- Quel est l’avantage principal de la géométrie des tours CNC à lit incliné ?
- Comment le choix de l'angle du lit (30°, 45°, 60°) influence-t-il la précision d'usinage ?
- L'évacuation des copeaux assistée par la gravité améliore-t-elle la durée de vie des outils ?
- Pourquoi la rigidité en torsion est-elle essentielle sur les tours à commande numérique à lit incliné ?
- Quels secteurs tirent le plus profit de la technologie des tours à chariot incliné CNC ?