
 EN
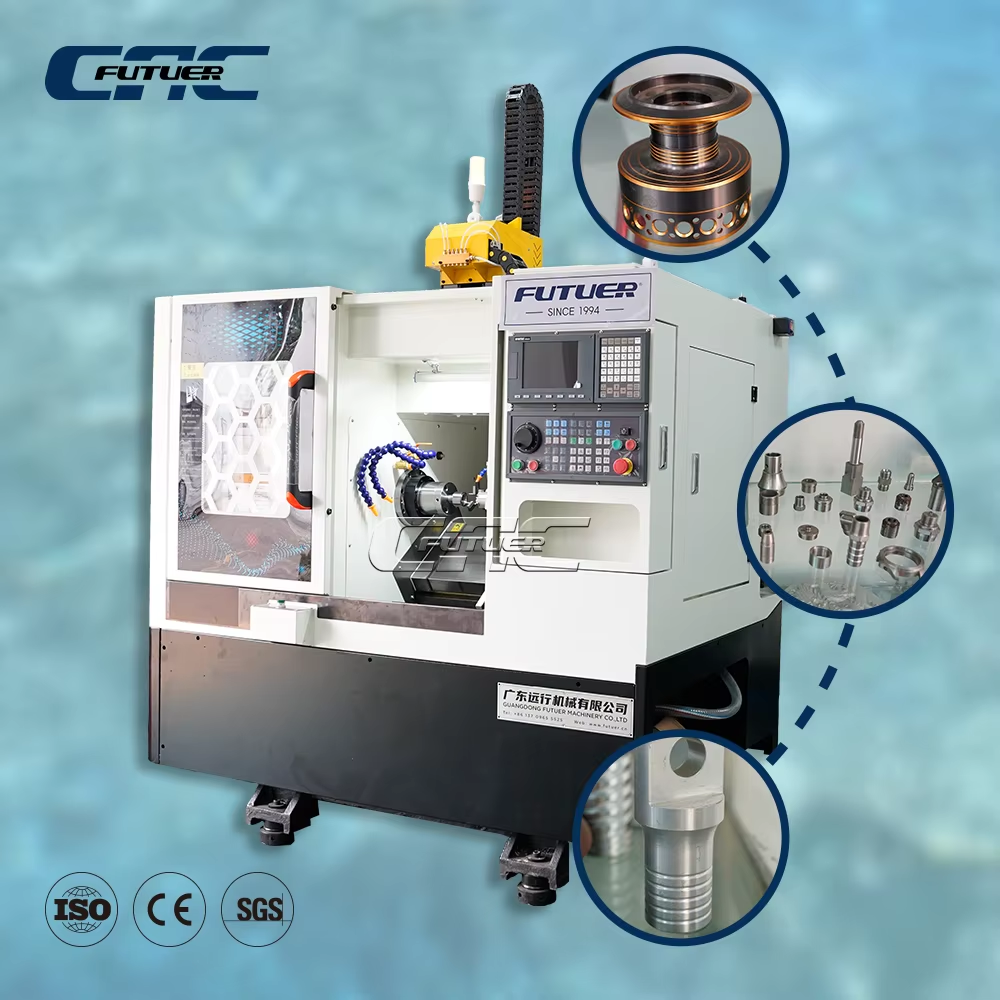
Hassas Mühendislik: Eğimli Yatak CNC Torna Tezgâhı Geometrisi Nasıl Mikronun Altındaki Hassasiyeti Sağlar?
Bir eğimli yatak CNC torna tezgâhının eğimli yatak tasarımı, gelişmiş torna işlemlerinde mikronun altındaki hassasiyeti sağlamak için temel oluşturur. Düz yatak yapılarından farklı olarak, açılı yapı kuvvet dağıtımını, yerçekimi destekli talaş tahliyesini ve termal yönetimini optimize eder; bu da uzun üretim döngüleri boyunca sıkı parça toleranslarını korumak için gerekli faktörlerdir.
Yatak Açısı Optimizasyonu (30°, 45°, 60°) ve Konumsal Tekrarlanabilirlik ile Isıl Hata Düzeltmesi Üzerindeki Doğrudan Etkisi
Uygun yatak açısının seçilmesi, tekrarlanabilir alt mikron hassasiyeti elde etmek için kritik bir parametredir. Küçük ve hafif parçalar için 30° eğim tercih edilir; yumuşak eğim, minimum sapma ile kararlı kesim işlemine izin verirken, mükemmel talaş atma ve hızlı ısı dağılımı, kısa çalışma süreleri boyunca termal hataları ±1 µm seviyesinde tutar. Orta boyutlu iş parçaları için 45° yönelim en dengeli performansı sunar. Bu açı, bileşke kesme kuvvetini makinenin ana yapısal eksenleriyle hizalar; bu da burulma esnemelerini azaltır ve konumsal tekrarlanabilirliği artırır. 45° geometrisi ayrıca soğutma sıvısı ve talaşların kesme bölgesinden uzaklaşmasını hızlandırarak, sabit bir termal durumu korur ve böylece mil genişlemesini ve kuyruk mili yanlış hizalamasını sınırlar. Ağır parçaların işlenmesi veya agresif malzeme kaldırma işlemleri sırasında 60° eğimli yatak önceliklidir. Dik eğim, talaşların ve kesme sıvılarının temizlenmesinde yer çekiminin rolünü maksimize eder; bu da ısı patlamalarına ve yüzey hasarlarına neden olan yeniden kesmeyi önler. Bu açı, Z-ekseni boyunca yerel sıcaklık gradyanlarını önemli ölçüde düşürür ve karmaşık aktif telafi algoritmalarına duyulan ihtiyacı azaltır. Sonuç olarak makine, yüksek hacimli vardiya süresince ±1 µm konumsal tekrarlanabilirliğini sürdürür—bu da termal distorsiyonun başlıca nedenlerini etkisiz hale getirir.
Gerçek Dünya Metroloji Doğrulaması: Uzay Araçları Şaft Üretiminde <2 µm Yuvarlaklık ve ≤0,005 mm/300 mm Düzgünlük
Atölye ortamında yapılan ölçümler, teorik avantajları tutarlı bir şekilde doğrulamaktadır. Son zamanlarda, türbin motor bileşenleri için havacılık sektörüne ait millerin üretimi sırasında, 45° eğimli yatakta çalışan CNC torna tezgâhı, yüksek mukavemetli nikel alaşımlı milleri, koordinat ölçüm makinesi (CMM) ve lazer interferometri ile doğrulanmış olarak 1,8 µm’lik bir yuvarlaklık ve 300 mm uzunlukta yalnızca 0,004 mm’lik bir doğrusallık sapması ile işlemiştir. 500 parçalık bir parti boyunca biçim hatası nedeniyle hiçbir hurda kaydı yapılmamıştır. Bu sonuçlar, yatağın doğasından gelen rijitliği ve önyüklü doğrusal kızak sistemlerinden kaynaklanmaktadır; bu özellikler, yüksek ilerleme kuvvetleri altında bile mikro titreşimleri bastırarak kesici takım yolunun hassasiyetini korumaktadır. Süreç içi entegre ölçüm sistemi, kalan termal sürüklenmeyi hemen düzelterek toleransların korunmasını sağlamaktadır; böylece 2 µm’den küçük yuvarlaklık ve ≤0,005 mm/300 mm doğrusallık değeri tutarlı bir şekilde sağlanmaktadır. Bu metrolojiye dayalı performans, eğimli yataklı tezgâhların, kapsamlı süreç sonrası düzeltmeye başvurmadan AS9100 ve benzeri sıkı kalite gereksinimlerini karşılayabilme yeteneğini doğrulamaktadır.
Yapısal Sağlamlık ve Dinamik Kararlılık: Eğimli Yatak CNC Torna Tasarımının Temel Avantajları
Yerçekimi Destekli Talaş Uzaklaştırma, Yüzey Bütünlüğünü İyileştirir ve Kesici Uç Ömrünü %27'ye kadar uzatır
Eğik yataklı CNC tornalarda, genellikle 30°, 45° veya 60° açıda ayarlanan eğik yatak, talaşların kesme kenarından uzaklaşmasını yerçekimi kuvvetiyle sağlar. Talaşların birikip tekrar döngüye girdiği düz yataklı makinelerin aksine, eğik yataklar talaşları doğrudan taşıyıcıya yönlendirerek yüzey kalitesini bozan ve yan yüzey aşınmasını hızlandıran yeniden kesmeyi ortadan kaldırır. Kontrollü deneyler, bu durumun mikro çatlamayı %12–15 oranında azalttığını ve Biriken Kenar (BUE) oluşumunu düşürdüğünü göstermektedir; bu sayede yüzey pürüzlülüğü sürekli olarak Ra 0.4 µm’nin altına düşmektedir (Hassas İşleme Birliği, 2023). Kesici uç altına talaşların tekrar tekrar çekilmesini önleyen bu tasarım, işlenen yüzeydeki sürüklenmeyi ve işlenmiş katmanın işlenebilirlik sertleşmesini azaltarak kritik bileşenlerde yorulma ömrünü doğrudan artırır. Yerçekimiyle hizalanmış talaş akışı, kesme bölgesine soğutma sıvısının nüfuz etmesini de iyileştirir; bu da kesici uçta termal şoka neden olmayı ve kesici uç mikro-geometrisinde erken kırılmaya yol açan faktörleri azaltır. Karbür uçlar için bu durum, agresif parametrelerle Inconel 718 alaşımının işlendiği altı aylık bir havacılık deneyinde gösterildiği üzere, kullanım ömrünün %27’ye kadar uzamasına yol açar. Aktif kesme bölgesinin sıcak talaş tabakasından ayrılması, termal distorsiyonu bastırır ve sürekli vardiyalar boyunca sıkı toleransları korur; aynı zamanda kesme ortamını stabilize ederek kaliteyi veya tüketim maliyetlerini artırmadan üretim kapasitesini artırır.
Yüksek-G Kesme Yükleri Altında Düz Tabanlı Karşıtlarına Göre 22–35% Daha Yüksek, FEA ile Doğrulanmış Burulma Sertliği Kazanımları
Sonlu eleman analizi (FEA), eğik yataklı CNC tornaların, ağır merkez dışı kesme yükleri altında burulma rijitliğinde düz yatak tasarımına kıyasla %22 ila %35 arası iyileşme gösterdiğini tutarlı bir şekilde ortaya koymaktadır. Eğik yatağın tek parça üçgen kesiti, optimize edilmiş kabartmalar aracılığıyla burulma kuvvetlerini doğrudan makine tabanına yönlendirir; buna karşılık düz yataklar, yerel şekil değişimine neden olan cıvatalı açılı kaydırma sistemlerine dayanır. Gelişmiş Üretim Araştırma Konsorsiyumu tarafından 2022 yılında yapılan bir referans çalışmasında, tek parça dökme demir çerçeveli 60° eğik yatak, ilk burulma doğal frekansında %30’luk bir artış göstermiştir; bu da devir sayısı 8.000 RPM’ye kadar olan mil hızlarında rezonans oluşumunu engeller. Modeller, Inconel millerine benzer analoglara 1.800 N’den fazla tornalama kuvveti uygulamıştır; düz yatak yapıları, kesici uçta statik şekil değişiminde %35’e varan artış göstermiştir. Bu rijitlik, zor işlenebilen alaşımlarda kesintili tornalama işlemlerinde sürekli doğruluğu sağlar ve yüzey dokusunu bozan ve kesici ömrünü kısaltan mikro titreşimi önler. Aynı zamanda CAD geometrisine sadık kalınan takım yolu takibini garanti eder; bu da son işlem sonrası muayene atıklarını azaltır. Operatörler, boyutsal sapma olmadan %25’e kadar daha derin kesim yapabildiklerini bildirmişlerdir; bu durum, eğik yatağın modern üretimde yüksek-G malzeme kaldırma kapasitesine katkısını açıkça ortaya koymaktadır.
Yüksek Hacimli Hassas Üretim: Kritik Sektörlerde Eğimli Yataklı CNC Torna Uygulamaları
Eğimli yataklı CNC torna tezgâhı, otomotiv ve havacılık sektörlerinde yüksek hacimli üretim için gerekli tekrarlanabilirliği ve verimliliği sağlar. Eğimli yatağı, talaş akışını etkili hale getirir ve termal kararlılığı artırır; bu da uzun süreli üretim süreçlerinde tutarlı parça kalitesi sağlamayı mümkün kılar.
Otomotiv Güç Aktarma Organı Bileşenleri: %99,8'den fazla İlk Geçiş Verimiyle Sabit Mafsallı (CV) Muhafaza Gövdeleri ve Şanzıman Milleri
Otomotiv güç aktarma sistemi hatlarında, eğik yataklı CNC torna makineleri, CV mafsallı muhafazalar ve şanzıman milleri için ilk geçişte %99,8’in üzerinde verim sağlar. 45°’lik yatak açısı, talaşların yerçekimi destekli olarak dışarı atılmasını sağlayarak tekrar kesilmeyi önler—bu da kesici uç ömrünü %27’ye kadar uzatır ve yüzey bütünlüğünü korur. Otomatik takım probu ve ofset düzeltmesi, konumsal doğruluğu sağlar ve 0,005 mm/300 mm içinde doğruluk sağlar. Bu yetenekler, bir üst düzey üreticinin hurda oranını %40 azaltmasına ve operatör müdahalesi olmadan gece boyu çalıştırılabilen vardiyalara geçmesine olanak tanır.
Havacılık ve Enerji Uyumluluğu: Entegre Süreç İçi Ölçümleme ile AS9100 ve API Q1 Toleranslarının Sağlanması
Uzay ve enerji bileşenleri için entegre süreç içi ölçüm sistemine sahip eğimli yatak tornaları, AS9100 ve API Q1 standartlarının izlenebilirlik gereksinimlerini karşılar. Gerçek zamanlı geri bildirim döngüleri, termal kaymayı telafi ederek kritik millerde yuvarlaklığı <2 µm ve doğruluğu ≤0,005 mm/300 mm seviyesinde tutar. Makinenin sonlu elemanlar analizi (FEA) ile doğrulanmış burulma rijitliği, düz yatak tasarımlarına kıyasla %22–35 daha yüksektir; bu da süperalaşımların yüksek hızda tornalanması sırasında titreşimi bastırır, tutarlı yüzey kalitesini garanti eder ve post-proses kontrol kuyruklarını ortadan kaldırır. Bu kapalı çevrim kontrolü, malzeme sertifikasyonu ve kalite yönetim standartlarına uyumu doğrudan destekler.
SSS
Eğimli yatak CNC torna geometrisinin birincil avantajı nedir?
Eğimli yatak CNC torna tezgâhı geometrisinin temel avantajı, kuvvet dağıtımını optimize etme, yerçekimi destekli talaş atma ve termal bozulmaları etkili bir şekilde yönetme yeteneğidir; bu da gelişmiş işleyme işlemlerinde alt mikron doğruluğu ve artırılmış konumsal tekrarlanabilirliğe yol açar.
Yatak açısı seçimi (30°, 45°, 60°) işleyme doğruluğunu nasıl etkiler?
Yatak açısı, tezgâhın kesme kararlılığını, talaş atmasını ve termal yönetimini etkiler. 30° açı hafif ağırlıklı parçalar için idealdir; 45° orta boyutlu parçalar için dengeli performans sunar; 60° açı ise yüksek konumsal tekrarlanabilirlikle ağır veya agresif malzemelerin işlenmesinde üstün sonuçlar verir.
Yerçekimi destekli talaş atma, kesici uç ömrünü artırır mı?
Evet, yerçekimi destekli talaş atma, yeniden kesmeyi azaltır, termal bozulmayı en aza indirir ve kesici uçlarda aşınmayı önler; bu da karbür kesiciler için ömür uzamasına %27’ye kadar katkı sağlar.
Neden eğimli yatak CNC torna tezgâhlarında burulma rijitliği çok önemlidir?
Burulma rijitliği, makinenin ağır yükler altında kararlılığını sağlar, titreşimi bastırır ve yüksek G kesme ve kesintili tornalama gibi zorlu işlemler sırasında boyutsal doğruluğu artırır.
Eğimli yatak CNC torna tezgâhı teknolojisinden en çok hangi sektörler faydalanır?
Uzay ve havacılık, otomotiv ve enerji gibi sektörler, yüksek hacimli hassas tornalama ihtiyacına ve AS9100 ile API Q1 gibi sıkı kalite standartlarına sahip olmaları nedeniyle bu teknolojiden önemli ölçüde faydalanır.
İçindekiler Tablosu
- Hassas Mühendislik: Eğimli Yatak CNC Torna Tezgâhı Geometrisi Nasıl Mikronun Altındaki Hassasiyeti Sağlar?
- Yapısal Sağlamlık ve Dinamik Kararlılık: Eğimli Yatak CNC Torna Tasarımının Temel Avantajları
- Yüksek Hacimli Hassas Üretim: Kritik Sektörlerde Eğimli Yataklı CNC Torna Uygulamaları
-
SSS
- Eğimli yatak CNC torna geometrisinin birincil avantajı nedir?
- Yatak açısı seçimi (30°, 45°, 60°) işleyme doğruluğunu nasıl etkiler?
- Yerçekimi destekli talaş atma, kesici uç ömrünü artırır mı?
- Neden eğimli yatak CNC torna tezgâhlarında burulma rijitliği çok önemlidir?
- Eğimli yatak CNC torna tezgâhı teknolojisinden en çok hangi sektörler faydalanır?