
 EN
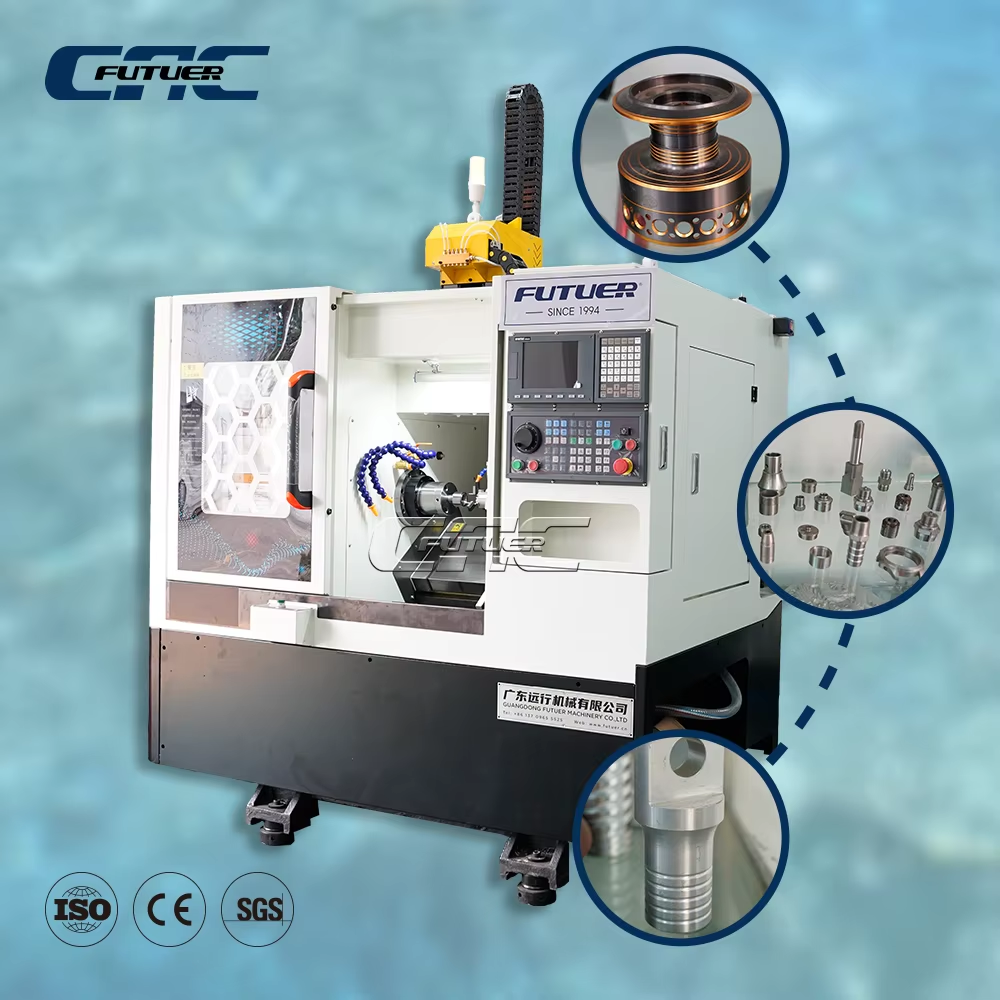
Presisjonskonstruksjon: Hvordan geometrien til en skråbunn-CNC-skruebænk muliggjør nøyaktighet under én mikrometer
Den skråe bunnkonstruksjonen til en skråbunn-CNC-skruebænk er grunnlaget for dens evne til å levere nøyaktighet under én mikrometer ved avanserte dreieoperasjoner. I motsetning til flatbunnkonfigurasjoner optimaliserer den skråe konstruksjonen kraftfordelingen, avfallshåndtering med tyngdekraftstøtte og termisk styring – avgjørende faktorer for å opprettholde stramme toleranser på deler over lange produksjonsperioder.
Optimalisering av bunnvinkel (30°, 45°, 60°) og dens direkte innvirkning på posisjons-gjentakbarhet og kompensasjon av termiske feil
Å velge riktig sengvinkel er en avgjørende faktor for å oppnå gjentakbar sub-mikron nøyaktighet. En helning på 30° foretrekkes for små, lette komponenter; den milde helningen tillater stabil skjæring med minimal deformasjon, mens utmerket avføring av spånn og rask varmeavledning holder termiske feil på ±1 µm over korte løp. For arbeidsstykker av medium størrelse gir en vinkel på 45° best balansert ytelse. Den justerer den resulterende skjære-kraften i retning med maskinens hovedstrukturaksler, noe som reduserer torsjonsbøyning og forbedrer posisjons-gjentakbarhet. Geometrien på 45° akselerer også tilførsel av kjølevæske og spånn bort fra skjæresonen, og vedlikeholder en konstant termisk tilstand som begrenser spindelutvidelse og feiljustering av bakstøtten. Ved bearbeiding av tunge deler eller under aggressiv materialfjerning dominerer en helning på 60°. Den bratte helningen maksimerer tyngdekraftens rolle ved fjerning av spånn og skjærevæske, og forhindrer gjen-skjæring som fører til temperaturtopper og overflate-skade. Denne vinkelen reduserer betydelig lokale temperaturgradienter langs Z-aksen, og minsker behovet for komplekse aktive kompensasjonsalgoritmer. Som resultat opprettholder maskinen en posisjons-gjentakbarhet på ±1 µm gjennom høyvolumskift – og neutraliserer effektivt de primære årsakene til termisk forvrengning.
Validering av metrologi i virkeligheten: <2 µm rundhet og ≤0,005 mm/300 mm rettlinjethet i produksjon av luftfartsaksler
Målinger på produksjonsgulvet bekrefter konsekvent de teoretiske fordelene. I en nylig produksjon av luftfartsaksler for turbinmotorer bearbeidet en CNC-skråbænkemaskin med 45° skråning høyfasthetsskiftlegeringsaksler til en rundhet på 1,8 µm og en rettlinjethetsavvikelse på bare 0,004 mm over 300 mm, som verifisert av CMM og laserinterferometri. I et parti på 500 deler ble det registrert null utslag på grunn av formfeil. Resultatene skyldes bænkens inneboende stivhet og forspente lineære føringssystemer, som undertrykker mikrovibrasjoner og opprettholder nøyaktig verktøybane selv ved høye fremføringskrefter. Integrert måling under prosessen sikrer ytterligere toleransene ved umiddelbar korrigering av resterende termisk drift – slik at rundhet under 2 µm og rettlinjethet på ≤0,005 mm/300 mm opprettholdes konsekvent. En slik metrologibasert ytelse bekrefter at skråbænken har evne til å oppfylle strenge kvalitetskrav som AS9100 og lignende uten å være avhengig av omfattende korreksjon etter prosessen.
Strukturell stivhet og dynamisk stabilitet: De sentrale fordelene med skråseng-CNC-dreiebenkdesign
Spånutledning som støttes av tyngdekraften forbedrer overflateintegriteten og utvider innsatslivet med opptil 27 %
I CNC-skråbænkemaskiner er den skrå bænk vanligvis innstilt til 30°, 45° eller 60°, noe som tillater tyngdekraften å føre avfallet vekk fra skjærekanten. I motsetning til maskiner med flat bænk, der avfall samles og sirkulerer på nytt, fører skråbænkene avfallsstoffet direkte inn i transportbåndet, noe som eliminerer gjentatt skjæring som forverrer overflatekvaliteten og akselererer flankeslitasje. Kontrollerte tester viser at dette reduserer mikrospenn ved 12–15 % og senker dannelsen av Built-Up Edge (BUE), og oppnår konsekvent overflateruhet under Ra 0,4 µm (Precision Machining Association, 2023). Ved å hindre at avfall trekkes gjentatte ganger under innsettingen, reduserer designet overflatens smøring og arbeidsforhardning av den bearbeidede laget – noe som direkte forbedrer utmatningslivslengden til kritiske komponenter. Avfallstrømmen, justert etter tyngdekraftens retning, forbedrer også kjølevæskens gjennomtrengning til skjæresonen, reduserer termisk sjokk på innsettingen og stabiliserer mikrogeometrien mot tidlig brudd. For karbidinnsettinger betyr dette en levetidsforlengelse på inntil 27 %, som demonstrert i en seksmåneder lang luftfartsprøve med dreining av Inconel 718 ved kravfulle parametere. Å isolere den aktive skjæresonen fra den varme avfallslaget undertrykker termisk deformasjon, noe som bevaret nøyaktige toleranser over kontinuerlige skift – og stabiliserer skjæremiljøet for å øke produksjonshastigheten uten å ofre kvalitet eller øke forbrukskostnadene.
FEA-validated torsjonsstivhetsgevinster: 22–35 % høyere enn flatbunnsalternativer under kuttbelastninger med høy G
Endelige elementanalyser (FEA) viser konsekvent at CNC-skruebænker med skrå seng overgår modeller med flat seng når det gjelder torsjonsstivhet, med forbedringer på 22–35 % under tunge eksentriske skjæringstilfeller. Den skrå sengens monolittiske trekantede tverrsnitt kanalerer vridningskrefter direkte inn i maskinens sokkel via optimal ribbestruktur, mens flate senger bruker skruetilfestede skråskinner som utviser lokal bøyning. I en referansestudie fra 2022 utført av Advanced Manufacturing Research Consortium viste en skråseng med 60° helning og ramme i én stykke støpejern en 30 % høyere første torsjonsnaturlig frekvens – noe som eliminerer resonans ved spindelhastigheter opp til 8 000 omdreininger per minutt. Modellene påførte dreiekrefter på over 1 800 N på Inconel-akselmodeller; flat-seng-konfigurasjoner viste opptil 35 % større statisk deformasjon ved verktøyets spiss. Denne stivheten gjenspeiler seg i vedvarende nøyaktighet under avbrutte skjæringstilfeller på vanskelig bearbeidelige legeringer, og hindrer mikrovibrasjoner som svekker overflatekvaliteten og verktyets levetid. Den sikrer også nøyaktig følging av verktøybanen i henhold til CAD-geometrien – noe som reduserer avfall fra etterfølgende inspeksjon. Operatører rapporterer opptil 25 % dypere skjæring uten dimensjonell avvik, noe som understreker den skrå sengens bidrag til materialfjerning med høy G-verdi i moderne produksjon.
Høyvolumen presisjonsproduksjon: Anvendelser av CNC-skråbæreklattemaskiner i kritiske industrier
CNC-skråbæreklattemaskinen gir den gjentakeligheten og produksjonshastigheten som kreves for høyvolumenproduksjon i bil- og luftfartssektoren. Den skråe sengen fremmer effektiv spånflyt og termisk stabilitet, noe som muliggjør konsekvent delkvalitet over lengre produksjonsløp.
Bilens drivlinjekomponenter: CV-leddhus og giraksler med >99,8 % første-gang-godkjent-leveranse
I bilindustriens drivlinjer oppnår CNC-skruebanker med skrå seng vanligvis en første-gjennomføring-utbytte på over 99,8 % for CV-leddhus og giraksler. Den 45°-skrå sengorienteringen utnytter tyngdekraften for å sikre effektiv avføring av spåner, noe som forhindrer at spåner kuttes på nytt—og dermed forlenger innsatslivet til innsettingene med opptil 27 % og bevarer overflatekvaliteten. Automatisk verktøyavlesning og justering av avvik sikrer posisjonsnøyaktighet, slik at rettlinjethet opprettholdes innenfor 0,005 mm/300 mm. Disse egenskapene gjør det mulig for en ledende produsent å redusere avfall med 40 % og kjøre «lys-ut»-skifter uten operatørinngrep.
Luftfarts- og energisektor: Oppnåelse av AS9100- og API Q1-toleranser med integrert prosesskontrollmåling
For luft- og romfarts- samt energikomponenter oppfyller skråbunnsdreiebenker med integrert måling under prosessen sporebarhetskravene i AS9100 og API Q1. Tilbakemeldingsløkker i sanntid kompenserer for termisk drift og holder runding innenfor <2 µm og rettlinjethet innenfor ≤0,005 mm/300 mm på kritiske aksler. Maskinens ved hjelp av FEA validerte torsjonsstivhet – 22–35 % høyere enn ved flatbunnsdesign – demper vibrasjoner under hurtigdreining av superlegeringer, noe som garanterer en konsekvent overflatekvalitet og eliminerer køer for etterfølgende inspeksjon. Denne lukkede styringsløkken støtter direkte etterlevelse av materialsertifiserings- og kvalitetsstyringsstandarder.
Ofte stilte spørsmål
Hva er den primære fordelen med geometrien til en skråbunns-CNC-dreiebenk?
Den primære fordelen med geometrien til CNC-skråbænkerevolver er dets evne til å optimere kraftfordelingen, muliggjøre gravitasjonsstøttet avføring av spåner og effektivt håndtere termiske forvrengninger, noe som fører til nøyaktighet under én mikrometer og forbedret posisjonsreproduserbarhet under avanserte maskinoperasjoner.
Hvordan påvirker valget av skråbænkevinkel (30°, 45°, 60°) maskineringens nøyaktighet?
Skråbænkevinkelen påvirker maskinens skjærestabilitet, spånavføringen og termiske styring. En vinkel på 30° er ideell for lette komponenter, 45° gir balansert ytelse for mellomstore deler, mens en vinkel på 60° er fremragende ved maskinering av tunge eller kravstillende materialer med høy posisjonsreproduserbarhet.
Forbedrer gravitasjonsstøttet spånavføring verktøyets levetid?
Ja, gravitasjonsstøttet spånavføring reduserer gjen-skjæring, minimerer termisk forvrengning og hindrer slitasje på skjæreinsatsene, noe som fører til en utvidelse av levetiden med opptil 27 % for karbidverktøy.
Hvorfor er torsjonsstivhet avgjørende i CNC-skråbænkerevolver?
Torsjonsstivhet sikrer maskinens stabilitet under tunge belastninger, demper vibrasjoner og forbedrer målnøyaktigheten under utfordrende operasjoner som høy-G-skråning og avbrutt bearbeiding.
Hvilke industrier drar mest nytte av skråbunn-CNC-skruebænk-teknologi?
Industrier som luft- og romfart, bilindustrien og energisektoren drar betydelig nytte, på grunn av behovet for presis massebearbeiding og strenge kvalitetskrav, inkludert AS9100- og API Q1-krav.
Innholdsfortegnelse
- Presisjonskonstruksjon: Hvordan geometrien til en skråbunn-CNC-skruebænk muliggjør nøyaktighet under én mikrometer
- Strukturell stivhet og dynamisk stabilitet: De sentrale fordelene med skråseng-CNC-dreiebenkdesign
- Høyvolumen presisjonsproduksjon: Anvendelser av CNC-skråbæreklattemaskiner i kritiske industrier
-
Ofte stilte spørsmål
- Hva er den primære fordelen med geometrien til en skråbunns-CNC-dreiebenk?
- Hvordan påvirker valget av skråbænkevinkel (30°, 45°, 60°) maskineringens nøyaktighet?
- Forbedrer gravitasjonsstøttet spånavføring verktøyets levetid?
- Hvorfor er torsjonsstivhet avgjørende i CNC-skråbænkerevolver?
- Hvilke industrier drar mest nytte av skråbunn-CNC-skruebænk-teknologi?