
 EN
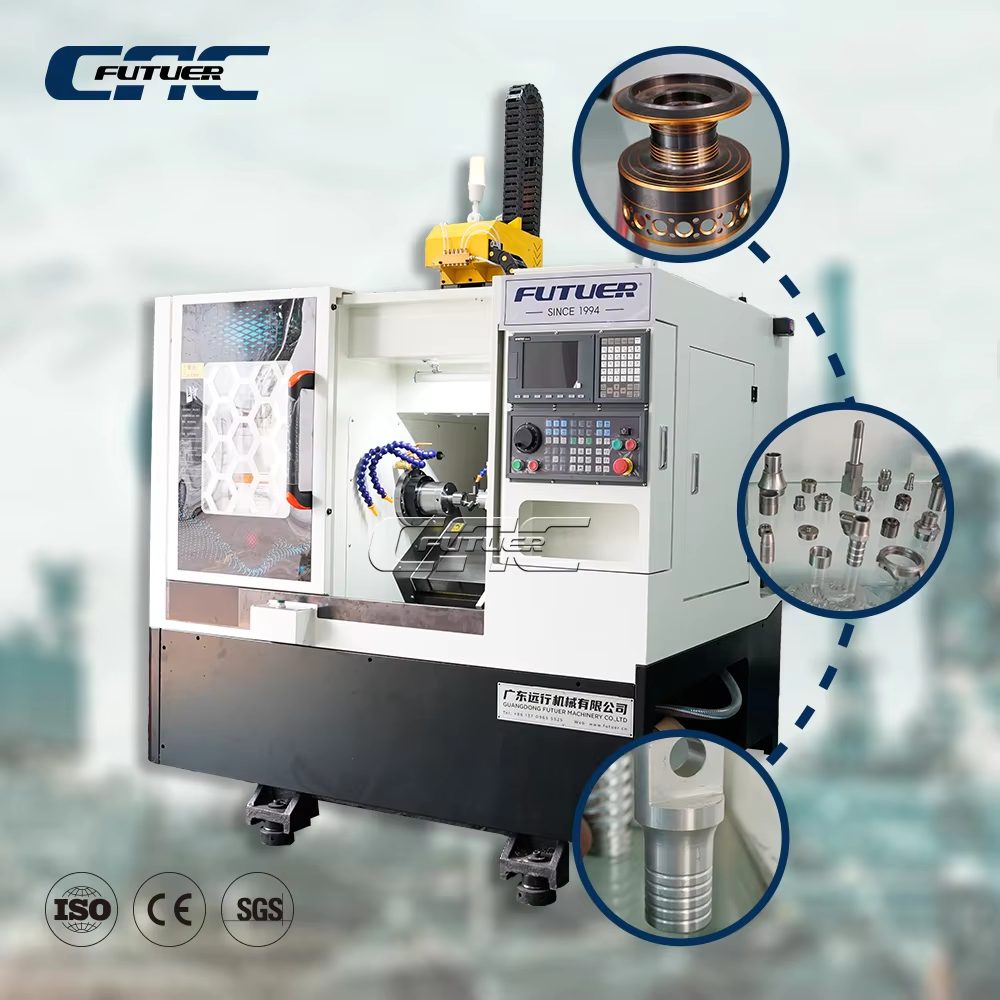
Fanuc Lathe: ມາດຕະຖານຂອງອຸດສາຫະກຳສຳລັບການອັດຕະໂນມັດຢ່າງສຸກເສີນ
ເຄື່ອງກັດ Fanuc ໄດ້ປ່ຽນແປງຄວາມເຂົ້າໃຈກ່ຽວກັບການອັດຕະໂນມັດຢ່າງສຸກເສີນໃໝ່ ໂດຍການຝັງການວິເຄາະ AI ໃນເວລາຈິງ ແລະ ສຳລັບສຳລັບ CNC (Computer Numerical Control) ທີ່ເປັນເອກະລາດ ເຊິ່ງສາມາດປະສານງານຂະບວນການກັດ, ຫຸ່ນຍົນ, ແລະ ການຮັບຮູ້ຈາກເຊັນເຊີໄດ້ຢ່າງລຽບງ່າຍ. ຄວາມສາມາດນີ້ບໍ່ພຽງແຕ່ຍົກສູງຄວາມຖືກຕ້ອງເທົ່ານັ້ນ ແຕ່ຍັງສ້າງພື້ນຖານທີ່ສາມາດຂະຫຍາຍໄດ້ສຳລັບການຜະລິດທີ່ບໍ່ຕ້ອງມີຄົນເຮັດວຽກ (lights-out manufacturing).
ການຕິດຕາມໃນເວລາຈິງ ແລະ ການປັບຄ່າພາລາມິເຕີແບບປັບຕົວໄດ້ທີ່ຂັບເຄື່ອນດ້ວຍ AI
ເຄື່ອງຈັກ CNC ທີ່ທັນສະໄໝຕ້ອງສາມາດຕອບສະຫນອງຕໍ່ສະພາບການທີ່ປ່ຽນແປງໄດ້ຢ່າງໄວວ່າ ເຊັ່ນ: ການສຶກສູນຂອງເຄື່ອງມື, ການຂະຫຍາຍຕົວຈາກຄວາມຮ້ອນ, ແລະ ຄວາມບໍ່ເປັນເອກະພາບຂອງວັດຖຸ. ເຄື່ອງຈັກລາດຕິດຂອງ Fanuc ໃຊ້ຮູບແບບການຮຽນຮູ້ທີ່ເລິກເຊີງດ້ວຍການເສີມແຮງ (deep reinforcement learning) ທີ່ຕິດຕາມຄວາມໄວຂອງເຄື່ອງຈັກ, ອັດຕາການໃຫ້ວັດຖຸເຂົ້າ, ແລະ ທິດທາງຂອງແກນເຄື່ອງຈັກໃນເວລາຕັດຢ່າງຕໍ່ເນື່ອງ. ໂດຍການວິເຄາະຕົວແປເຫຼົ່ານີ້ໃນເວລາຈິງ (real time), ລະບົບຈະສາມາດຈັບຈຸດທີ່ເປັນການເບິ່ງຕົວຈິງຈາກປະສິດທິພາບທີ່ດີທີ່ສຸດ ແລະ ສາມາດປັບຄ່າຕັ້ງຕົນເອງເພື່ອປ້ອງກັນບັນຫາທີ່ບໍ່ປົກກະຕິ ແລະ ການເສຍຫາຍຂອງອຸປະກອນ. ການຄວບຄຸມທີ່ສາມາດປັບຕົວໄດ້ນີ້ຊ່ວຍຍືດອາຍຸການໃຊ້ງານຂອງເຄື່ອງມື, ຫຼຸດຈຳນວນວັດຖຸທີ່ບໍ່ຜ່ານມາດຕະຖານ (scrap), ແລະ ຮັບປະກັນຄວາມຖືກຕ້ອງຂອງຂະໜາດ—ເຖີງແມ່ນວ່າຈະເຮັດການຜະລິດຢ່າງຕໍ່ເນື່ອງເປັນເວລາດົນ. ການຮຽນຮູ້ຂອງເຄື່ອງຈັກທີ່ບໍ່ຕ້ອງມີການຄຸມຄວບ (unsupervised machine learning) ໃຫ້ເຄື່ອງຈັກສາມາດຮຽນຮູ້ຈາກແຕ່ລະວຟູນ (cycle) ແລະ ປັບປຸງການເຮັດວຽກຂອງຕົນຢ່າງຄ່ອຍເປັນຄ່ອຍໄປໂດຍບໍ່ຕ້ອງປ່ຽນແປງໂປຣແກຣມດ້ວຍມື. ຜົນໄດ້ຮັບແມ່ນເຄື່ອງຈັກທີ່ສາມາດຮັກສາຄວາມຖືກຕ້ອງໃນລະດັບຕ່ຳກວ່າ 1 ມິກໂຣເມີດ (sub-micron tolerances) ແລະ ສາມາດເຮັດนายບັນຫາກ່ອນທີ່ມັນຈະສົ່ງຜົນຕໍ່ຄຸນນະພາບ—ເຮັດໃຫ້ການຜະລິດທີ່ບໍ່ມີຂໍ້ບົກເບີ່ນ (zero-defect production) ມີຄວາມໝັ້ນໃຈທີ່ອີງໃສ່ຂໍ້ມູນ.
ການປະສົມປະສານຢ່າງເປັນເນື້ອເດີຍກັນຂອງເຊັນເຊີ, ວິທະຍາສາດຫຸ່ນຍົນ, ແລະ ລະບົບຄວບຄຸມ CNC
ລະບົບຄວບຄຸມຂອງເຄື່ອງກັດແທນ Fanuc ຖືກອອກແບບມາເພື່ອໃຫ້ສາມາດເຊື່ອມຕໍ່ໄດ້ຢ່າງເປັນທຳກັບເຊີນເຊີ ການສັ່ນ, ເຊີນເຊີ ອຸນຫະພູມ, ເຊີນເຊີ ການປ່ອຍຄລື່ນສຽງ, ແລະ ເຄື່ອງຈັກທີ່ເຮັດວຽກດ້ວຍຫຸ່ນຍົນ—ເປັນການປ່ຽນເຄື່ອງກັດແທນທີ່ເຮັດວຽກດ້ວຍຕົວເອງໃຫ້ເປັນເຊວເຊີ່ຍນຜະລິດຕະກຳທີ່ເຮັດວຽກຢ່າງເຕັມຮູບແບບ. ຂໍ້ມູນຈາກເຊີນເຊີທີ່ເກັບໄດ້ແບບທັນທີຖືກສ่งໂດຍກົງໄປຍັງ CNC, ເຊິ່ງຈະຄວບຄຸມລຳດັບການເອົາຊີ້ນງານເຂົ້າ-ອອກດ້ວຍຫຸ່ນຍົນ ແລະ ການກວດສອບໃນຂະນະທີ່ກຳລັງຜະລິດຢ່າງຕໍ່ເນື່ອງ. ສິ່ງນີ້ຊ່ວຍຂຈາດການເຂົ້າໄປເຮັດວຽກດ້ວຍມື, ລຸດເວລາໃນແຕ່ລະວຟງ, ແລະ ໃຫ້ຄວາມເປັນໄປໄດ້ໃນການເຮັດວຽກຢ່າງຕໍ່ເນື່ອງໂດຍບໍ່ຕ້ອງມີຄົນຄວບຄຸມ. ໃນການນຳໃຊ້ທີ່ເຊື່ອມຕໍ່ກັນຢ່າງເຕັມຮູບແບບ, ຜູ້ຜະລິດລາຍງານວ່າມີການປັບປຸງປະສິດທິພາບໄດ້ເຖິງ 15% ຈາກການຈັດລຳດັບການເຄື່ອນຍ້າຍຊີ້ນງານທີ່ເຊື່ອມຕໍ່ກັນຢ່າງເປັນເອກະລາດ ແລະ ການປັບຕົວທັນທີຕາມສະຖານະການຈິງ. ພື້ນຖານດັ່ງກ່າວຖືກສ້າງຂຶ້ນຕາມເຄື່ອງມື Industry 4.0 ເຊິ່ງສາມາດຮອງຮັບການຕິດຕາມຈາກໄລຍະທາງໄກ ແລະ ການວິເຄາະທີ່ຄາດເຖິງໄດ້—ເຊື່ອມລວມການຄວບຄຸມການເຄື່ອນທີ່, ການປະມວນຜົນຂໍ້ມູນຈາກເຊີນເຊີຫຼາຍຊິ້ນ, ແລະ ການຄວບຄຸມຫຸ່ນຍົນເຂົ້າໄວ້ໃນອິນເຕີເຟສດຽວທີ່ປອດໄພ. ຮູບແບບທີ່ເປັນເອກະລາດນີ້ຊ່ວຍໃຫ້ການຕິດຕັ້ງເຊວເຊີ່ຍນງ່າຍຂຶ້ນ, ເຮັດໃຫ້ເວລາທີ່ຈະນຳເອົາຜະລິດຕະພັນທີ່ສັບສົນອອກສູ່ຕະຫຼາດໄດ້ໄວຂຶ້ນ, ແລະ ສາມາດຮັກສາການຄວບຄຸມຢ່າງລະອອງ ແລະ ຄວາມປອດໄພໄວ້ໄດ້ເຖິງແມ່ນຈະຂະຫຍາຍຂະໜາດຈາກເຄື່ອງຈັກເຄື່ອງດຽວໄປເຖິງແຖວເຄື່ອງຈັກຫຼາຍເຄື່ອງ.
ຄວາມຖືກຕ້ອງທີ່ມີຄວາມແນ່ນອນໃນລະດັບຍ່ອຍ-ໄມໂຄຣນ: ວິທີການທີ່ເຄື່ອງກົດເລືອກ Fanuc ສະເໜີຄວາມຖືກຕ້ອງທີ່ບໍ່ສາມາດເທົຽບເທີງໄດ້
ການຊົດເຊີຍຂໍ້ຜິດພາດຈາກຄວາມຮ້ອນ ແລະ ການທຳนายການສຶກສາຂອງເຄື່ອງມືຢ່າງໄດນາມິກ
ການຂະຫຍາຍຕົວຈາກຄວາມຮ້ອນຍັງຄົງເປັນສາເຫດທີ່ສຳຄັນທີ່ສຸດຂອງການປ່ຽນແປງມິຕິໃນການກົດເຄື່ອງທີ່ມີຄວາມຖືກຕ້ອງສູງ. ເຄື່ອງກົດລາດຊະວະ Fanuc ປ້ອງກັນເລື່ອງນີ້ດ້ວຍເຊັນເຊີອຸນຫະພູມທີ່ຝັງຢູ່ໃນສະເປີນເດີ, ສະກູ້ບບອລ໌, ແລະ ໂຄງສ້າງເຄື່ອງ. ຂໍ້ມູນອຸນຫະພູມທີ່ໄດ້ຮັບແບບທັນທີທັນໃດຈະຖືກນຳໃຊ້ໃນແບບຈຳລອງການຊົດເຊີຍທີ່ເປັນເອກະລັກ ເພື່ອທຳนายການເລື່ອນຕຳແໜ່ງ ແລະ ປັບຄ່າແກນເຄື່ອງຢ່າງເປັນໄປໄດ້—ຮັກສາຄວາມຖືກຕ້ອງໄວ້ພາຍໃນ ±1–2 ມິກໂຣເມັດເຕີ ເຖິງແມ່ນວ່າຈະເຮັດວຽກຢູ່ໃນວົງຈອນຄວາມໄວສູງເປັນເວລາດົນ. ເ erg ກັບສິ່ງນີ້, ການທຳนายການສຶກຫຼຸດຂອງເຄື່ອງມືແບບເຄື່ອນໄຫວຈະວິເຄາະແຮງການຕັດ, ພາລະບານຂອງສະເປີນເດີ, ແລະ ລັກສະນະສຽງທີ່ເກີດຂື້ນເພື່ອປະເມີນຄວາມສຶກຫຼຸດຂອງແທງຕັດໃນເວລາຈິງ. ລະບົບຈະປັບຄ່າອັດຕາການປ້ອນ (feed rates) ແລະ ຄວາມເລິກຂອງການຕັດເພື່ອຮັກສາຄຸນນະພາບຜິວແລະຄວາມຖືກຕ້ອງດ້ານຮູບຮ່າງ, ແລະ ໃຫ້ສັນຍານເຕືອນກ່ອນເວລາທີ່ຈະຕ້ອງປ່ຽນເຄື່ອງມື ເພື່ອປ້ອງກັນບໍ່ໃຫ້ຄ່າທີ່ອະນຸຍາດຖືກເກີນ. ສະຕິປັນຍາແບບລູບປິດນີ້ຊ່ວຍຮັກສາການຜະລິດທີ່ຄົງທີ່ ແລະ ບໍ່ຕ້ອງມີຄົນຄຸມສັງເກດໃນລະດັບຕ່ຳກວ່າ 1 ມິກໂຣເມັດ—ຫຼຸດຜ່ອນຂະບວນການຂະວາຍຂອງຊິ້ນສ່ວນ ແລະ ຂັບໄອເດຍການຄາດເດົາອອກຈາກການວາງແຜນຂະບວນການ.
ຄວາມຊົ້າຄືນ, ຄຸນນະພາບຜິວ, ແລະ ການປະຕິບັດຕາມມາດຕະຖານ GD&T ໃນການຜະລິດ
ຄວາມສາມາດໃນການທົບຊ້ຳຄືນເປັນພື້ນຖານຂອງການອອກແບບເຄື່ອງຈັກ ແລະ ການຄວບຄຸມຂອງ Fanuc. ມາດຕະການເສັ້ນຊື່ທີ່ມີຄວາມຖືກຕ້ອງໃນລະດັບ nano-interpolation ແລະ ແກນເກີດທີ່ມີຄວາມແໜ້ນສູງ ສາມາດຮັບປະກັນຄວາມຖືກຕ້ອງໃນການຈັດຕັ້ງຕຳແໜ່ງໄປທັງສອງທິດທາງຢ່າງສະໝຳເສີມ ໃນລະດັບຕ່ຳກວ່າ ±0.002 ມມ. ຄຸນນະພາບຂອງຜິວໜ້າຊິ້ນສ່ວນໄດ້ຮັບປະໂຫຍດຈາກເຕັກໂນໂລຢີ AI Contour Control (AICC) ໂດຍເປັນພິເສດໃນໂໝດ G05.1 Q1 R9–R10 ເຊິ່ງໃຫ້ຄວາມສຳຄັນກັບຄວາມຖືກຕ້ອງຂອງເສັ້ນທາງຫຼາຍກວ່າຄວາມໄວ—ເຮັດໃຫ້ໄດ້ຜິວໜ້າທີ່ມີຄ່າ Ra 0.4 μm ໂດຍປົກກະຕິ, ແລະ ເຖິງແນວໃດກໍຕາມ ມັກຈະບໍ່ຕ້ອງການການຂັດເງົາເພີ່ມເຕີມ. ສຳລັບການປະຕິບັດຕາມມາດຕະຖານ GD&T, ເຄື່ອງລາດເຄື່ອງຈັກນີ້ບໍ່ໄດ້ຈຳກັດຢູ່ເທິງຄວາມຖືກຕ້ອງຂອງເສັ້ນຜ່າສູນກາງເທົ່ານັ້ນ: ການວັດແທກໃນຂະນະປະມວນຜົນຮ່ວມກັບການເຄື່ອນທີ່ທີ່ມີການປົບຄືນຕາມອຸນຫະພູມ ສາມາດຮັບປະກັນການຄວບຄຸມທີ່ເຂັ້ມງວດຕໍ່ຄວາມກົມກຽວ, ຄວາມກົມກຽວທັງໝົດ, ແລະ ຄວາມບໍ່ສົມດຸນທັງໝົດ—ເຖິງແນວໃດກໍຕາມ ສຳລັບຊຸດຊິ້ນສ່ວນທີ່ມີຈຳນວນຫຼາຍ. ຄວາມສາມາດທີ່ເຊື່ອມຕໍ່ກັນນີ້ຊ່ວຍຫຼຸດຜ່ອນການອີງໃສ່ການກວດສອບນອກຂະບວນການ ແລະ ສະໜອງຄວາມສອດຄ່ອງທີ່ສາມາດຢືນຢັນໄດ້ ແລະ ສອດຄ່ອງກັບເອກະສານເຕັກນິກສຳລັບທຸກໆຊິ້ນສ່ວນ.
ການອັດຕະໂນມັດທີ່ສາມາດຂະຫຍາຍໄດ້ໂດຍບໍ່ຕ້ອງລົງທຶນເພີ່ມເຕີມ: ຈາກເຄື່ອງລາດ Fanuc ທີ່ເຮັດວຽກດ້ວຍຕົວເອງ ໄປສູ່ເຊລເຄື່ອງຈັກອັດຕະໂນມັດທີ່ສຸດ
ການຂະຫຍາຍການອັດຕະໂມເມດໃນການປະມວນຜະລິດທີ່ມີຄວາມຖືກຕ້ອງສູງ ຕ້ອງການເວທີທີ່ຮັກສາຄວາມສອດຄ່ອງ ແລະ ສິ່ງທີ່ມີປັນຍາໄດ້ທົ່ວທັງໝົດຂອງການຈັດຕັ້ງ—ຈາກເຄື່ອງຈັກເຄື່ອງດຽວ ເຖິງເຊລແບບອັດສະຈັນທີ່ມີຄວາມສະຫຼາດ. ເຄື່ອງຈັກຕັດແບບ Fanuc ແມ່ນຖືກອອກແບບຢູ່ເທິງພື້ນຖານຂອງສະຖາປັດຕະຍາການທີ່ສາມາດປັບປຸງໄດ້ ແລະ ສາມາດເຊື່ອມຕໍ່ໄດ້ຢ່າງງ່າຍດາຍ ພ້ອມດ້ວຍສ່ວນຕໍ່ທີ່ມາດຕະຖານ, ອຸປະກອນຈັບຈຸ່ມທີ່ສາມາດປ່ຽນແທນກັນໄດ້, ແລະ ລະບົບຄວບຄຸມ CNC ທີ່ເປັນສາມັນ. ສິ່ງນີ້ຊ່ວຍໃຫ້ຜູ້ຜະລິດເລີ່ມຕົ້ນດ້ວຍເຄື່ອງຈັກຕັດທີ່ໄດ້ຮັບການຢືນຢັນແລ້ວໜຶ່ງເຄື່ອງ ແລະ ຂະຫຍາຍໄປເປັນເຊລທີ່ມີຄວາມຫຼາກຫຼາຍໄດ້ຢ່າງລຽບລ້ອຍ ໂດຍການເພີ່ມເຄື່ອງຈັກຫຸ່ນຍົນສຳລັບການເຕີມວັດຖຸ, ລົດຂັບເຄື່ອນອັດຕະໂມເມດ (AGVs), ແລະ ຕູ້ເກັບສິນຄ້າສູນກາງ—ໂດຍບໍ່ຈຳເປັນຕ້ອງອອກແບບຂະບວນການຫຼັກໃໝ່ ຫຼື ຢືນຢັນຄ່າພາລາມິເຕີຄືນໃໝ່.
ການຕິດຕາມແບບເວລາຈິງ, ອັລກະກິດທີ່ກ່ຽວຂ້ອງກັບການສວມຂອງເຄື່ອງມື, ແລະຍຸດທະສາດການຄວບຄຸມທີ່ປັບຕົວໄດ້ທີ່ຄວບຄຸມເຄື່ອງກັດແບບເດີ່ນດຽວຂະຫຍາຍໄປສູ່ລະດັບເຊລຢ່າງເຕັມທີ່—ຮັກສາຄວາມແນ່ນອນໃນລະດັບຊັບ-ໄມໂຄຣນ ແລະຄຸນນະພາບຂອງພື້ນຜິວ. ເມື່ອຄວາມຕ້ອງການປ່ຽນແປງ, ລະບົບສະໜັບສະໜູນການຈັດຕາຕະລາງຮູບແບບປະສົມດ້ວຍເວລາຢຸດເຮັດວຽກນ້ອຍທີ່ສຸດ, ປ່ຽນເຄື່ອງມື ແລະຈັດຕັ້ງຄືນໂດຍອັດຕະໂນມັດຕາມຄຳສັ່ງດິຈິຕອນຈາກ MES. ຄວາມສາມາດໃນການຂະຫຍາຍຕົວທີ່ນີ້ໝາຍເຖິງຫຼາຍກວ່າການເພີ່ມຮາດແວ: ມັນກ່ຽວຂ້ອງກັບການພັດທະນາສະພາບແວດລ້ອມການອັດຕະໂນມັດທີ່ປັບຕົວເອງໄດ້ ແລະປ້ອງກັນຄຸນນະພາບ—ທີ່ຄວາມນ່າເຊື່ອຖື, ເວລາເຮັດວຽກ, ແລະການປະຕິບັດຕາມຖືກຮັບປະກັນຕັ້ງແຕ່ໂປຣໂຕໄທບ໌ຄັ້ງທຳອິດຈົນຮອດການຜະລິດປະລິມານສູງ.
ການເພີ່ມເວລາເຮັດວຽກສູງສຸດ: ການບຳລຸງຮັກສາແບບຄາດຄະເນໄດ້ ແລະການຄືນຄວາມຄິດເຫັນແບບວົງຈອນປິດໃນລະບົບເຄື່ອງກັດ Fanuc
ການວິເຄາະການສັ່ນສະເທືອນ ແລະການປ່ອຍສຽງສຳລັບການກວດຈັບຄວາມລົ້ມເຫຼວໃນເບື້ອງຕົ້ນ
ເຄື່ອງກົງຕັດແບບ Fanuc ນຳໃຊ້ການສັ່ນໄຫວທີ່ມີຄວາມຖີ່ສູງ ແລະ ການວິເຄາະສຽງທີ່ປ່ອຍອອກມາເພື່ອຈັບເອົາບັນຫາທີ່ເລີ່ມຕົ້ນເກີດຂຶ້ນ—ເຊັ່ນ: ການເສື່ອມສະພາບຂອງບ່ອນເຮັດວຽກຂອງເຄື່ອງຈັກ, ບັນຫາການເຂົ້າກັນຂອງຟັນເກີ, ແລະ ການສັ່ນໄຫວຂອງເຄື່ອງມືທີ່ເລີ່ມເກີດຂຶ້ນ—ກ່ອນທີ່ຈະເກີດການຢຸດເຄື່ອງຢ່າງບໍ່ໄດ້ວາງແຜນ. ຕ່າງຈາກການບໍາລຸງຮັກສາທີ່ອີງໃສ່ເວລາ, ລະບົບປິດນີ້ສາມາດຈັບເອົາຄວາມແຕກຕ່າງທີ່ບໍ່ເດັ່ນຊັດຂອງສັນຍານທີ່ມັກຖືກຂ້າມໄປໃນການກວດສອບທົ່ວໄປ. ຂໍ້ມູນທີ່ໄດ້ຮັບໃນເວລາຈິງຈະຖືກສົ່ງໂດຍກົງໄປຍັງ CNC ເພື່ອໃຫ້ສາມາດປັບຄ່າພາລາມິເຕີອັດຕະໂນມັດ ຫຼື ຈັດຕັ້ງການບໍາລຸງຮັກສາຢ່າງສົມເຫດສົມຜົນໃນເວລາທີ່ໄດ້ວາງແຜນໄວ້. ອີງຕາມການສຶກສາຂອງ Deloitte ປີ 2024, ການບໍາລຸງຮັກສາທີ່ຄາດການໄດ້ດ້ວຍການວິເຄາະເຫຼົ່ານີ້ຊ່ວຍຫຼຸດຜ່ອນການຢຸດເຄື່ອງຢ່າງບໍ່ໄດ້ວາງແຜນລົງ 40% ແລະ ຫຼຸດຄ່າໃຊ້ຈ່າຍດ້ານການບໍາລຸງຮັກສາລົງ 25%. ໃນເວທີ Fanuc, ສິ່ງນີ້ເຮັດໃຫ້ການບໍາລຸງຮັກສາປ່ຽນຈາກການຊ່ວຍແກ້ໄຂເມື່ອເກີດບັນຫາເປັນການດຳເນີນການລ່ວງໆ ເພື່ອຮັກສາເວລາການໃຊ້ງານໃຫ້ສູງສຸດ—ເຊິ່ງອີງໃສ່ຂໍ້ມູນທີ່ເກີດຈາກການສັງເກດການຈິງ ແລະ ຄວາມຕໍ່เนື່ອງໃນການດຳເນີນງານ.
ຄຳຖາມທີ່ຖືກຖາມບໍ່ຍາກ (FAQ)
ຫຼັກການໃດທີ່ເຮັດໃຫ້ເຄື່ອງກົງຕັດ Fanuc ມີຄວາມເປັນເອກະລັກໃນດ້ານອັດຕະໂນມັດທີ່ມີປັນຍາ?
ເຄື່ອງຈັກຕັດແບບ Fanuc ສະຫຼຸບເອົາການວິເຄາະທີ່ຂັບເຄື່ອນດ້ວຍປັນຍາປະດິດສ້າງ (AI), ຄວາມສາມາດຂອງ CNC, ແລະ ຂໍ້ມູນຈາກເຊັນເຊີທີ່ໃຫ້ຜົນຕອບສະຫນອງໃນເວລາຈິງ ເພື່ອປັບປຸງຄວາມຖືກຕ້ອງໃນການຕັດແລະເຮັດໃຫ້ການຜະລິດທີ່ບໍ່ຕ້ອງມີຄົນເບິ່ງແຍງເກີດຂຶ້ນໄດ້.
ເຄື່ອງຈັກຕັດແບບນີ້ບັນລຸຄວາມຖືກຕ້ອງທີ່ຕ່ຳກວ່າ 1 ໄມໂຄຣນໄດ້ແນວໃດ?
ເຄື່ອງຈັກຕັດ Fanuc ໃຊ້ການປົກປ້ອງຄວາມຜິດພາດຈາກຄວາມຮ້ອນ, ການທຳนายການສວມໃສ່ຂອງເຄື່ອງມືຢ່າງມີຄວາມເໝາະສົມ, ແລະ ການປັບຄ່າການເລື່ອນຂອງແກນຢ່າງເປັນພາຍໃນ ເພື່ອຮັກສາຄວາມຖືກຕ້ອງໃນລະດັບ ±1–2 µm ໃນເວລາທີ່ເຮັດວຽກຢ່າງຕໍ່ເນື່ອງ.
ເຄື່ອງຈັກຕັດ Fanuc ສາມາດເຮັດວຽກໄດ້ໃນເຊລແຫ່ງການຜະລິດທີ່ເປັນອັດຕະໂນມັດໄດ້ຫຼືບໍ່?
ແມ່ນແລ້ວ, ລະບົບທີ່ສາມາດປັບປຸງໄດ້ຢ່າງເປັນລະບົບຊ່ວຍໃຫ້ການເຊື່ອມຕໍ່ຢ່າງລຽບງ່າຍກັບເຄື່ອງຈັກທີ່ເຄື່ອນຍ້າຍດ້ວຍຫຸ່ນຍົນ, ລະບົບລົດຂັບເຄື່ອນອັດຕະໂນມັດ (AGVs), ແລະ ລະບົບຈັດເກັບຂໍ້ມູນສູນກາງ ເພື່ອການອັດຕະໂນມັດທີ່ສາມາດຂະຫຍາຍໄດ້.
ລະບົບນີ້ມີຄຸນສົມບັດດ້ານການບໍາຮຸງຮັກສາທີ່ທຳนายໄດ້ແນວໃດ?
ເຄື່ອງຈັກຕັດ Fanuc ໃຊ້ການວິເຄາະການສັ່ນແລະການປ່ອຍຄລື່ນສຽງເພື່ອກວດພົບບັນຫາຂອງເຄື່ອງຈັກໃນເວລາທີ່ເກີດຂຶ້ນໃນເບື້ອງຕົ້ນ, ເພື່ອປ້ອງກັນການຢຸດເຮັດວຽກທີ່ບໍ່ໄດ້ວາງແຜນໄວ້ ແລະ ຫຼຸດຜ່ອນຕົ້ນທຶນດ້ານການບໍາຮຸງຮັກສາ.
ບົດສາລະບານ
- Fanuc Lathe: ມາດຕະຖານຂອງອຸດສາຫະກຳສຳລັບການອັດຕະໂນມັດຢ່າງສຸກເສີນ
- ຄວາມຖືກຕ້ອງທີ່ມີຄວາມແນ່ນອນໃນລະດັບຍ່ອຍ-ໄມໂຄຣນ: ວິທີການທີ່ເຄື່ອງກົດເລືອກ Fanuc ສະເໜີຄວາມຖືກຕ້ອງທີ່ບໍ່ສາມາດເທົຽບເທີງໄດ້
- ການອັດຕະໂນມັດທີ່ສາມາດຂະຫຍາຍໄດ້ໂດຍບໍ່ຕ້ອງລົງທຶນເພີ່ມເຕີມ: ຈາກເຄື່ອງລາດ Fanuc ທີ່ເຮັດວຽກດ້ວຍຕົວເອງ ໄປສູ່ເຊລເຄື່ອງຈັກອັດຕະໂນມັດທີ່ສຸດ
- ການເພີ່ມເວລາເຮັດວຽກສູງສຸດ: ການບຳລຸງຮັກສາແບບຄາດຄະເນໄດ້ ແລະການຄືນຄວາມຄິດເຫັນແບບວົງຈອນປິດໃນລະບົບເຄື່ອງກັດ Fanuc
- ຄຳຖາມທີ່ຖືກຖາມບໍ່ຍາກ (FAQ)